Erhalten Sie hochwertige 3D-gedruckte Prototypen und Produktionsteile aus Metall. Fordern Sie noch heute ein Online-Angebot an.
- Zertifizierungen: ISO 9001:2015 | AS9100D | ITAR-registriert
Service
Erhalten Sie Metallteile in 7 Tagen – 3D-Druck in Industriequalität mit dem DMLS-Verfahren
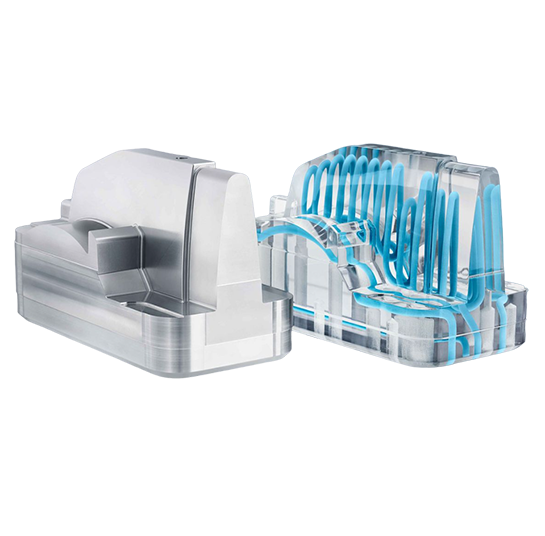
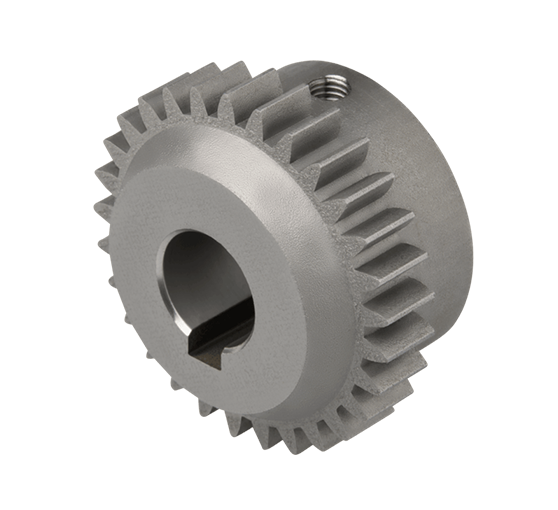
Direct Metal Laser Sintering (DMLS) ist ein fortschrittliches Metall-3D-Druckverfahren, das für die schnelle Prototypenerstellung und Produktion voll funktionsfähiger Metallteile verwendet wird. Mit DMLS ist es möglich, Metallprototypen zu erstellen und fertige Teile in weniger als 7 Tagen herzustellen. Diese Technologie unterstützt eine breite Palette von Metallen und ermöglicht die Herstellung von Teilen, die für Endanwendungen geeignet sind. DMLS wird üblicherweise für Prototypen mit Materialien in Produktionsqualität, die Herstellung komplexer geometrischer Formen, die Herstellung funktionaler Endteile und die Reduzierung der Anzahl von Metallkomponenten in Baugruppen verwendet.
Möglichkeiten des Metall-3D-Drucks
Unsere grundlegenden Richtlinien für den 3D-Metalldruck umfassen wichtige Designüberlegungen, um die Herstellbarkeit von Teilen zu verbessern, das kosmetische Erscheinungsbild zu verbessern und die Gesamtproduktionszeit zu verkürzen.
| V1 | Metrisch | |
|---|---|---|
| Normale Auflösung | 9.6 in. X 9.6 in. X 13.0 in. | 245mm x 245mm x 330mm |
| Normale Auflösung (X-Linie*) | 31.5 in. X 15.7 in. X 19.7 in. | 400mm x 800mm x 500mm |
| Hohe Auflösung | 3.5 in. X 3.5 in. X 2.7 in. **Al und Cu:** 3.8 Zoll x 3.8 Zoll x 3.7 Zoll | 88mm x 88mm x 70mm **Al und Cu:** 98 mm x 98 mm x 94 mm |
| V1 | Metrisch | |
|---|---|---|
| Normale Auflösung | 0.0012 in. | 30 Mikron |
| Normale Auflösung (X-Linie*) | Inconel: 0.00236 Zoll. Aluminium: 0.00157 Zoll. | Inconel: 60 Mikrometer Aluminium: 40 Mikrometer |
| Hohe Auflösung | 0.00079 in. | 20 Mikron |
| V1 | Metrisch | |
|---|---|---|
| Normale Auflösung | 0.015 Zoll (0.030 Zoll für Aluminium) | 0.381 mm (0.762 mm für Aluminium) |
| Normale Auflösung (X-Linie*) | 0.015 in. | 0.381 mm |
| Hohe Auflösung | 0.006 in. Aluminium: 0.015 Zoll. | 0.153 mm Aluminium: 0.381 mm |
Toleranzen beim Metall-3D-Druck
Bei gut gestalteten Teilen können typischerweise Toleranzen von +0.003 Zoll (0.076 mm) plus 0.1 % der Nennlänge erreicht werden. Beachten Sie, dass die Toleranzen je nach Teilegeometrie variieren können.
*Derzeit sind Inconel 718 und Aluminium die einzigen Materialien, die auf unserer großformatigen X-Line-Maschine verfügbar sind
Materialoptionen für den Metall-3D-Druck
Nachfolgend sind unsere verfügbaren Metalllegierungen für den 3D-Druck aufgeführt. Je nach Material stehen unterschiedliche Wärmebehandlungen zur Verfügung.
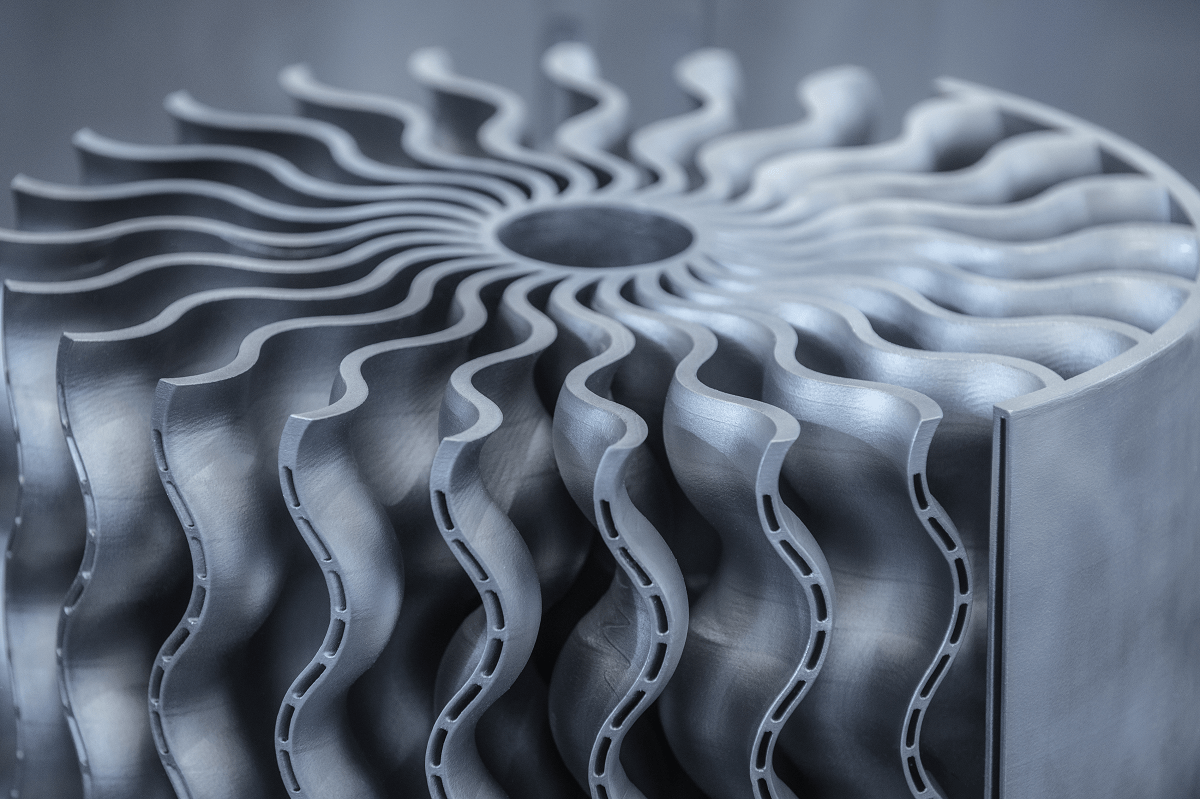
Edelstahl 17-4 PH ist ein ausscheidungsgehärteter Edelstahl, der für seine Härte und Korrosionsbeständigkeit bekannt ist. Wenn Sie eine Edelstahloption benötigen, wählen Sie 17-4 PH wegen seiner deutlich höheren Zugfestigkeit und Streckgrenze, beachten Sie jedoch, dass er eine weitaus geringere Bruchdehnung als 316L aufweist. Die endgültigen Teile aus 17-4 PH erhalten eine Vakuumlösungswärmebehandlung sowie eine H900-Alterung.
Hauptvorteile
- Wärmebehandelt für volle Härte und Festigkeit
- Korrosionsbeständigkeit
Edelstahl 316L ist ein leistungsstarkes Material für die Herstellung säure- und korrosionsbeständiger Teile. Wählen Sie 316L, wenn die Flexibilität von Edelstahl erforderlich ist. 316L ist im Vergleich zu 17-4 PH ein formbareres Material. Die aus 316L gefertigten Endteile werden spannungsentlastet.
Hauptvorteile
- Säure- und Korrosionsbeständigkeit
- Hohe Duktilität
Aluminium (AlSi10Mg) ist vergleichbar mit einer Legierung der 3000er-Serie, die in Guss- und Druckgussverfahren verwendet wird. Es verfügt über ein gutes Verhältnis von Festigkeit zu Gewicht, eine hohe Temperatur- und Korrosionsbeständigkeit sowie eine gute Ermüdungs-, Kriech- und Bruchfestigkeit. AlSi10Mg weist außerdem thermische und elektrische Leitfähigkeitseigenschaften auf. Endgültige Teile aus AlSi10Mg erhalten eine Spannungsentlastung.
Hauptvorteile
- Hohe Steifigkeit und Festigkeit im Verhältnis zum Gewicht
- Wärme- und elektrische Leitfähigkeit
Inconel ist eine hochfeste, korrosionsbeständige Nickel-Chrom-Superlegierung, die sich ideal für Teile eignet, die extremen Temperaturen und mechanischer Belastung ausgesetzt sind. Die aus Inconel 718 gefertigten Endteile werden spannungsentlastet. Lösung und Alterung gemäß AMS 5663 sind ebenfalls verfügbar, um die Zugfestigkeit und Härte zu erhöhen.
Hauptvorteile
- Oxidations- und Korrosionsbeständigkeit
- Hohe Zug-, Ermüdungs-, Kriech- und Bruchfestigkeit
Kobalt-Chrom (Co28Cr6Mo) ist eine Superlegierung, die für ihr hohes Verhältnis von Festigkeit zu Gewicht bekannt ist.
Hauptvorteile
- Hohe Zug- und Kriechleistung
- Korrosionsbeständigkeit
Titan (Ti6Al4V) ist eine Hochleistungslegierung. Im Vergleich zu geglühtem Ti Grade 23 sind die mechanischen Eigenschaften von Ti6Al4V hinsichtlich Zugfestigkeit, Dehnung und Härte mit denen von bearbeitetem Titan vergleichbar. Endgültige Teile aus Ti6Al4V erhalten eine Vakuum-Entlastungsanwendung.
Primäre Vorteile
- Hohe Steifigkeit und Festigkeit im Verhältnis zum Gewicht
- Hohe Temperatur- und Korrosionsbeständigkeit
Vergleichen Sie Materialeigenschaften
20 μm = hohe Auflösung (HR)
30, 40 und 60 μm = normale Auflösung (NR)
| Materialien | Auflösung | Anforderungen | Höchste Zugfestigkeit (ksi) | Streckgrenze (ksi) | Dehnung (%) | Härte |
|---|---|---|---|---|---|---|
| Edelstahl (17-4PH) | 20 µm | Lösung & gealtert (H900) | 199 | 178 | 10 | 42 HRC |
| 30 µm | Lösung & gealtert (H900) | 198 | 179 | 13 | 42 HRC | |
| Edelstahl (316 l) | 20 µm | Stress abgebaut | 82 | 56 | 78 | 90 HRB |
| 30 µm | Stress abgebaut | 85 | 55 | 75 | 88 HRB | |
| Aluminium (AlSi10Mg) | 20 µm | Stress abgebaut | 39 | 26 | 15 | 42 HRB |
| 30 µm | Stress abgebaut | 50 | 33 | 8 | 59 HRB | |
| 40 µm | Stress abgebaut | 43 | 27 | 10 | 50 HRB | |
| Kobalt-Chrom (Co28Cr6Mo) | 20 µm | Wie gebaut | 182 | 112 | 17 | 39 HRC |
| 30 µm | Wie gebaut | 176 | 119 | 14 | 38 HRC | |
| Inconel 718 | 20 µm | Stress abgebaut | 143 | 98 | 36 | 33 HRC |
| 30 µm | Stress abgebaut | 144 | 91 | 39 | 30 HRC | |
| 30 µm | Lösung und Alter gemäß AMS 5663 | 208 | 175 | 18 | 46 HRC | |
| 60 µm | Stress abgebaut | 139 | 83 | 40 | 27 HRC | |
| 60 µm | Lösung und Alter gemäß AMS 5663 | 201 | 174 | 19 | 45 HRC | |
| Titan (Ti6Al4V) | 20 µm | Stress abgebaut | 153 | 138 | 15 | 35 HRC |
| 30 µm | Stress abgebaut | 144 | 124 | 18 | 33 HRC |
| Materialien | Auflösung | Anforderungen | Höchste Zugfestigkeit (MPa) | Streckgrenze (MPa) | Dehnung (%) | Härte |
|---|---|---|---|---|---|---|
| Edelstahl (17-4PH) | 20 µm | Lösung & gealtert (H900) | 1,372 | 1,227 | 10 | 42 HRC |
| 30 µm | Lösung & gealtert (H900) | 1,365 | 1,234 | 13 | 42 HRC | |
| Edelstahl (316 l) | 20 µm | Stress abgebaut | 565 | 386 | 78 | 90 HRB |
| 30 µm | Stress abgebaut | 586 | 379 | 75 | 88 HRB | |
| Aluminium (AlSi10Mg) | 20 µm | Stress abgebaut | 268 | 180 | 15 | 46 HRB |
| 30 µm | Stress abgebaut | 345 | 228 | 8 | 59 HRB | |
| 40 µm | Stress abgebaut | 296 | 186 | 10 | 50 HRB | |
| Kobalt-Chrom (Co28Cr6Mo) | 20 µm | Wie gebaut | 1255 | 772 | 17 | 39 HRC |
| 30 µm | Wie gebaut | 1213 | 820 | 14 | 38 HRC | |
| Kupfer (CuNi2SiCr) | 20 µm | Niederschlagsgehärtet | 496 | 434 | 23 | 87 HRB |
| Inconel 718 | 20 µm | Stress abgebaut | 986 | 676 | 36 | 33 HRC |
| 30 µm | Stress abgebaut | 993 | 627 | 39 | 30 HRC | |
| 30 µm | Lösung und Alter gemäß AMS 5663 | 1434 | 1207 | 18 | 46 HRC | |
| 60 µm | Stress abgebaut | 958 | 572 | 40 | 27 HRC | |
| 60 µm | Lösung und Alter gemäß AMS 5663 | 1386 | 1200 | 19 | 45 HRC | |
| Titan (Ti6Al4V) | 20 µm | Stress abgebaut | 1055 | 951 | 15 | 35 HRC |
| 30 µm | Stress abgebaut | 993 | 855 | 18 | 33 HRC |
Oberflächenveredelungsoptionen
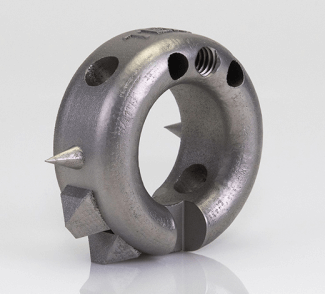
Standardausführung
Erwarten Sie Rauheitswerte von 200 bis 400 µin Ra (0.005 bis 0.010 mm Ra), je nach Material und Auflösung. Stützstrukturen werden entfernt und Schichtlinien sind sichtbar.
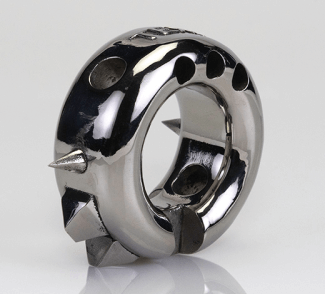
Benutzerdefiniertes Finish
Wir bieten gebürstete Oberflächen in verschiedenen Körnungen und polierten Spiegeloberflächen an. Geben Sie unbedingt an, ob die individuelle Oberflächenveredelung funktionalen oder ästhetischen Zwecken dient, damit wir Sie optimal zu unseren individuellen Optionen beraten können.
Nachbearbeitung
Nachbearbeitungsmöglichkeiten für 3D-gedruckte Metallteile
Oberflächenbearbeitung
Wärmebehandlungen
Mechanische Prüfung
Pulveranalyse und Material
Wie funktioniert der Metall-3D-Druck?
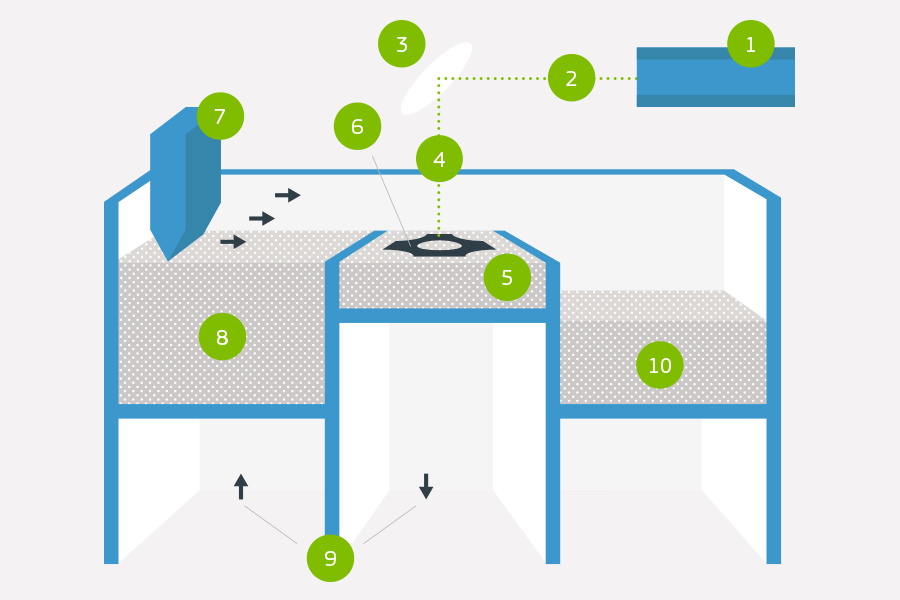
Die DMLS-Maschine beginnt mit dem Sintern jeder einzelnen Schicht – zuerst der Stützstrukturen auf der Grundplatte, dann des Bauteils selbst – mittels eines Lasers, der auf ein Bett aus Metallpulver gerichtet ist. Nachdem eine Querschnittsschicht des Pulvers mikrogeschweißt wurde, senkt sich die Bauplattform ab und ein Rakel fährt über die Plattform, um die nächste Pulverschicht in eine inerte Baukammer aufzutragen. Dieser Vorgang wird Schicht für Schicht wiederholt, bis das Bauteil fertiggestellt ist.
Wenn der Bau abgeschlossen ist, werden die Teile manuell gebürstet, um einen Großteil des losen Pulvers zu entfernen, gefolgt von einem entsprechenden Wärmebehandlungszyklus, während sie noch in den Trägersystemen montiert sind, um etwaige Spannungen abzubauen. Die Teile werden von der Plattform entfernt und die Stützstrukturen werden von den Teilen entfernt. Anschließend werden alle erforderlichen Perlenstrahl- und Entgratungsarbeiten durchgeführt. Die endgültigen DMLS-Teile weisen eine nahezu 100-prozentige Dichte auf.
Großformatiger 3D-Metalldruck
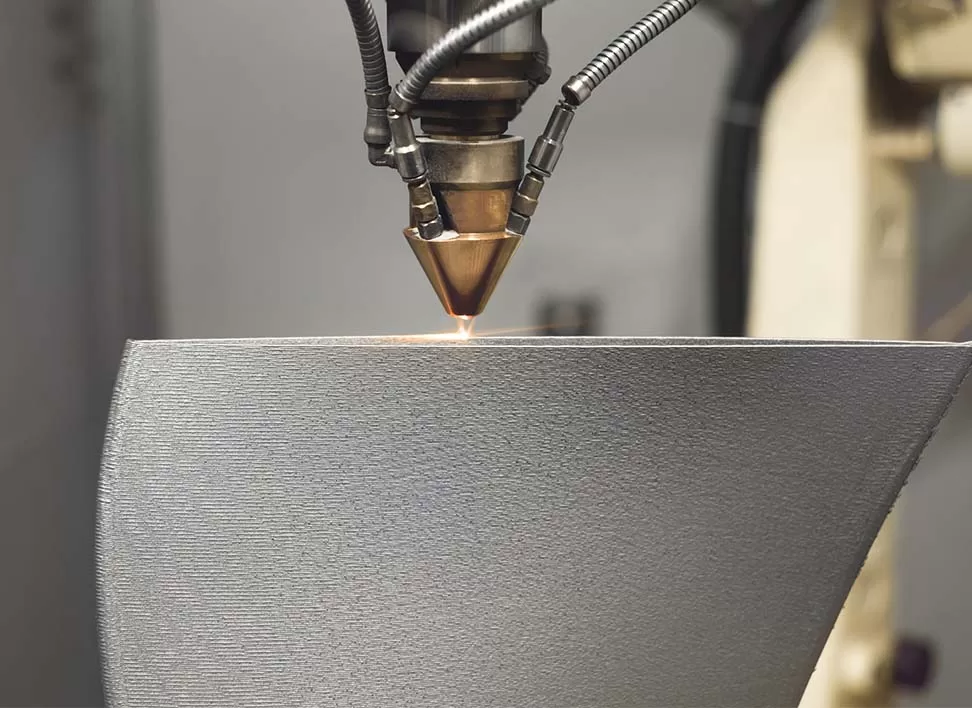
Wir haben kürzlich die GE Additive X Line zu unserer Flotte von Metall-3D-Druckern hinzugefügt, um große Teile aus Inconel 718 und Aluminium (AlSi10Mg) herzustellen. Haben Sie ein Projekt, das gut zu Ihnen passen könnte? Kontaktieren Sie uns, um Ihre Anforderungen zu besprechen.

Metall-3D-Druck für die Produktion
Verbessern Sie die Festigkeit, Maßhaltigkeit und kosmetische Qualität von Metallteilen für den Endverbrauch durch Nachbearbeitungsoptionen wie z CNC Bearbeitung und Wärmebehandlung.