Was ist SLM-3D-Druck?
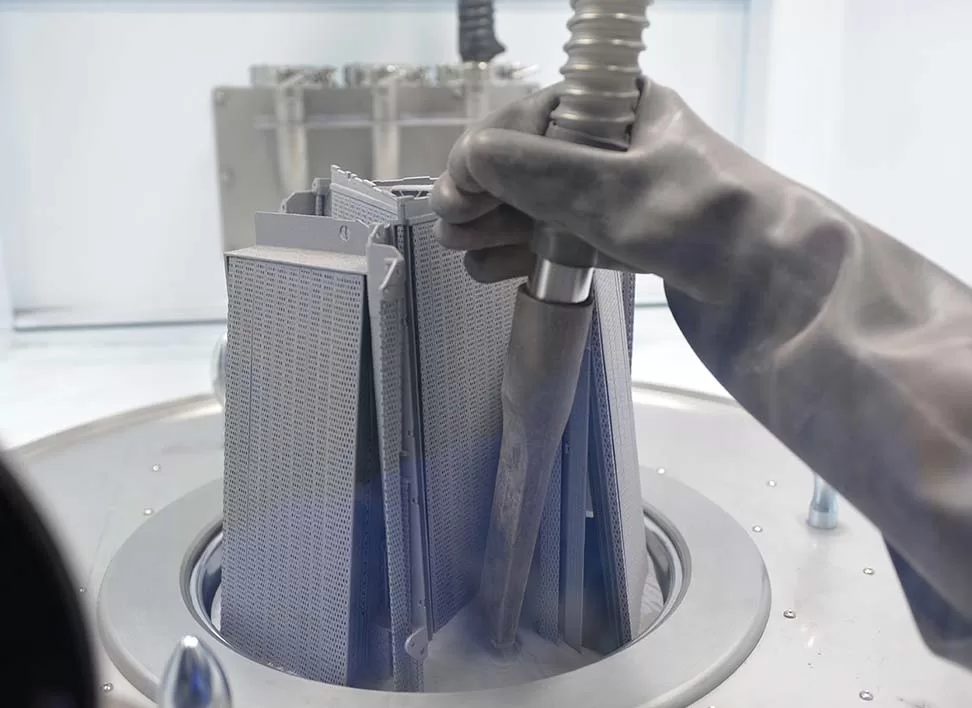
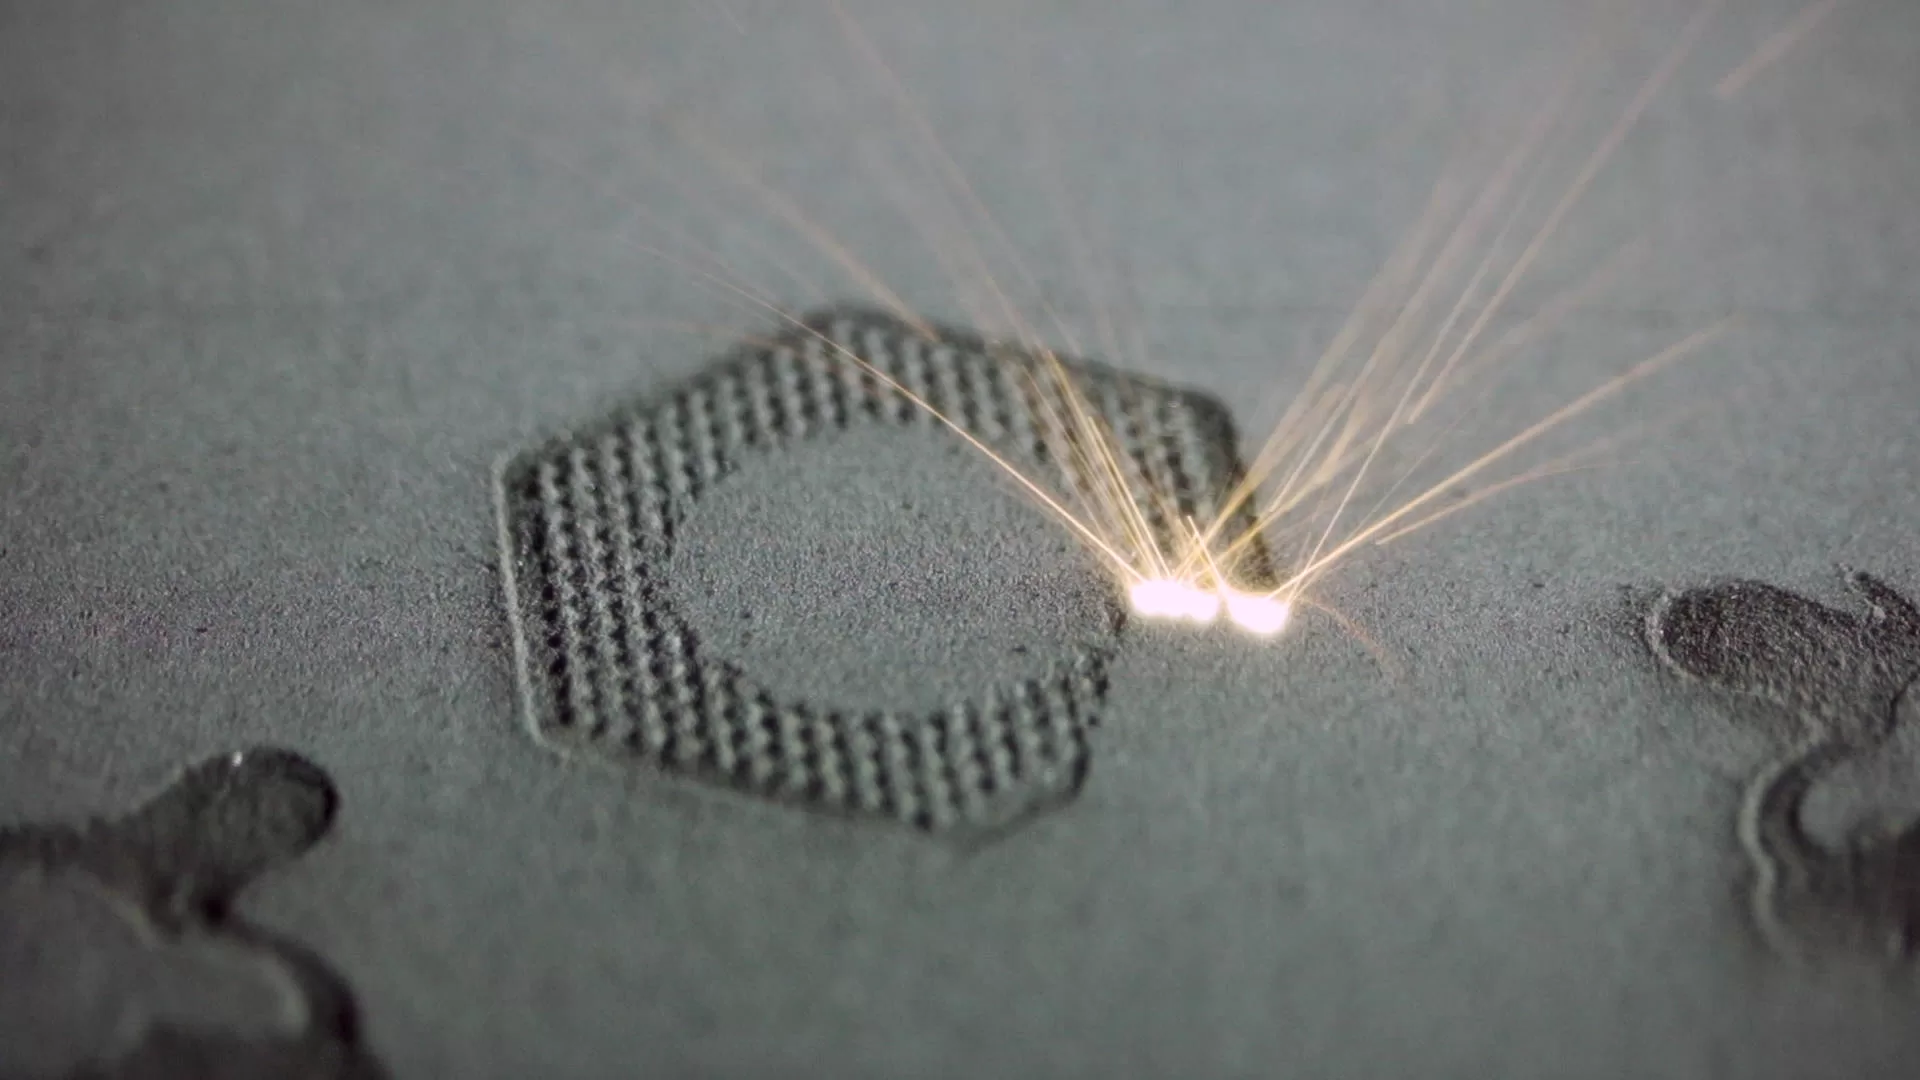
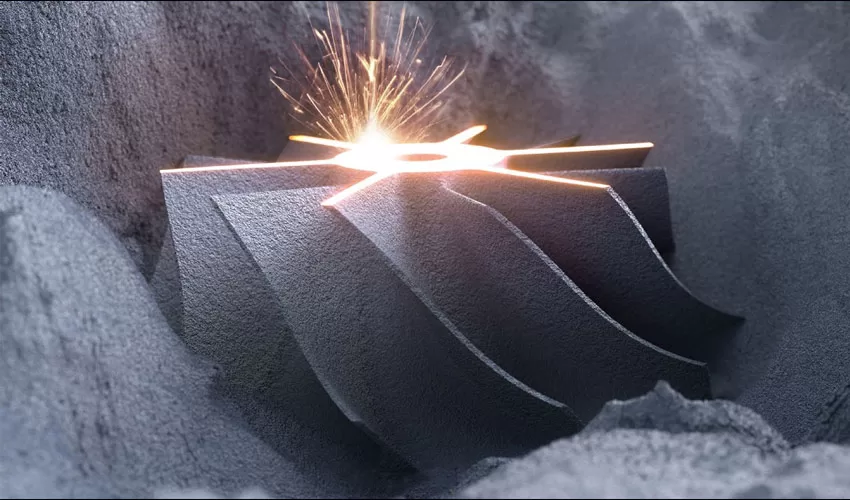
SLM (Selective Laser Melting) ist eine Metall-3D-Drucktechnologie, die einen Hochleistungslaser verwendet, um Metallpulverpartikel Schicht für Schicht selektiv zu schmelzen und zu verschmelzen. Eine dünne Schicht Metallpulver wird auf der Bauplattform verteilt, und der Laser scannt das Pulver und schmilzt es entsprechend dem digitalen Design. Dieser Vorgang wird Schicht für Schicht wiederholt, bis das vollständige Objekt entsteht.
Möglichkeiten des selektiven Laserschmelzens (SLM).
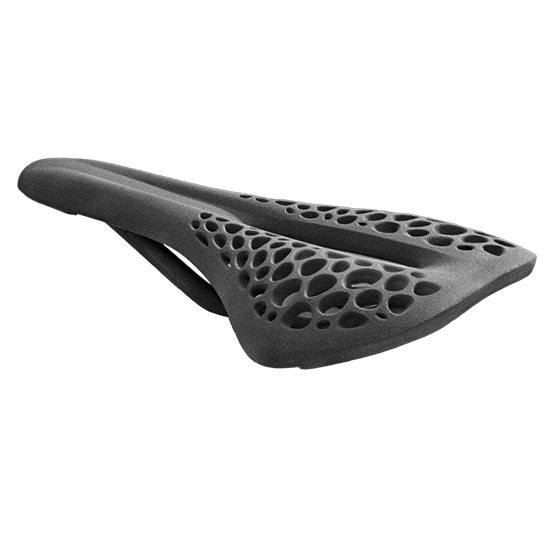
Der SLM-3D-Druck bietet mehrere Vorteile gegenüber anderen 3D-Drucktechnologien. Es kann beispielsweise komplexe Geometrien mit hoher Genauigkeit und Auflösung erzeugen und eignet sich daher für die Herstellung von Teilen mit komplexen Innenstrukturen. Darüber hinaus kann SLM eine Vielzahl von Materialien verwenden, darunter Metalle, Keramik und Polymere, was es zu einer vielseitigen Technologie macht.
| Maximale Druckgröße | 320 x 320 x 400 mm |
| Bester Preis | 7 Werktagen |
| Toleranz | ± 200 μm oder 0.2 % mm |
| Mindestschichtdicke | 1mm |
SLM 3D-Druckmaterialien
Nachfolgend finden Sie eine Liste gängiger SLM-3D-Druckmaterialien, darunter Metalle und Legierungen, Keramik und Kunststoffe.
| Material | Farbe, | Auflösung | Zugfestigkeit | Bruchdehnung | Wärmeableitungstemperatur | Anwendung |
|---|---|---|---|---|---|---|
| Ti6AL4V | Silber grau | 0.05 mm | 1000 MPa | 10% | 350°C | Luft- und Raumfahrtkomponenten |
| 316L | Silber Weiss | 0.05 mm | 500 MPa | 40% | 300°C | Industrieteile |
| AlSi10Mg | Silber grau | 0.05 mm | 250 MPa | 8% | 200°C | Leichte Strukturen |
Es ist wichtig zu beachten, dass verschiedene 3D-Drucker möglicherweise unterschiedliche Materialien unterstützen und es möglicherweise unterschiedliche Spezifikationen und Qualitätsstufen für dasselbe Material gibt. Bei der Auswahl eines Materials müssen Sie die Bedürfnisse und Anforderungen des gedruckten Teils sowie Faktoren wie den Preis und die Verfügbarkeit des Materials berücksichtigen.
SLM-Endbearbeitungsoptionen
Auch die Oberflächenveredelung ist ein wichtiger Aspekt der SLM-3D-Drucktechnologie, um Eigenschaften wie Oberflächenglätte, Präzision und Festigkeit des gedruckten Teils weiter zu optimieren. Hier sind einige gängige Oberflächenveredelungsoptionen für den SLM-3D-Druck
| Option beenden | Beschreibung |
|---|---|
| Wie gebaut | Das Teil wird so wie es ist ohne zusätzliche Nachbearbeitung oder Endbearbeitung verwendet. |
| Support-Entfernung | Die während des Druckvorgangs verwendeten Stützstrukturen werden entfernt und das fertige Teil bleibt übrig. |
| Flachschleifen | Die Oberfläche des Teils wird abgeschliffen, um eine glattere Oberfläche zu erzielen und die Maßhaltigkeit zu verbessern. |
| Polieren | Die Oberfläche des Teils wird poliert, um sein Aussehen zu verbessern und eine glattere Oberfläche zu erzielen. |
| Kugelstrahlen | Kleine Metallperlen werden auf die Oberfläche des Teils geschossen, um Druckspannungen zu erzeugen, die Ermüdungsfestigkeit zu verbessern und die Oberflächenqualität zu verbessern. |
| Wärmebehandlung | Das Teil wird kontrollierten Erwärmungs- und Abkühlungsprozessen unterzogen, um seine Materialeigenschaften wie Härte und Festigkeit zu verändern. |
| Beschichtung | Auf die Oberfläche des Teils wird eine schützende oder dekorative Beschichtung aufgebracht, um dessen Eigenschaften oder Aussehen zu verbessern. |
SLM-Nachbearbeitungsfunktionen
| Nachbearbeitungsfähigkeit | Beschreibung |
|---|---|
| Support-Entfernung | Entfernung von Stützstrukturen, die während des Druckprozesses verwendet werden. |
| Oberflächenbearbeitung | Verbesserung der Oberflächenqualität des Teils, beispielsweise durch Schleifen, Polieren oder Kugelstrahlen. |
| Wärmebehandlung | Anwendung kontrollierter Heiz- und Kühlprozesse zur Veränderung der Materialeigenschaften des Teils. |
| Maschinenbearbeitung | Die Verwendung von CNC Fräsen, Drehen oder Bohren, um bestimmte Geometrien oder Toleranzen zu erreichen. |
| Beschichtung | Aufbringen von schützenden oder dekorativen Beschichtungen zur Verbesserung der Eigenschaften oder des Aussehens. |
| Endbearbeitung | Abschließende Bearbeitungsvorgänge zur Erzielung präziser Abmessungen und Oberflächenqualität. |
| Qualitätskontrolle | Inspektionstechniken wie Dimensionsmessung, zerstörungsfreie Prüfung und Materialanalyse. |
| Montage | Zusammenfügen mehrerer gedruckter Teile oder Kombinieren gedruckter Teile mit anderen Komponenten. |
Vorteile des SLM-3D-Drucks gegenüber anderen 3D-Drucktechnologien
| Drucktechnologie | Dimensionale Genauigkeit | Vorteile | Build-Größe | Schichtdicke | Minimale Feature-Größe |
|---|---|---|---|---|---|
| SLM | Hoch | Herstellung hochfester, dichter und hochwertiger Metallteile | Weniger als 250 x 250 x 325 mm | 20-100 Mikrometer | 0.1-0.3 mm |
| SLS | Medium | Drucken hochpräziser, hochwertiger und komplexer Teile | Weniger als 600 x 600 x 450 mm | 50-200 Mikrometer | 0.3-0.5 mm |
| FDM | Niedrig | Kostengünstig, benutzerfreundlich und zum Drucken großer Teile geeignet | Bis zu 1000 x 1000 x 1000 mm | 100-300 Mikrometer | 0.4-0.8 mm |
| SLA | Hoch | Hochpräzise, hohe Oberflächenqualität, geeignet zum Drucken transparenter Teile | Weniger als 600 x 600 x 400 mm | 25-100 Mikrometer | 0.05-0.1 mm |
Designrichtlinien für SLM
Die folgende Tabelle fasst die empfohlenen und technisch realisierbaren Werte für die häufigsten Merkmale in SLM-3D-gedruckten Teilen zusammen.
| Funktion | Empfohlener Wert | Technisch machbarer Wert |
|---|---|---|
| Minimale Wandstärke | 0.5mm | 0.3mm |
| Minimale Detailgröße | 0.3mm | 0.1mm |
| Auslegerkonstruktionen | Weniger als das 10-fache der Materialstärke | Weniger als das 5-fache der Materialstärke |
| Reibungskoeffizient | Ra 6.3 | Ra 3.2 |
| Maximale Build-Größe | 250 x 250 x 325 mm | 600 x 600 x 600 mm |
| Materialien | Edelstahl, Titanlegierung, Aluminiumlegierung | Nickelbasislegierung, Wolframlegierung, Molybdänlegierung usw. |
| Maximal-Temperatur | 250°C | 400°C |
Vor- und Nachteile des SLM-3D-Drucks
Insgesamt eignet sich SLM für den Kleinseriendruck hochwertiger Metallteile und kann komplexe Strukturen erzielen, aber die Druckkosten sind höher, der Bedarf an Nachbearbeitung und der Einsatz von Metallen haben ebenfalls eine gewisse Schwelle.
Vorteile
- Hohe Festigkeit: Der SLM-3D-Druck ermöglicht die Herstellung hochfester Metallteile und eignet sich daher für Anwendungen, die robuste Komponenten erfordern.
- Gestaltungsfreiheit: SLM ermöglicht die Erstellung komplexer Geometrien und komplizierter interner Strukturen, die mit herkömmlichen Fertigungsmethoden nur schwer oder gar nicht zu erreichen sind.
- Materialvielfalt: SLM kann mit einer Vielzahl von Metallmaterialien arbeiten, darunter Edelstahl, Titanlegierungen, Aluminiumlegierungen und mehr, und bietet so eine vielseitige Materialauswahl.
- Anpassung und Personalisierung: SLM ermöglicht die Herstellung hochgradig kundenspezifischer und personalisierter Teile, die auf spezifische Anforderungen oder individuelle Vorlieben zugeschnitten sind.
- Rapid-Prototyping: SLM ermöglicht ein schnelles und kostengünstiges Prototyping und reduziert den mit herkömmlichen Prototyping-Methoden verbundenen Zeit- und Kostenaufwand.
Nachteile
- Kosten: SLM-3D-Druck kann teuer sein, vor allem aufgrund der hohen Kosten für Ausrüstung, Materialien und Nachbearbeitungsanforderungen.
- Oberflächenfinish: 3D-gedruckte Teile aus SLM haben oft eine raue Oberflächenbeschaffenheit, die zusätzliche Nachbearbeitungsschritte wie Schleifen oder Polieren erfordert, um die gewünschte Glätte zu erreichen.
- Stützstrukturen: SLM erfordert beim Drucken häufig den Einsatz von Stützstrukturen, die anschließend entfernt werden müssen, was die Nachbearbeitungsphase komplexer und zeitaufwändiger macht.
- Größenbeschränkungen: Bei SLM-Maschinen ist die maximale Baugröße begrenzt, wodurch die Größe der Teile eingeschränkt wird, die in einem einzigen Druck hergestellt werden können.
- Prozesskomplexität: Der SLM-3D-Druck erfordert komplizierte Prozessparameter und -optimierungen, um optimale Ergebnisse zu erzielen, und erfordert Fachwissen und Erfahrung, um die Geräte effektiv einzurichten und zu betreiben.
Unsere anderen 3D-Druckverfahren
FDM
Schnelles und kostengünstiges Prototyping
- Maßgenauigkeit von ± 0.05 % mit einer Untergrenze: ± 0.05 mm
- Lieferzeiten ab 1 Werktagen
SLA
Visuelles Prototyping
Maßgenauigkeit von ± 0.5 % mit einer Untergrenze von ± 0.15 mm (± 0.006″)
SLS
Funktionales Prototyping und Kleinserienfertigung
Maßgenauigkeit von ± 0.3 % mit einer Untergrenze von ± 0.3 mm (± 0.0118″)
MJF
Funktionales Prototyping und Kleinserienfertigung
Maßgenauigkeit von ± 0.3 % mit einer Untergrenze von ± 0.3 mm