Oberflächenveredelungsservice
Die bequemste Methode zum Erwerb kundenspezifischer Teile mit einer Auswahl von über 15 Oberflächenveredelungsoptionen. Besorgen Sie sich die von Ihnen gewünschten perlgestrahlten, eloxierten oder pulverbeschichteten Teile.
Unsere Dienstleistungen zur Oberflächenvorbereitung
Wir bieten verschiedene Oberflächenbehandlungen zur Auswahl, abhängig von den betrieblichen Anforderungen Ihres 3D-Druckers oder CNC bearbeitete Bauteile. Sandstrahlen entfernt Druckspuren und verbessert das Erscheinungsbild; Durch das Polieren entsteht ein Spiegelglanz, und die Verwendung verschiedener Beschichtungen verleiht den Teilen Farbe und schützt sie vor Rost und Korrosion. Darüber hinaus bieten wir Eloxierungs- und Galvanisierungsdienste an, um die Härte und Verschleißfestigkeit der Teile zu erhöhen. Durch eine Oberflächenbehandlung können die Leistungsfähigkeit und Haltbarkeit der Bauteile verlängert und ihr Erscheinungsbild verbessert werden. Mit unserer fortschrittlichen automatisierten Oberflächenbehandlungsausrüstung und unserem umfassenden Fachwissen können wir Ihre Aufträge effizient und termingerecht bearbeiten. Für weitere Informationen wenden Sie sich bitte an unseren Kundenservice.
| Kategorie | Anwendbar auf | Verarbeitungsverfolgung | Aussehenseffekt | Farbe, | Toleranz |
|---|---|---|---|---|---|
| Rohbearbeitete Oberfläche | Metall, Kunststoff | Sichtbar leichte Oberflächenkratzer | Keine Präsentation | N / A | Toleranz unberührt |
| Glatt bearbeitete Oberfläche | Metall, Kunststoff | Sichtbar leichte Oberflächenkratzer | Keine Präsentation | N / A | Toleranz unberührt |
| Fein bearbeitete Oberfläche | Metall | Leicht sichtbar | Keine Präsentation | N / A | Toleranz unberührt |
| Polierte Oberfläche | Metall | Auf der Hauptoberfläche entfernt | Behält das Erscheinungsbild konsequent bei | N / A | Gemessen nach dem Polieren |
| Sandgestrahlte Oberfläche | Metall | Nicht sichtbare Entfernung auf der Hauptoberfläche | Je nach Bedarf | N / A | Unberührt, mit Ausnahme bestimmter Funktionen* |
| Gebürstete Oberfläche | Metall | Reduzierung des Nichterscheinens, Entfernung auf der Hauptoberfläche | Je nach Bedarf | N / A | Gemessen nach dem Zähneputzen |
| Eloxiert Typ II | Aluminium | Reduzierung des Nichterscheinens, Entfernung auf der Hauptoberfläche | Je nach Bedarf | Schwarz, Transparent, Rot, Blau, Gold, Orange | Gemessen nach der Eloxierung |
| Eloxiert Typ III | Aluminium | Sichtbar unter Eloxierung | Keine Präsentation | Schwarz, natürlich | Gemessen nach der Eloxierung |
| Schwarzes Oxid | Kupfer, Edelstahl, legierter Stahl, Werkzeugstahl, Weichstahl | Sichtbar | Keine Präsentation | Schwarz | Gemessen nach der Beschichtung |
| Chromatumwandlungsbeschichtung | Aluminium | Sichtbar | Keine Präsentation | Transparent | Gemessen nach der Beschichtung |
| Blankes Nickel | Weichstahl, Aluminium, Edelstahl | Reduziert, aber sichtbar | Keine Präsentation | Metallic-Farbe (halbhell) | Gemessen nach blankem Nickel |
| Pulverbeschichtung | Metall | Entfernt | Keine Präsentation | Schwarz, Weiß, RAL/Pantone-Farbcodes | Gemessen vor der Beschichtung |
| Bürsten + Elektropolieren | Edelstahl | Auf der Hauptoberfläche entfernt | Behält das Erscheinungsbild konsequent bei | N / A | Gemessen nach Elektropolieren |
Kosmetische Oberflächenveredelungen
Je nach Anforderung können Oberflächenveredelungen funktionalen oder ästhetischen Zwecken dienen. Oberflächenveredelungen, die beiden Zwecken dienen, gelten als kosmetische Oberflächenveredelungen, die für Teile mit kosmetischen Zwecken verwendet werden. Bei der Herstellung von Kosmetikteilen müssen zusätzliche Maßnahmen ergriffen werden, um Fehler wie etwa durch Werkzeuge verursachte Hängespuren und Kratzer zu minimieren.
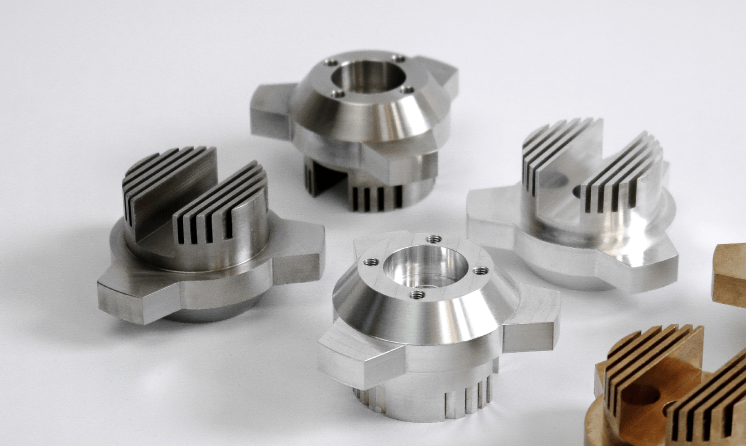
Fuktionelle Behandlungen
Primäre Bearbeitungsspuren bleiben sichtbar
- Im bearbeiteten Zustand
- Polierte Bearbeitung
- Präzisionsbearbeitung
- Chromat-Umwandlungsbeschichtung
- Chemische Vernickelung
- Hardcoat eloxiert, Typ III
- Pulverbeschichtung
- Schwarzoxid
Kosmetik auf Anfrage
Die Oberflächen können je nach Wunsch entweder kosmetisch oder nicht kosmetisch sein.
- Gebürstete Oberfläche mit Eloxierung Typ II.
- Perlengestrahltes Finish mit Eloxierung Typ II.
- Perlengestrahlte Oberfläche.
- Gebürstete Oberfläche.
Standardmäßig ästhetisch
Diese Oberflächen haben immer einen ästhetischen Zweck
- Gebürstet und elektropoliert
- Polierprozess
Definieren einer A-Seite und einer B-Seite
Die Oberflächenveredelung hinterlässt häufig kosmetische Mängel an Ihren Bauteilen, wie z. B. Anodisierungsspuren. Durch die Definition einer A-Seite und einer B-Seite in Ihrem Design stellen Sie sicher, dass die wichtigsten Teile Ihres Bauteils fehlerfrei bleiben.
Dieses Bild zeigt, wie Sie in Ihrer technischen Zeichnung eine A-Seite und eine B-Seite definieren können:
A-Seite: Bezeichnet die ästhetisch bedeutendste Oberfläche, im Allgemeinen die sichtbare Seite Ihres Produkts.
B-Seite: Bezeichnet die Seite, die nicht von ästhetischer Bedeutung ist, im Allgemeinen die Seite, die nach der Montage nicht sichtbar ist.

Wir garantieren eine fehlerfreie Fertigung der Primärfläche (A-Seite) Ihres Bauteils. Es ist jedoch möglich, dass die Sekundärflächen (B-Seite) während der Bearbeitung Hängespuren und andere kleinere Mängel aufweisen. Wie der Rest Ihres Teils sind auch die Oberflächen der B-Seite frei von Kratzern, Flecken und Schönheitsfehlern.
| Wird mein Teil sein | Oberfläche | |
|---|---|---|
| Primäre Oberfläche (A-Seite) | Sekundärfläche (B-Seite) | |
| Kratzer, Flecken, Schönheitsfehler | Nein | Nein |
| Hängespuren | Nein | Kleinere Hängespuren |
| Weitere kleinere Mängel | Nein | Bis zu 2 kleinere Mängel |
Kriterien für kosmetische Akzeptanz
Alle von V1 hergestellten Kosmetikkomponenten entsprechen unseren Kriterien für die kosmetische Akzeptanz.
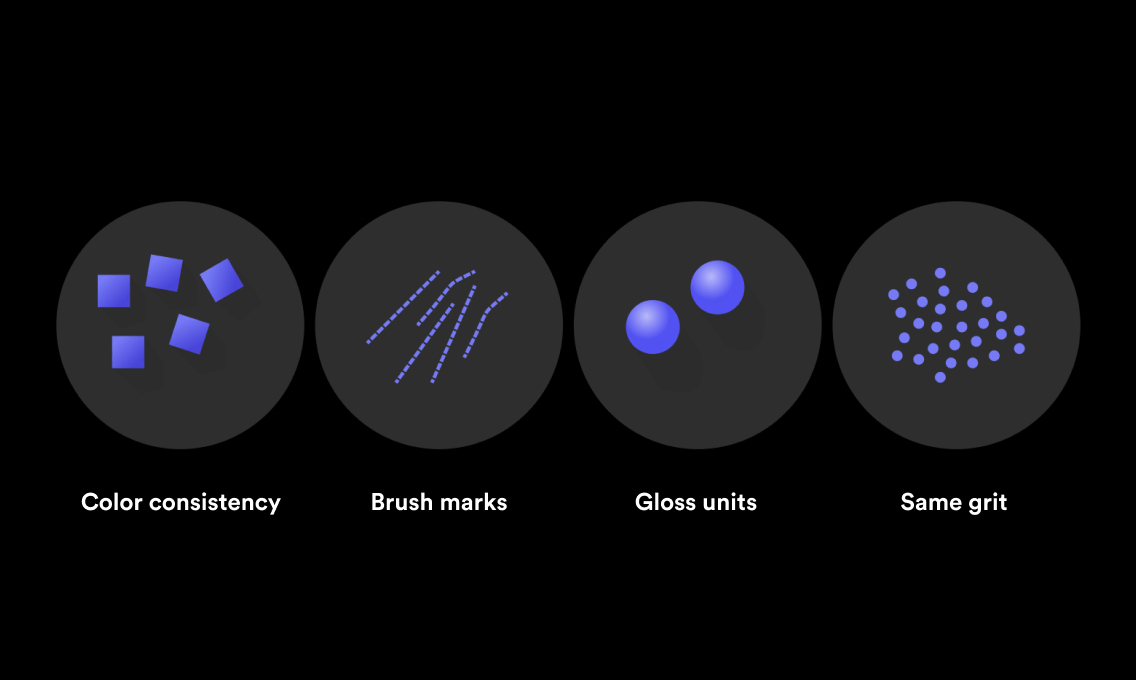
Anforderungen an Konsistenz
Für jedes Teil innerhalb derselben Charge ist visuelle Konsistenz erforderlich. Das bedeutet, dass,
- Die Teile müssen in der gesamten Charge mit der gleichen Körnung geschliffen oder gebürstet werden.
- Pinselstriche müssen bei allen Teilen in die gleiche Richtung weisen.
- Die Farbe muss dem gleichen Pantone-Code entsprechen, wenn Teile nebeneinander positioniert werden.
- Die Glanzeinheiten müssen über die gesamte Charge hinweg konsistent sein.
** Manuelle Bürstenspuren müssen möglichst unidirektional sein. Bitte beachten Sie, dass die Pinselspuren bei abgerundeten geometrischen Formen möglicherweise nicht vollständig unidirektional sind.
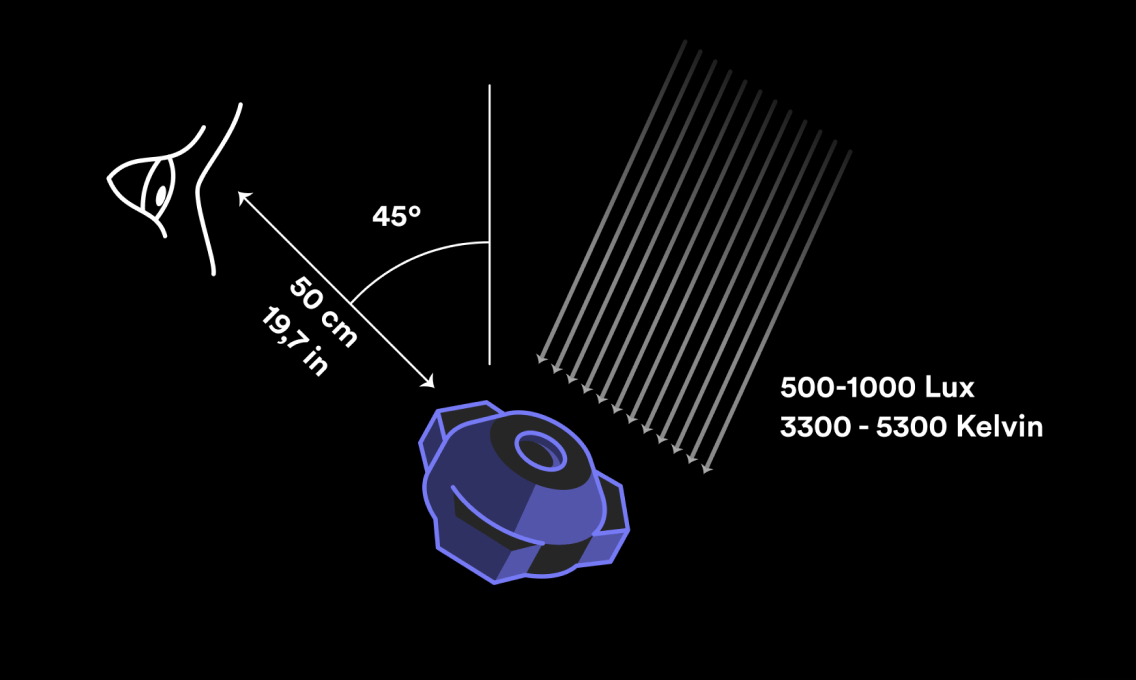
Bedingungen für die Sichtprüfung
Die Oberflächenqualität jedes Teils muss folgende Bedingungen erfüllen:
Abstand: 50 cm ± 10 cm (19,7 Zoll ± 3,9 Zoll) mit 20/20-Sicht (oder korrigiert) sollte eingehalten werden.
Einfallswinkel: Etwa 45° aus allen Richtungen
Beleuchtungsbedingungen: 500–1000 Lux, mit neutralweißer Farbe (3300–5300 Kelvin)
Wenn Sie sich für unseren Service zur dekorativen Oberflächenvorbereitung entscheiden, profitieren Sie von folgenden Vorteilen:
- Wir garantieren eine höhere Oberflächenqualität, indem wir Fehler auf der A-Seite beseitigen und auf der B-Seite minimieren.
- Unser Service gewährleistet ein hohes Maß an Konsistenz in Bezug auf Farbe, Haptik und andere Aspekte zwischen den Teilen innerhalb einer Charge.
- Wir führen strenge Stichprobenkontrollen durch, um das Risiko von Qualitätsproblemen zu minimieren.
- Unser tadelloses Qualitätssicherungssystem stellt sicher, dass jede Komponente den erwarteten Standards entspricht.
Für Teile, die häufig berührt oder aus vielen Blickwinkeln betrachtet werden, ist eine dekorative Oberflächenbehandlung einer gewöhnlichen Oberflächenbehandlung vorzuziehen. Diese Behandlung wird das Aussehen und die Textur Ihrer Produkte deutlich verbessern.

Bringen Sie Ihre Teile noch heute in Produktion
Unsere hochmodernen Fertigungsanlagen ermöglichen eine schnelle und kostengünstige Produktion Ihrer kundenspezifischen Teile und Komponenten. Bringen Sie Ihre Innovationen schneller auf den Markt und sparen Sie gleichzeitig Kosten. Kontaktieren Sie uns noch heute, um ein Angebot zu erhalten und Ihre Designs innerhalb einer Woche in Produktion zu geben!