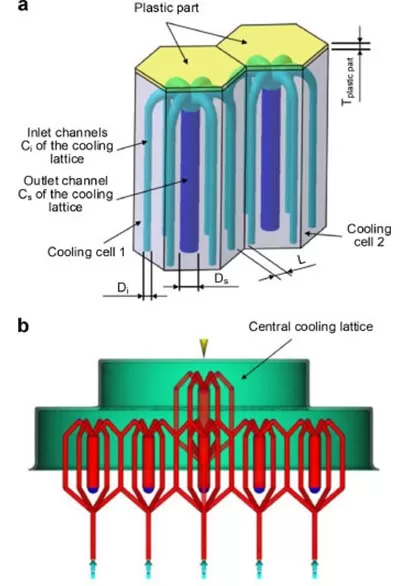
Das Formkühlwassersystem ist ein internes Rohrleitungssystem innerhalb der Form, das Kühlwasser oder andere Kühlmedien zirkuliert, um die Formtemperatur zu steuern und die Produktionseffizienz und Produktqualität während des Spritzgießprozesses zu verbessern.
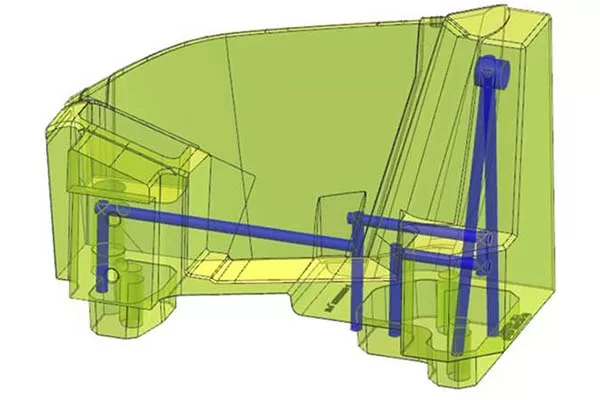
Traditionelles Wasserkanaldesign
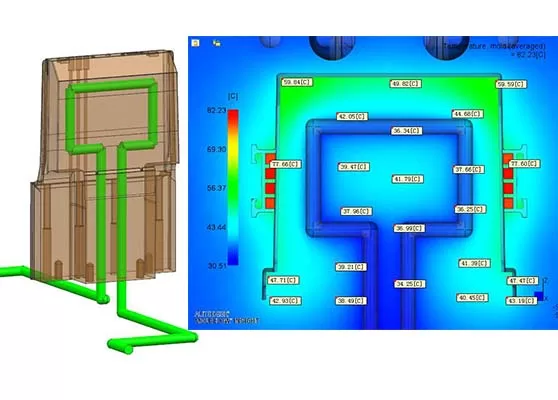
• Geradlinige Kühlkanäle, die weit oder weiter vom Formhohlraum entfernt positioniert sind. • Erfordert zusätzliche Armaturen für die Wasserkanalmontage. • Enthält mehr Totzonen mit schlechter Kühl-/Heizeffizienz. • Erfordert das Schneiden und Zusammensetzen mehrerer Teile, was zu Fehlerhäufigkeit und einer kürzeren Lebensdauer der Form führt.
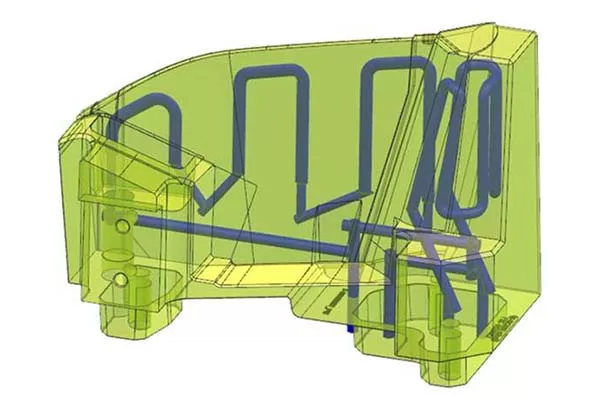
Konformes Wasserkanaldesign
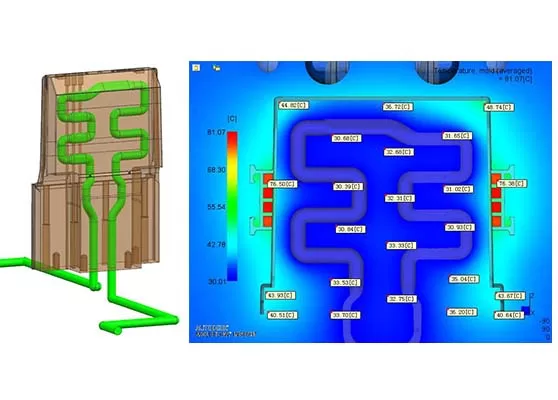
• Wasserkanäle sind so konzipiert, dass sie sich an die Oberfläche des Formhohlraums anpassen und eine gleichmäßige Nähe gewährleisten. • Vermeidet rechte Winkel für einen reibungslosen Durchfluss und eine verbesserte Effizienz. • Ermöglicht je nach Bedarf unterschiedliche Querschnittsformen der Wasserkanäle. • Ermöglicht die Gestaltung mehrerer Kühlkreisläufe zur Verbesserung der Gleichmäßigkeit der Wärmeableitung.
Entlüftungsstruktur
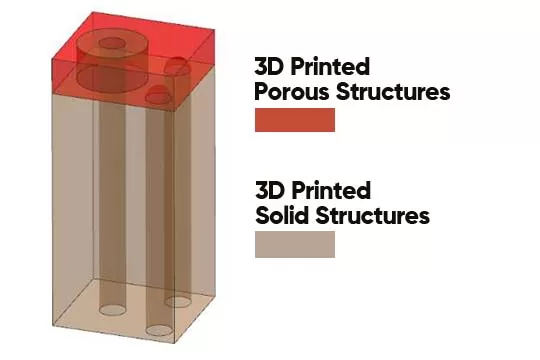
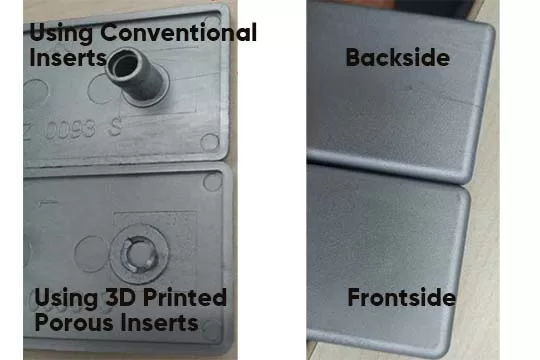
Entlüftungsstrukturen werden in Formen integriert, um das Entweichen von Luft oder Gasen während des Spritzgießprozesses zu erleichtern. Sie tragen zur Vermeidung von Lufteinschlüssen bei, sorgen für eine vollständige Füllung des Formhohlraums und reduzieren Fehler im Endprodukt.
Behebt Probleme wie unzureichende Produktfüllung, Verbrennungen und Oberflächenschweißungen, die durch die Ansammlung von Gasen im Formhohlraum verursacht werden.
Ermöglicht die freie Gestaltung von Formen und Strukturen basierend auf den Produktanforderungen.
Geringe Verstopfungsgefahr bei Präzisionsbearbeitung.
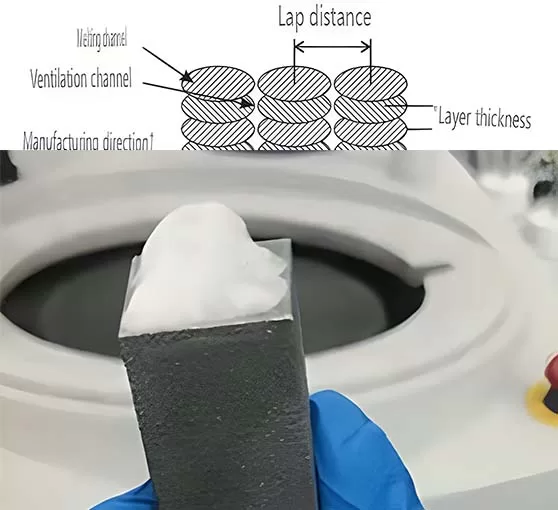
Die Porosität kann im Druckprozess je nach Spritzgussmaterial eingestellt werden.
Drucktechnologie
Rotationsüberlappungsdrucktechnologie
Jede Schicht wird im bestehenden Druckprozess gedreht, um Anisotropie zu beseitigen und eine gleichmäßige Verschmelzung zwischen den Schichten sicherzustellen. Dies garantiert einen durchgehenden und klaren Entlüftungskanal auf mikroskopischer Ebene und sorgt gleichzeitig für eine gute Materialdurchlässigkeit auf makroskopischer Ebene.
Hybride additive Fertigung
Hybrid Additive Manufacturing kombiniert traditionelle Bearbeitung mit 3D-Druck. Es beginnt mit einem bearbeiteten Stahlwerkstück und fügt mithilfe des 3D-Drucks weitere Metallschichten hinzu, wodurch ein vollständiges Teil mit komplexen Formen und anpassbaren Funktionen entsteht. Dieser Ansatz verbessert die Designflexibilität und die Gesamtleistung.
Verbesserung von Spritzgussformen durch 3D-Hybriddruck
Unverzichtbares, spannungsarmes Druckverfahren, das das Risiko von Rissen wirksam reduziert.
Hochglanztechnologie
UM300 (1.2709)
Standard-Allzweck-Formstahlmaterial
Extrem hohe Festigkeit und Zähigkeit
Härte bis 52-54 HRC
Hervorragende Polierleistung
Gute Schweißfähigkeit
Gute Bearbeitbarkeit
Einfacher Wärmebehandlungsprozess
Nicht korrosionsbeständig
Anco-X (Corrax)
Korrosionsbeständiges Spezialmaterial für Formen mit Wasserkanälen mit kleinem Durchmesser
Martensitischer Hochleistungs-Edelstahl
Ausgezeichnete Korrosionsbeständigkeit
Härte bis 48-50 HRC
Hervorragende Polierleistung
Gute Hybriddruckfähigkeit
UH100 (H13)
Geeignet für Druckgussformen und Spritzgussformen (hoher Glasfaseranteil)
Extrem hohe Beständigkeit gegen thermische Ermüdung
Härte bis 52-54 HRC
Hervorragende Schlagzähigkeit und Oxidationsbeständigkeit
Gute Bearbeitbarkeit
Keine Wärmebehandlung erforderlich
Nicht korrosionsbeständig
Sowohl für Kalt- als auch für Heißformen geeignet
Klassische Fallstudien zum 3D-Druck in der Spritzgussindustrie
Diese klassischen Fallstudien verdeutlichen den erheblichen Einfluss des 3D-Drucks auf die Spritzgussindustrie, der eine schnellere Produktion, verbesserte Designmöglichkeiten und kostengünstige Anpassung ermöglicht.
Bargeld eins
Ersatz von herkömmlichem Formenstahl durch 3D-gedruckte Formen und konforme Kühlkanäle
Aufgrund der geringen Abmessungen des Produkts in tiefen Rillen ist die Integration herkömmlicher Wasserkanäle schwierig, was zu einer erheblichen Wärmeentwicklung führt.
Design der Werkzeugkühlung
Aufgrund der geringen Abmessungen des Produkts in tiefen Rillen ist die Integration herkömmlicher Wasserkanäle schwierig, was zu einer erheblichen Wärmeentwicklung führt.
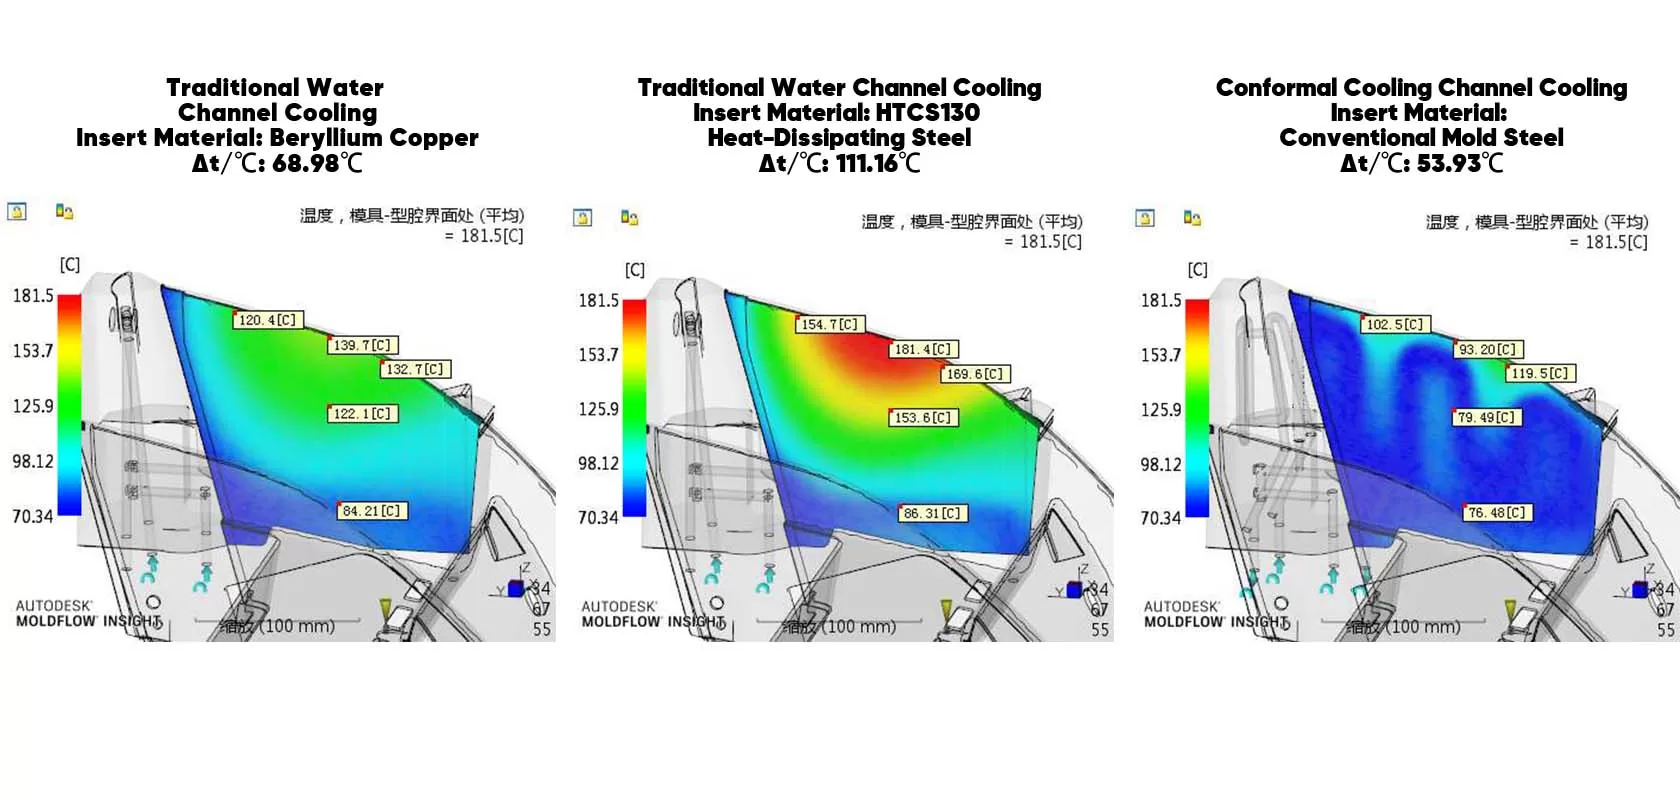
Der ursprüngliche Formeinsatz bestand aus Berylliumkupfer mit traditionellen Wasserkanälen. Allerdings führte die begrenzte Härte und Festigkeit von Berylliumkupfer zu Problemen wie Rissbildung und Verschleiß. Daher werden alternative Lösungen wie wärmeableitender Stahl oder konforme Kühlkanäle untersucht.
Traditionelle Wasserkanäle
Konforme Kühlkanäle
Mold-Flow-Analyse
Vergleich von drei verschiedenen Formen der Wasserkanalkühlung bei gleicher Formtemperatur: