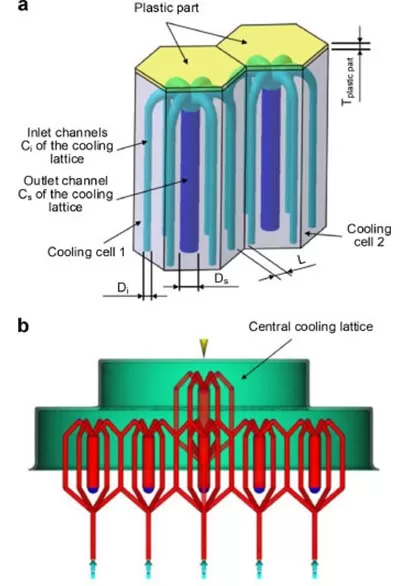
El sistema de agua de enfriamiento del molde es un sistema de tuberías internas dentro del molde que hace circular agua de enfriamiento u otros medios de enfriamiento para controlar la temperatura del molde y mejorar la eficiencia de producción y la calidad del producto durante el proceso de moldeo por inyección.
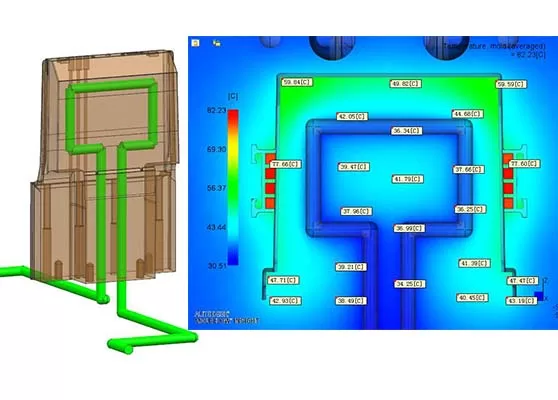
Diseño de canal de agua tradicional
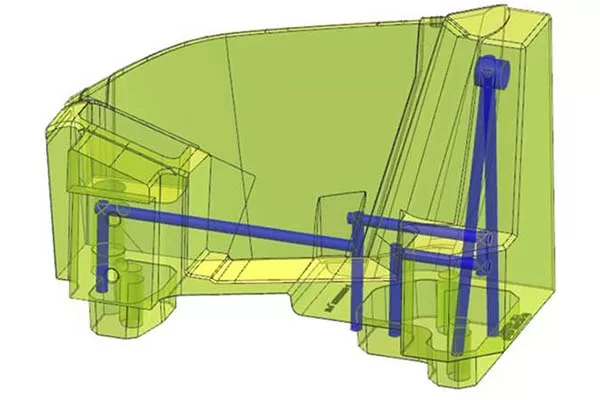
• Canales de enfriamiento en línea recta que están ubicados más lejos o más lejos de la cavidad del molde. • Requiere accesorios adicionales para el montaje del canal de agua. • Contiene más zonas muertas con baja eficiencia de refrigeración/calefacción. • Requiere cortar y ensamblar múltiples piezas, lo que genera errores acumulativos y una vida útil más corta del molde.
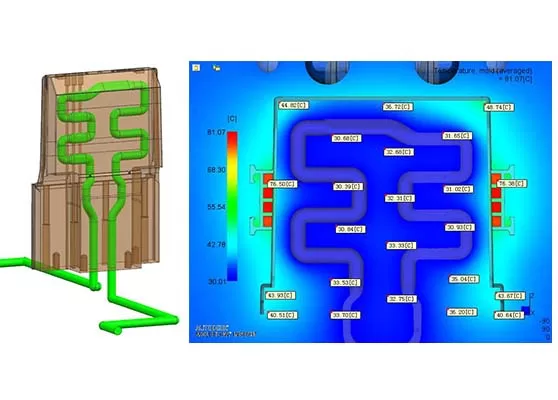
Diseño de canales de agua conformados
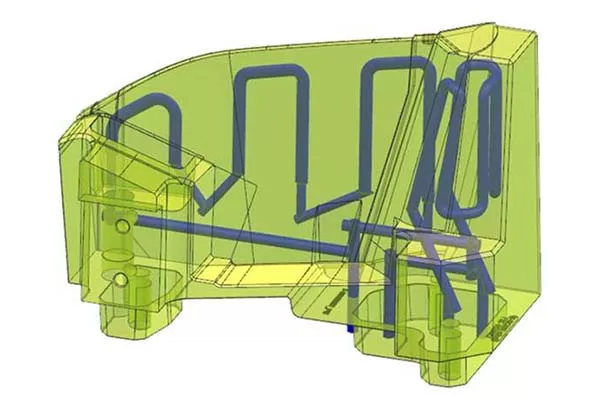
• Canales de agua diseñados para adaptarse a la superficie de la cavidad del molde, asegurando una proximidad uniforme. • Evita los ángulos rectos para un flujo suave y una mayor eficiencia. • Permite variar las formas de la sección transversal de los canales de agua según sea necesario. • Permite el diseño de múltiples circuitos de refrigeración para mejorar la uniformidad de la disipación de calor.
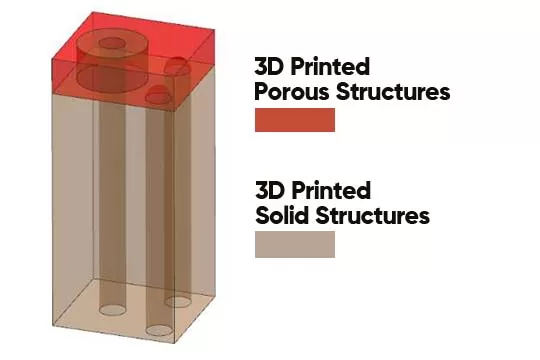
Estructura de ventilación
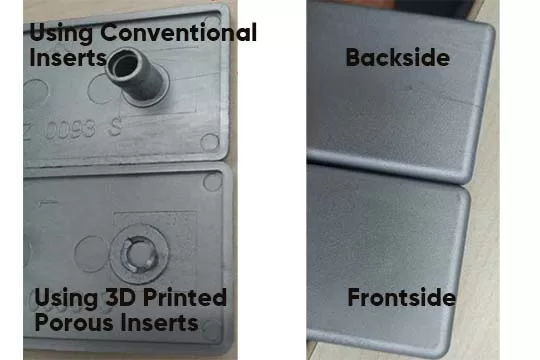
Se incorporan estructuras de ventilación a los moldes para facilitar el escape de aire o gases durante el proceso de moldeo por inyección. Ayudan a prevenir trampas de aire, asegurando el llenado completo de la cavidad del molde y reduciendo defectos en el producto final.
Resuelve problemas como llenado inadecuado de producto, quemado y soldadura superficial causados por la acumulación de gases dentro de la cavidad del molde.
Permite el diseño gratuito de formas y estructuras según los requisitos del producto.
Bajo riesgo de bloqueo durante el mecanizado de precisión.
La porosidad se puede ajustar en el proceso de impresión según el material de moldeo por inyección.
Tecnología de impresión
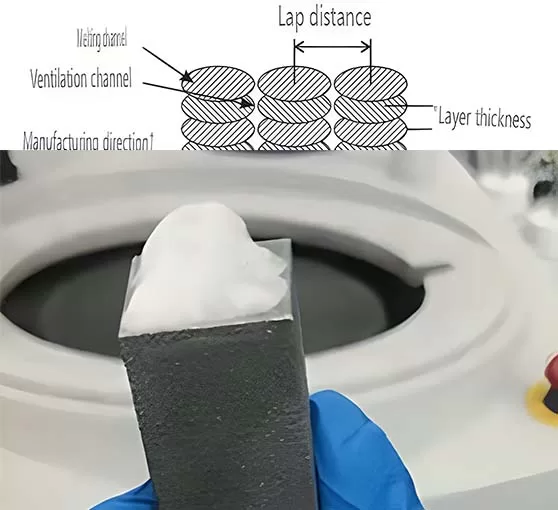
Tecnología de impresión de superposición rotacional
Cada capa se rota en el proceso de impresión existente para eliminar la anisotropía, asegurando una fusión uniforme entre las capas. Esto garantiza un canal de ventilación continuo y claro a escala microscópica, manteniendo al mismo tiempo una buena permeabilidad del material a nivel macroscópico.
Manufactura Aditiva Hibrida
La Fabricación Aditiva Híbrida combina el mecanizado tradicional con la impresión 3D. Comienza con una pieza de acero mecanizada y utiliza la impresión 3D para agregar más capas de metal, creando una pieza completa con formas complejas y características personalizables. Este enfoque mejora la flexibilidad del diseño y el rendimiento general.
Mejora de los moldes de inyección con impresión híbrida 3D
UM300 (1.2709)
Material estándar de acero para moldes de uso general
Extremadamente alta resistencia y tenacidad
Dureza hasta 52-54 HRC
Excelente rendimiento de pulido
Buena capacidad de soldadura
Buena maquinabilidad
Proceso de tratamiento térmico sencillo.
No resistente a la corrosión
Anco-X (Corrax)
Material especial resistente a la corrosión para moldes con canales de agua de pequeño diámetro
Acero inoxidable martensítico de alto rendimiento.
Excelente resistencia a la corrosión
Dureza hasta 48-50 HRC
Excelente rendimiento de pulido
Buena capacidad de impresión híbrida
UH100 (H13)
Adecuado para moldes de fundición a presión y moldes de inyección (alto contenido en fibra de vidrio)
Resistencia extremadamente alta a la fatiga térmica
Dureza hasta 52-54 HRC
Excelente tenacidad al impacto y resistencia a la oxidación.
Buena maquinabilidad
Sin necesidad de tratamiento térmico
No resistente a la corrosión
Adecuado tanto para moldes fríos como calientes.
Estudios de casos clásicos de impresión 3D en la industria del molde de inyección
Estos estudios de casos clásicos destacan el impacto significativo de la impresión 3D en la industria del molde de inyección, lo que permite una producción más rápida, capacidades de diseño mejoradas y una personalización rentable.
efectivo uno
Reemplazo del acero para moldes tradicionales con moldes impresos en 3D y canales de enfriamiento conformados
Las reducidas dimensiones del producto, con sus profundas ranuras, dificultan la incorporación de los canales de agua tradicionales, lo que provoca una importante acumulación de calor.
Diseño de refrigeración de herramientas
Las reducidas dimensiones del producto, con sus profundas ranuras, dificultan la incorporación de los canales de agua tradicionales, lo que provoca una importante acumulación de calor.
El inserto del molde original utilizaba cobre berilio con canales de agua tradicionales. Sin embargo, la dureza y resistencia limitadas del cobre berilio provocaron problemas como grietas y desgaste. Por lo tanto, se están explorando soluciones alternativas, como acero que disipa el calor o canales de enfriamiento conformados.
Canales de agua tradicionales
Canales de enfriamiento conformes
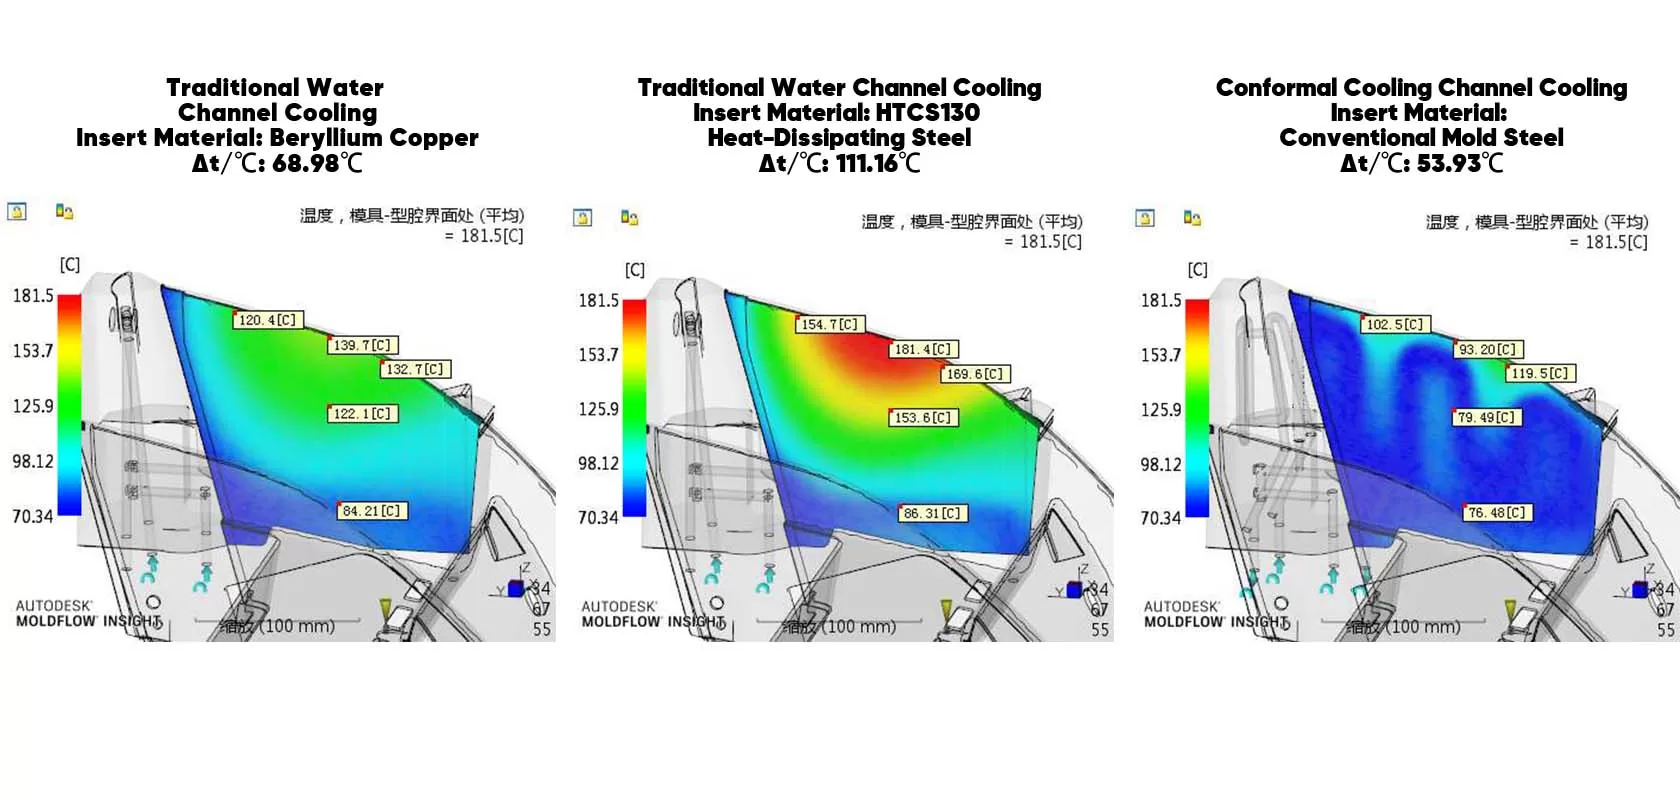
Análisis de flujo de molde
Comparando tres formas diferentes de enfriamiento de canales de agua bajo la misma temperatura del molde:
Canales de Agua Tradicionales, Cobre Berilio
Canales de agua tradicionales, acero disipador de calor HTCS130
Canales de enfriamiento conformes, acero para moldes 1.2709
Dureza del material (HRC)
HRC30-35
No hay datos
HRC48-52
Temperatura media de la pieza (℃)
122.1
153.6
79.5
Temperatura del punto más caliente (℃)
139.7
181.4
119.5
Diferencia de temperatura de la superficie (Δt/℃)
68.98
111.16
53.93
Póngase en contacto con nosotros
Complete este formulario o haga clic en el servicio en línea, todas las preguntas serán respondidas.
Visítanos
Piso 2, Centro Nacional de Inspección y Supervisión de la Calidad del Producto de Moldes,
No. 10 Lianhu Road, ciudad de Chang'an, ciudad de Dongguan, provincia de Guangdong