Qu'est-ce que l'impression 3D SLA?
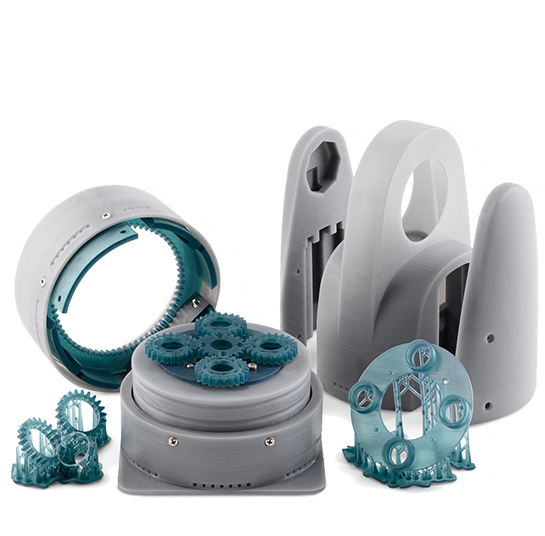
La stéréolithographie (SLA), également connue sous le nom d'impression 3D de résine, est une technologie d'impression 3D qui produit des pièces avec une résolution et une précision élevées, des détails fins et des finitions de surface lisses. Appartenant à la famille des impressions par photopolymérisation en cuve, la technologie SLA utilise des polymères thermodurcissables photosensibles pour produire des pièces sur mesure. Nous utilisons les matériaux Formlabs pour le prototypage rapide et les matériaux 3D Systems Accura pour la production à grande échelle.
Capacités de l'imprimante 3D SLA
L'impression 3D SLA comprend deux classes distinctes : le SLA de prototypage (desktop) et le SLA industriel. Ce sont les capacités clés de chaque technologie.
| Taille de construction maximale | Délai standard | Précision dimensionnelle | Hauteur de couche | Taille minimale de la fonctionnalité | |
|---|---|---|---|---|---|
| SLA de prototypage (bureau) | 145 × 145 × 175 mm (5.7 pouces x 5.7 pouces x 6.8 pouces) | A partir de 3 jours ouvrés | ± 0.5 % avec une limite inférieure de ± 0.15 mm (± 0.006 in) | 50-100 µm | 0.2 mm |
| SLA industriel | 500 x 500 x 500 mm (19.68 pouces x 19.68 pouces x 19.68 pouces) | A partir de 3 jours ouvrés | ± 0.2 % avec une limite inférieure de ± 0.127 mm (±0.005 in) | 50-100 µm | 0.2 mm |
Les pièces imprimées en 3D SLA sont disponibles dans de nombreux matériaux
Les entreprises et les ingénieurs de premier plan qui ont besoin d'itérer rapidement ou d'obtenir plus rapidement des pièces en plastique industrielles solides utilisent V1 pour notre gamme de matériaux de prototypage et de production.
Prototypage (Desktop) SLA Matériaux
Idéal pour des prototypes visuels précis avec des finitions de surface lisses.
- Résines standards :
- Résine de type ABS – Imite les propriétés du plastique ABS
- Résine pour prototypage visuel – Pour les maquettes conceptuelles
- Résine de broyage – Solution économique pour les essais d'ajustement et d'assemblage
- Résines techniques :
- Résine résistante – Prototypes résistants aux chocs
- Résine durable – Prototypes fonctionnels avec une résistance à la température améliorée
- Résine coulable – Cuisson pour les procédés de fonderie de métaux
- Résines dentaires :
- Résine à modeler – Pour les modèles dentaires tels que les couronnes, les ponts, les aligneurs
- Résine de guidage – Guides chirurgicaux pour les interventions dentaires
- Essai de résine – Couronnes et bridges provisoires
- Bijoux Résines:
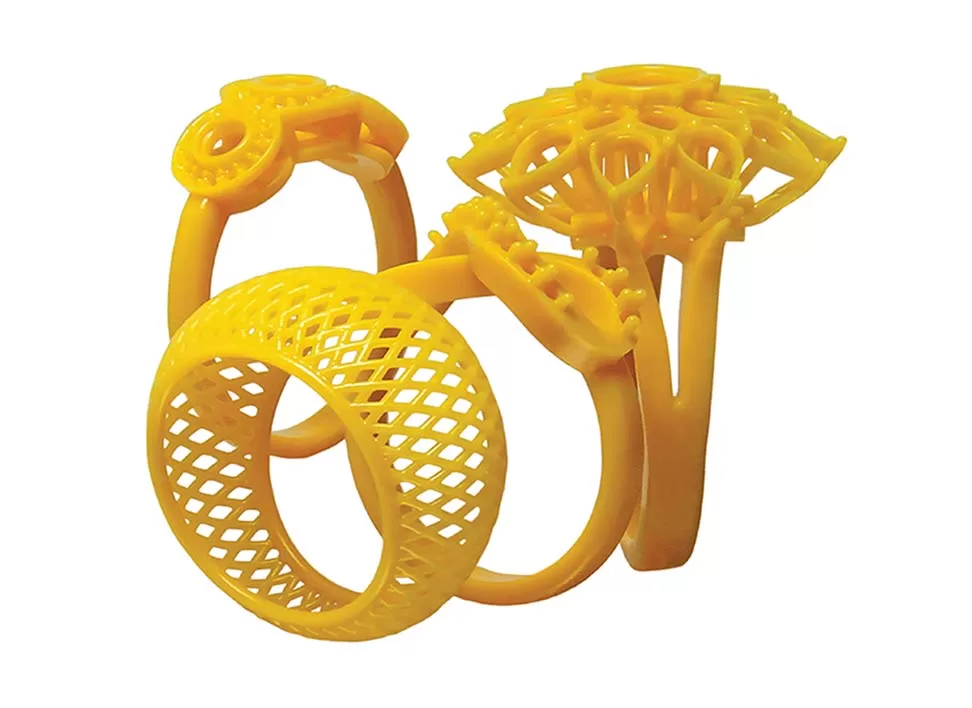
- Résine de cire coulable – Cuisson pour la fonte à cire perdue de bijoux
- Résine de cire modelable – Pour la fabrication de moules d'injection de cire
- Résines spéciales :
- Résine transparente – Pièces optiquement transparentes
- Résine flexible – Résines de type caoutchouc pour un ajustement par pression
- Résine résistante à la chaleur – Pour les prototypes nécessitant une résistance à la température plus élevée
Matériaux SLA industriels
Idéal pour les prototypes fonctionnels durables et les pièces de haute précision avec des finitions de surface lisses.
- Résines standards :
- Gamme Accura – Accura 25, 60, 48LT, Xtreme, Bluestone pour le prototypage à usage général
- Résines techniques :
- Somos PerFORM – Résistance et robustesse aux hautes températures
- Élément Somos – Classement de résistance au feu UL 94 V-0
- Somos NeXt – Haute rigidité et résistance à la chaleur
- Résines dentaires :
- NextDent Model – Pour les modèles dentaires tels que les couronnes et les prothèses dentaires.
- NextDent SG – Matériau élastique pour masques dentaires gingivaux
- NextDent Cast – Matériau de calcinage pour la fonderie de métaux
- Bijoux Résines:
- Cire coulable Solidscape – Cire de haute précision pour le moulage de bijoux
- Résines de production d'utilisation finale :
- MED610 – Dispositifs médicaux certifiés USP Classe VI et ISO 10993
- Watershed 11122XC – Faible absorption d'humidité et stabilité environnementale à long terme
- Siraya Tech Blu – Résine résistante à la chaleur et à l'humidité
- Résines composites :
- Pièces composites renforcées en fibre de carbone – 35 % plus résistantes
- Prototypes composites à haute rigidité renforcés par de la fibre de verre
Post-traitement pour SLA
Standard (pas de post-traitement supplémentaire)
Pour les impressions 3D SLA (stéréolithographie), des étapes de post-traitement typiques peuvent être nécessaires pour obtenir l'apparence et les propriétés finales souhaitées. Ces étapes comprennent :
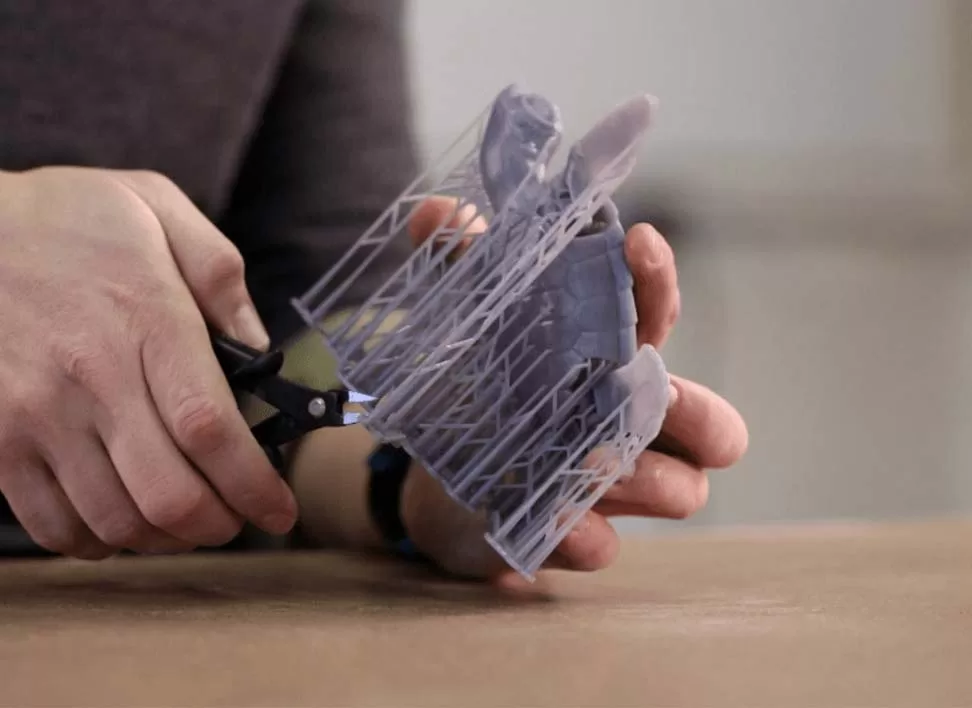
Retrait du support : retirez soigneusement les structures de support créées lors de l'impression à l'aide d'outils tels que des pinces ou des pinces. Ponçage pour lisser les broches de support restantes ou les bords rugueux.
Polissage (pour les résines transparentes) : des étapes de polissage supplémentaires peuvent être nécessaires pour les impressions en résine transparente afin d'améliorer la transparence. Cela implique d’utiliser de l’huile de polissage ou des techniques spécialisées pour éliminer les imperfections de surface.
Durcissement : le durcissement aux UV est nécessaire pour les impressions SLA afin de maximiser la résistance et la stabilité. Les impressions sont polymérisées à l'aide de lumière UV dans une chambre de polymérisation ou un appareil spécifique.
Comment SLA se compare aux autres technologies d'impression 3D
| Précision dimensionnelle | Points forts | Augmenter le volume | Epaisseur de la couche | Min. taille de la fonctionnalité | |
|---|---|---|---|---|---|
| FDM | ± 0.5 % avec une limite inférieure sur ± 0.5 mm | Faible coût, large gamme de matériaux | 500 x 500 x 500 mm (19.68 "x 19.68" x 19.68 ") | 100-300μm | 2.0 mm (0.0787'') |
| FDM industriel | ± 0.25 % avec une limite inférieure : ± 0.25 mm (± 0.010") | Haut niveau de répétabilité, matériaux de qualité technique | 406 x 355 x 406 mm (15.98" x 13.97" x 15.98") | 100-330μm | 2.0 mm (0.0787'') |
| SLA de prototypage | ± 0.5 % avec une limite inférieure de ± 0.15 mm (± 0.006") | Finition de surface lisse, détails fins | 145 x 145 x 175 mm (5.7" x 5.7" x 6.8") | 50-100μm | 0.2 mm (0.00787'') |
| SLA industriel | ± 0.2 % avec une limite inférieure de ± 0.127 mm (±0.005") | Finition de surface lisse, détails fins, grande zone d'impression | 500 x 500 x 500 mm (19.68 "x 19.68" x 19.68 ") | 50-100μm | 0.2 mm (0.00787'') |
| SLS | ± 0.3 % avec une limite inférieure de ± 0.3 mm (± 0.012”) | Flexibilité de conception, supports non requis | 395 x 500 x 395 mm (15.53 "x 19.68" x 15.53 ") | 100μm | 0.5 mm (0.0196 ") |
| Extension MJF | ± 0.3% avec une limite inférieure sur ± 0.3 mm (0.012'') | Flexibilité de conception, supports non requis | 380 x 285 x 380 mm (14.9'' x 11.2'' x 14.9'') | 80μm | 0.5 mm (0.0196 ") |
Nous avons des normes élevées pour l'impression 3D SLA
Nous fabriquons vos pièces sur mesure selon des normes de fabrication strictes et veillons à ce que toutes les pièces et tous les processus respectent la norme V1. Une vérification approfondie de ces exigences est incluse dans notre rapport d'inspection que nous expédions avec chaque commande.
- Les pièces sont entièrement durcies selon les spécifications du fabricant de matériaux avant l'expédition.
- Les sections creuses sont vidangées de l'excès de résine.
- Tout le matériau de support est retiré et les pointes de support doivent être poncées.
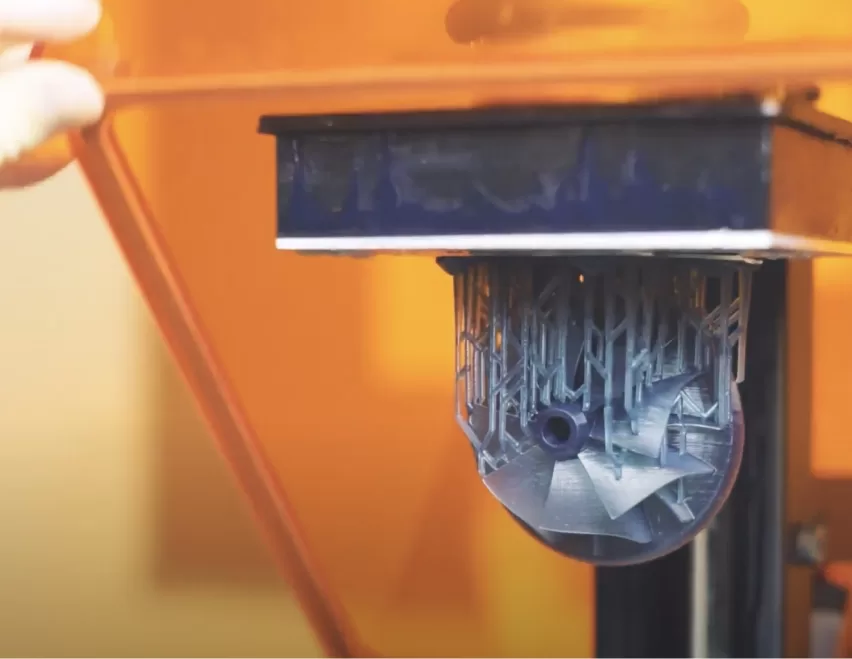
Avantages et inconvénients de l'impression 3D SLA
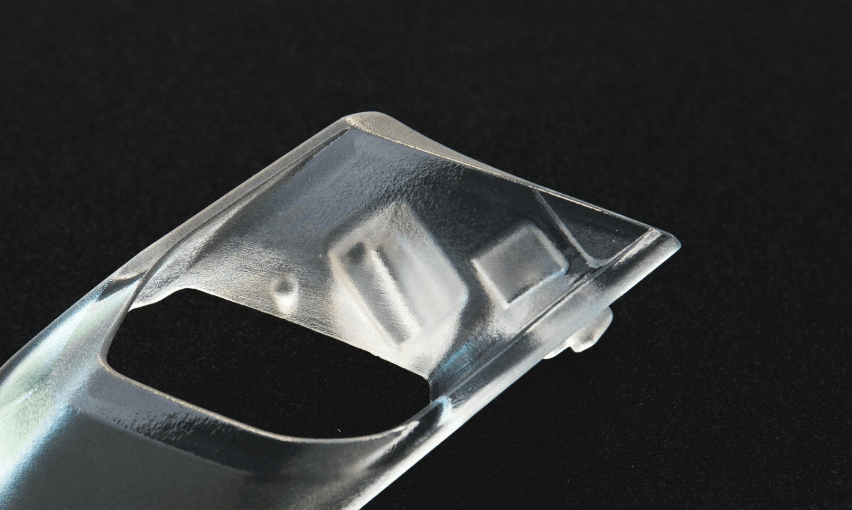
Avantages
- Haute précision: L'impression 3D SLA offre une excellente précision dimensionnelle et une impression haute résolution, ce qui la rend adaptée aux applications qui nécessitent des détails complexes et des caractéristiques fines.
- Finition de surface lisse: Les impressions SLA ont généralement une finition de surface lisse et polie, ce qui réduit le besoin d'un post-traitement approfondi et fournit un produit final visuellement attrayant.
- Large compatibilité matérielle : Les imprimantes SLA peuvent fonctionner avec une variété de matériaux de résine, y compris ceux avec des propriétés spécifiques telles que la transparence, la flexibilité ou la résistance aux hautes températures, permettant une large gamme d'applications.
- Ouvrages de soutien : Les imprimantes SLA peuvent générer des structures de support qui peuvent être facilement retirées après l'impression, permettant la production de géométries complexes et de surplombs sans compromettre la qualité de l'impression finale.
- Vitesse d'impression rapide : Les imprimantes 3D SLA peuvent produire des impressions relativement rapidement par rapport aux autres technologies d'impression 3D, grâce à leur capacité à polymériser des couches entières en une seule fois.
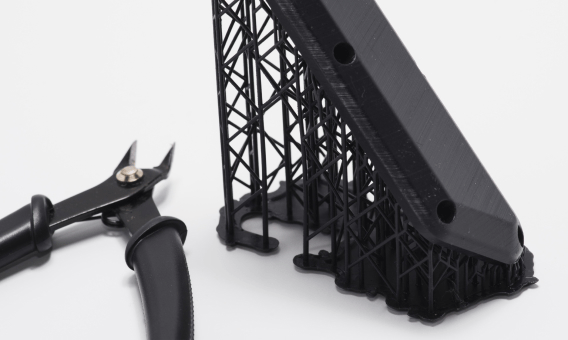
Inconvénients
- Volume de construction limité : les imprimantes SLA ont souvent des volumes de construction plus petits que les autres technologies d'impression 3D, ce qui peut limiter la taille des objets pouvant être imprimés.
- Manipulation et sécurité des matériaux : les matériaux en résine SLA utilisés dans le processus d'impression peuvent être salissants et nécessitent une manipulation et un stockage soigneux. De plus, certaines résines peuvent avoir des considérations de sécurité en raison de leurs propriétés chimiques, nécessitant une ventilation adéquate et un équipement de protection individuelle.
- Exigences de post-traitement : les impressions SLA nécessitent généralement des étapes de post-traitement telles que le retrait du support, le nettoyage et le durcissement, ce qui ajoute du temps et des efforts supplémentaires au processus d'impression.
- Coût des matériaux : Les matériaux en résine SLA peuvent être plus chers que les matériaux de filament utilisés dans d'autres technologies d'impression 3D, ce qui augmente le coût global de l'impression SLA.
- Résistance mécanique limitée : Bien que les impressions SLA offrent une grande précision et une finition de surface lisse, elles peuvent avoir une résistance mécanique inférieure par rapport aux impressions réalisées avec d'autres technologies d'impression 3D telles que FDM (Fused Deposition Modeling).
Directives de conception pour l'impression 3D SLA
Ce tableau résume les valeurs recommandées et techniquement réalisables pour les caractéristiques les plus courantes des pièces imprimées en 3D SLA.
| Fonctionnalité | Taille recommandée |
|---|---|
| Murs non soutenus | 1.0 mm (0.0393 en) |
| Murs soutenus | 0.5 mm (0.0197 en) |
| Taille minimale de la fonctionnalité | 0.2 mm (0.00787 en) |
| Diamètre minimal du trou | 0.5 mm (0.0197 en) |
| Diamètre minimum du trou d'évacuation | 4.0 mm (0.157 en) |
Nos autres procédés d'impression 3D
FDM
Prototypage rapide et abordable
- Précision dimensionnelle de ± 0.05 % avec une limite inférieure : ± 0.05 mm
- Délais à partir de 1 jours ouvrés
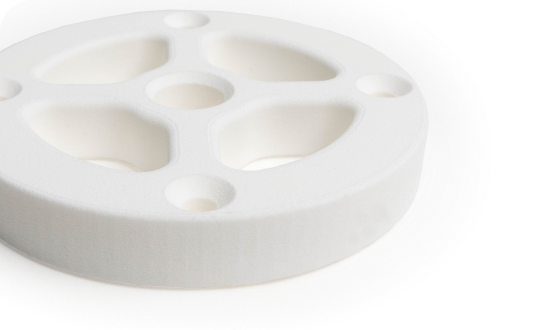
SLS
Prototypage fonctionnel et production à petite échelle
Précision dimensionnelle de ± 0.3 % avec une limite inférieure de ± 0.3 mm (± 0.0118″)
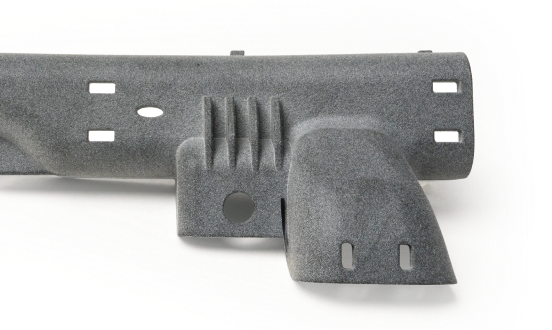
Extension MJF
Prototypage fonctionnel et production à petite échelle
Précision dimensionnelle de ± 0.3 % avec une limite inférieure de ± 0.3 mm
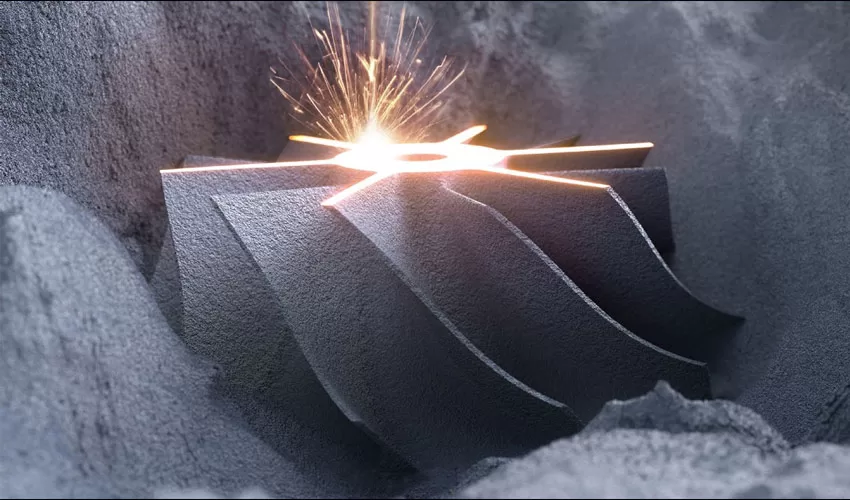
SLM
Fabrication métallique de haute précision
- Précision dimensionnelle de ± 0.1 % avec une limite inférieure : ± 0.1 mm
- Convient aux pièces métalliques complexes et détaillées
- Délais de livraison de 2 à 3 jours ouvrables