Service de finition de surfaces
La méthode la plus pratique pour acquérir des pièces personnalisées avec un choix de plus de 15 options de finition de surface. Obtenez les pièces sablées, anodisées ou thermolaquées dont vous avez besoin.
Nos services de préparation de surfaces
Nous proposons différents traitements de surface parmi lesquels choisir, en fonction des besoins opérationnels de votre imprimante 3D ou CNC composants usinés. Le sablage élimine les marques d’impression et améliore l’apparence ; le polissage crée une finition miroir et l'utilisation de différents revêtements donne de la couleur aux pièces et les protège de la rouille et de la corrosion. Nous proposons également des services d'anodisation et de placage pour augmenter la dureté et la résistance à l'usure des pièces. Les performances et la durabilité des composants peuvent être prolongées et leur aspect amélioré après avoir subi un traitement de surface. Grâce à notre équipement automatisé avancé de traitement de surface et à notre vaste expertise, nous pouvons traiter efficacement vos commandes dans les délais. Veuillez contacter notre service client pour recevoir de plus amples informations.
| Catégories | Applicable à | Trace de traitement | Effet d'apparence | Couleur | Tolérance |
|---|---|---|---|---|---|
| Surface usinée brute | Métal, Plastique | Légères rayures superficielles visibles | Aucun | N/D | Tolérance inchangée |
| Surface usinée lisse | Métal, Plastique | Légères rayures superficielles visibles | Aucun | N/D | Tolérance inchangée |
| Surface finement usinée | Métal | Légèrement visible | Aucun | N/D | Tolérance inchangée |
| Surface polie | Métal | Retiré sur la surface principale | Maintient constamment l’apparence | N/D | Mesuré après polissage |
| Surface sablée | Métal | Suppression de non-apparence sur la surface principale | Selon les exigences | N/D | Non affecté, sauf fonctionnalités spécifiques* |
| Surface brossée | Métal | Réduction de non-apparence, retrait sur la surface principale | Selon les exigences | N/D | Mesuré après le brossage |
| Type II anodisé | Aluminium | Réduction de non-apparence, retrait sur la surface principale | Selon les exigences | Noir, Transparent, Rouge, Bleu, Or, Orange | Mesuré après anodisation |
| Type anodisé III | Aluminium | Visible sous anodisation | Aucun | Noir, Naturel | Mesuré après anodisation |
| Oxyde noir | Cuivre, acier inoxydable, acier allié, acier à outils, acier doux | Visible | Aucun | Noir | Mesuré après revêtement |
| Revêtement de conversion au chromate | Aluminium | Visible | Aucun | Politique de retour | Mesuré après revêtement |
| Nickel nu | Acier doux, aluminium, acier inoxydable | Réduit mais visible | Aucun | Couleur métallique (semi-brillante) | Mesuré après nickel nu |
| Revêtement poudre | Métal | Supprimé | Aucun | Codes couleurs Noir, Blanc, RAL/Pantone | Mesuré avant revêtement |
| Brossage + Electropolissage | Acier Inoxydable | Retiré sur la surface principale | Maintient constamment l’apparence | N/D | Mesuré après électropolissage |
Finitions de surfaces cosmétiques
Les finitions de surface peuvent remplir un objectif fonctionnel ou esthétique, selon les besoins. Les finitions de surface qui servent à ces deux fins sont considérées comme des finitions de surface cosmétiques, qui sont utilisées pour des pièces à des fins esthétiques. La production de pièces cosmétiques nécessite de prendre des mesures supplémentaires pour minimiser les défauts, tels que les marques d'accroche et les rayures causées par les outils.
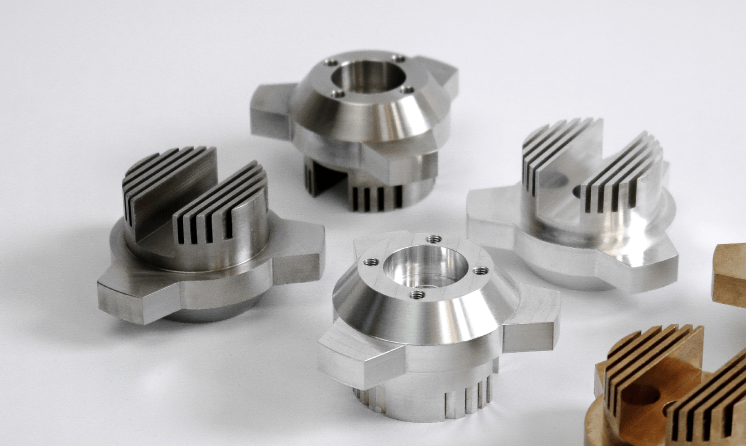
Fonctionnel
Les marques primaires de l'usinage resteront visibles
- Dans son état usiné
- Usinage poli
- Usinage de précision
- Revêtement de conversion de chromate
- Placage autocatalytique au nickel
- Revêtement dur anodisé, type III
- Revêtement en poudre
- Oxyde noir
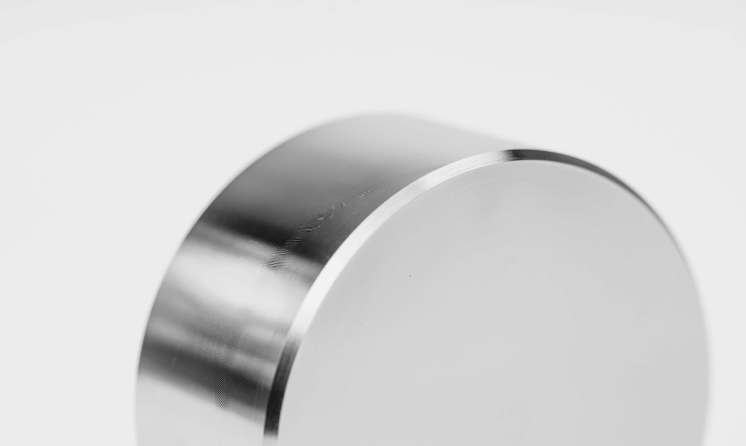
Cosmétique sur demande
Les finitions peuvent être cosmétiques ou non, selon la demande.
- Finition brossée avec anodisation type II.
- Finition par microbillage avec anodisation de type II.
- Finition microbillée.
- Finition brossée.
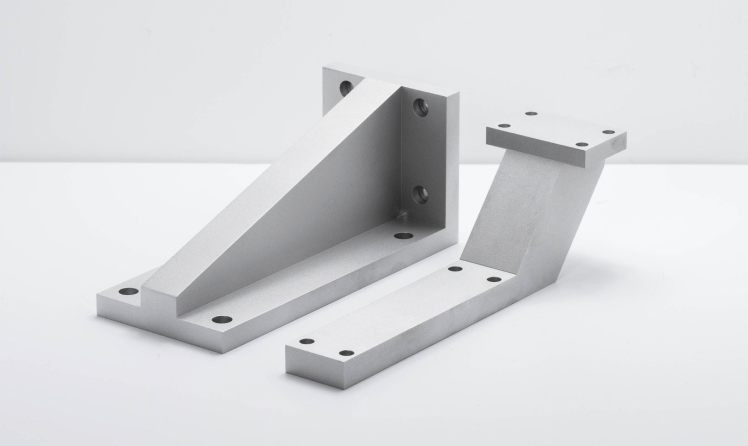
Esthétique par défaut
Ces finitions auront toujours une finalité esthétique
- Brossé et électropoli
- Processus de polissage
Définir une face A et une face B
La finition de surface laisse souvent des défauts esthétiques sur vos composants, tels que des traces d'anodisation. En définissant une face A et une face B dans votre conception, vous garantirez que les parties les plus cruciales de votre composant restent exemptes de défauts.
Cette image montre comment définir un côté A et un côté B dans votre dessin technique :
Face A : Indique la surface la plus esthétiquement significative, généralement la face visible de votre produit.
Face B : Indique la face qui n'a pas d'importance esthétique, généralement la face cachée à la vue après assemblage.

Nous garantissons une production sans défaut pour la surface primaire (face A) de votre pièce. Cependant, il est possible que les surfaces secondaires (côté B) présentent des marques d'accrochage et d'autres défauts mineurs lors de leur usinage. Comme le reste de votre pièce, les surfaces de la face B seront exemptes de rayures, de taches et d'imperfections.
| Mon rôle aura-t-il | Surface | |
|---|---|---|
| Surface primaire (côté A) | Surface secondaire (côté B) | |
| Rayures, taches, imperfections | Non | Non |
| Marques suspendues | Non | Petites marques d'accrochage |
| Autres défauts mineurs | Non | Jusqu'à 2 défauts mineurs |
Critères d'acceptabilité cosmétique
Tous les composants cosmétiques fabriqués par V1 sont conformes à nos critères d'acceptabilité cosmétique.
Exigences de cohérence
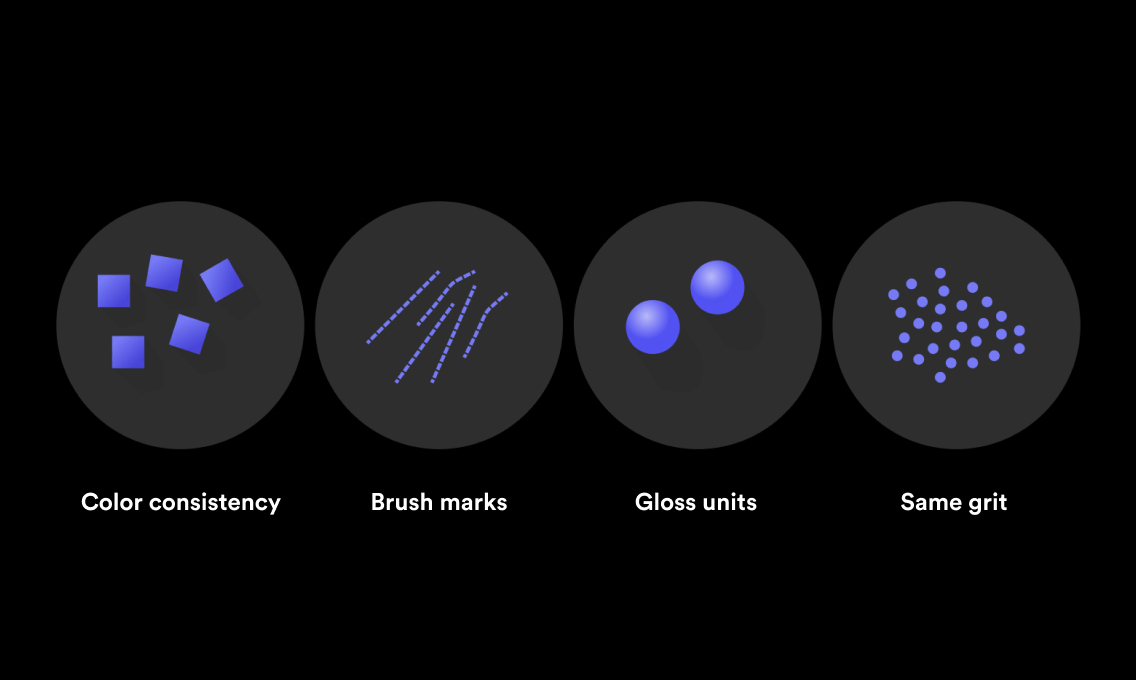
Une cohérence visuelle est requise pour chaque pièce d’un même lot. Cela signifie que,
- Les pièces doivent être poncées ou brossées avec le même grain sur tout le lot.
- Les marques de pinceau doivent être dans la même direction pour toutes les pièces.
- La couleur doit rester cohérente avec le même code Pantone lorsque les pièces sont positionnées les unes à côté des autres.
- Les unités de brillance doivent être cohérentes tout au long du lot.
** Les marques de brossage manuel doivent être aussi unidirectionnelles que possible. Attention, pour les formes géométriques arrondies, les traces de brossage peuvent ne pas être entièrement unidirectionnelles.
Conditions d'inspection visuelle
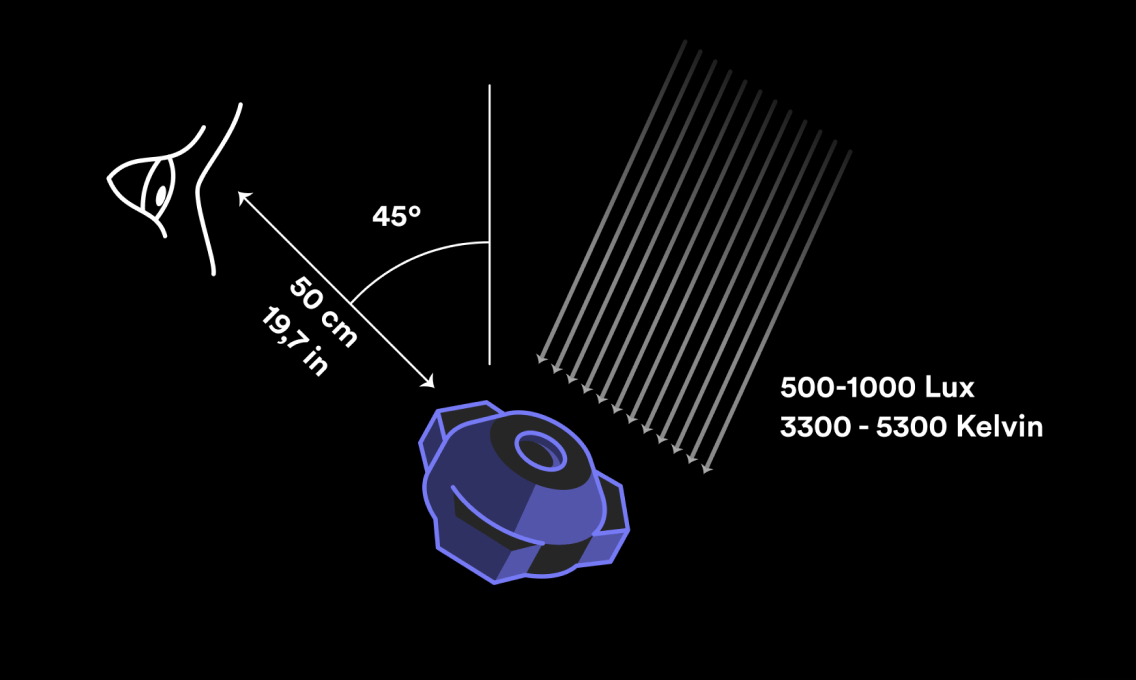
La qualité de surface de chaque pièce doit satisfaire aux conditions suivantes :
Distance : 50 cm ± 10 cm (19,7 pouces ± 3,9 pouces) avec une vision 20/20 (ou corrigée) doit être maintenue.
Angle d'incidence : Environ 45º dans toutes les directions
Conditions d'éclairage : 500-1000 Lux, avec une couleur blanc neutre (3300-5300 Kelvin)
En optant pour notre service de préparation de surfaces décoratives, vous bénéficierez des avantages suivants :
- Nous garantissons des normes de qualité de surface plus élevées, en éliminant les défauts du côté A et en les minimisant du côté B.
- Notre service garantit un haut degré d’homogénéité en termes de couleur, de toucher et d’autres aspects entre les pièces d’un lot.
- Nous effectuons des inspections par échantillonnage par lots de manière rigoureuse pour minimiser le risque de problèmes de qualité.
- Notre système d’assurance qualité impeccable garantit que chaque composant répond aux normes attendues.
Le traitement de surface décoratif est préférable au traitement de surface ordinaire pour les pièces fréquemment touchées ou vues sous de nombreux angles. Ce traitement améliorera considérablement l’apparence et la texture de vos produits.

Mettez vos pièces en production dès aujourd'hui
Nos installations de fabrication de pointe permettent une production rapide et abordable de vos pièces et composants personnalisés. Mettez vos innovations sur le marché plus rapidement tout en réalisant des économies. Contactez-nous dès aujourd'hui pour obtenir un devis et mettre vos créations en production dans un délai d'une semaine !