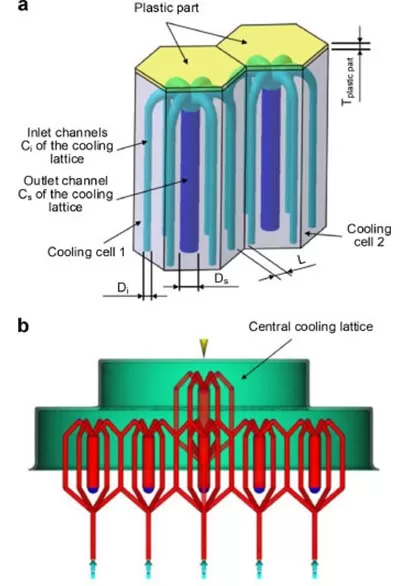
Le système d'eau de refroidissement du moule est un système de canalisation interne à l'intérieur du moule qui fait circuler de l'eau de refroidissement ou d'autres fluides de refroidissement pour contrôler la température du moule et améliorer l'efficacité de la production et la qualité du produit pendant le processus de moulage par injection.
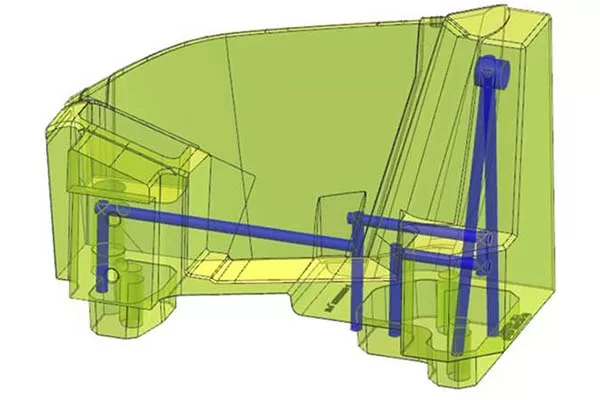
Conception traditionnelle des canaux d'eau
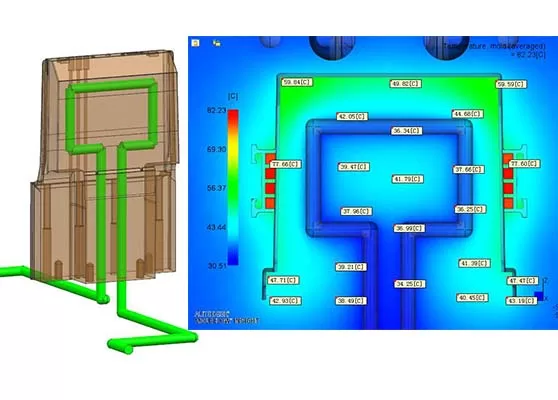
• Canaux de refroidissement en ligne droite situés loin ou plus loin de la cavité du moule. • Nécessite des raccords supplémentaires pour l'assemblage du canal d'eau. • Contient davantage de zones mortes avec une mauvaise efficacité de refroidissement/chauffage. • Nécessite de découper et d'assembler plusieurs pièces, ce qui entraîne des erreurs cumulatives et une durée de vie plus courte du moule.
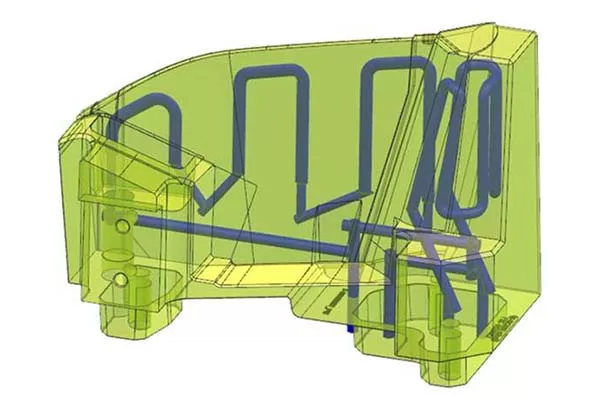
Conception de canaux d'eau conformes
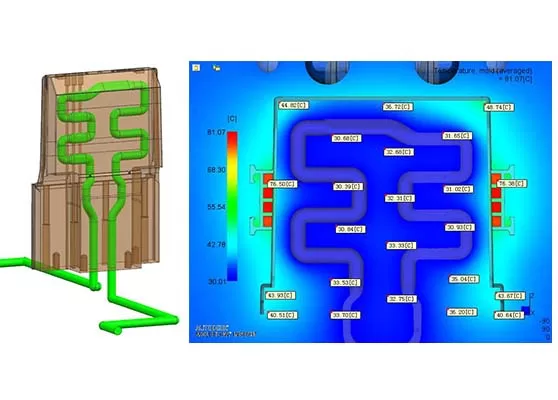
• Canaux d'eau conçus pour épouser la surface de la cavité du moule, assurant une proximité uniforme. • Évite les angles droits pour un flux fluide et une efficacité améliorée. • Permet de varier les formes transversales des canaux d'eau selon les besoins. • Permet la conception de plusieurs circuits de refroidissement pour améliorer l'uniformité de la dissipation thermique.
Structure de ventilation
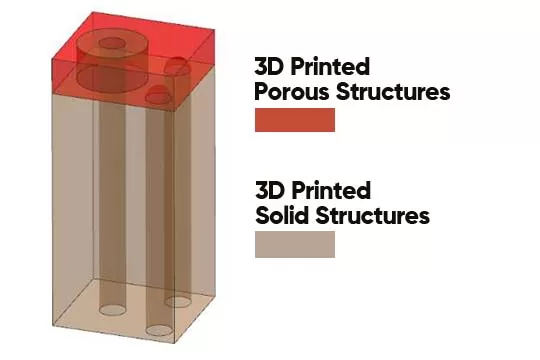
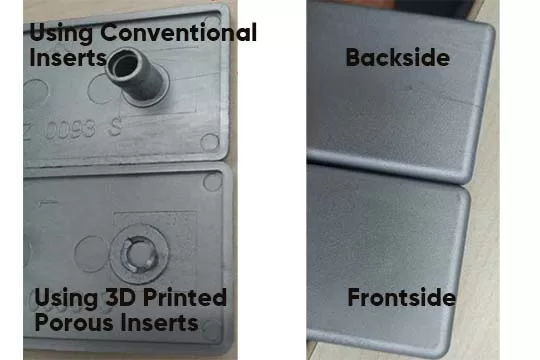
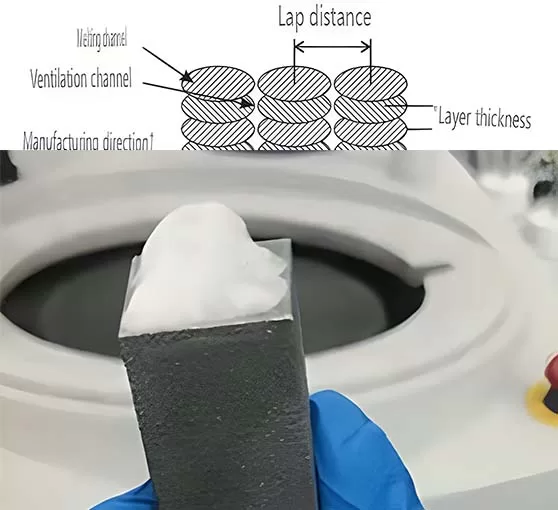
Des structures de ventilation sont incorporées dans les moules pour faciliter l'évacuation de l'air ou des gaz pendant le processus de moulage par injection. Ils aident à éviter les pièges à air, garantissant un remplissage complet de la cavité du moule et réduisant les défauts du produit final.
Résout les problèmes tels qu'un remplissage inadéquat du produit, une combustion et un soudage de surface causés par l'accumulation de gaz à l'intérieur de la cavité du moule.
Permet une conception libre de formes et de structures en fonction des exigences du produit.
Faible risque de blocage lors d’un usinage de précision.
La porosité peut être ajustée lors du processus d'impression en fonction du matériau de moulage par injection.
technologie d'impression
Technologie d'impression par chevauchement rotatif
Chaque couche subit une rotation dans le processus d'impression existant pour éliminer l'anisotropie, garantissant ainsi une fusion uniforme entre les couches. Cela garantit un canal de ventilation continu et clair à l'échelle microscopique, tout en conservant une bonne perméabilité du matériau au niveau macroscopique.
Fabrication additive hybride
La fabrication additive hybride combine l’usinage traditionnel et l’impression 3D. Cela commence par une pièce en acier usinée et utilise l'impression 3D pour ajouter davantage de couches métalliques, créant ainsi une pièce complète avec des formes complexes et des fonctionnalités personnalisables. Cette approche améliore la flexibilité de conception et les performances globales.
Améliorer les moules d’injection grâce à l’impression hybride 3D
Avantages de l'impression hybride
Réduction des coûts
Cycle de traitement raccourci
Méthodes d'impression hybrides
Hybride du même matériau : Anco-X (impression) + Corrax (base)
Hybride différents matériaux : UM300 (impression) + H13/8407/1.2344 (base)
Procédé d'impression
Processus d'impression essentiel à faible contrainte qui réduit efficacement le risque de fissuration.
Technologie haute brillance
UM300 (1.2709)
Matériau en acier moulé standard à usage général
Résistance et ténacité extrêmement élevées
Dureté jusqu'à 52-54 HRC
Excellentes performances de polissage
Bonne capacité de soudage
Bonne usinabilité
Processus de traitement thermique simple
Non résistant à la corrosion
Anco-X (Corrax)
Matériau spécial résistant à la corrosion pour moules avec canaux d'eau de petit diamètre
Acier inoxydable martensitique haute performance
Excellente résistance à la corrosion
Dureté jusqu'à 48-50 HRC
Excellentes performances de polissage
Bonne capacité d'impression hybride
UH100 (H13)
Convient aux moules de moulage sous pression et aux moules d'injection (haute teneur en fibres de verre)
Résistance extrêmement élevée à la fatigue thermique
Dureté jusqu'à 52-54 HRC
Excellente résistance aux chocs et à l'oxydation
Bonne usinabilité
Pas besoin de traitement thermique
Non résistant à la corrosion
Convient aux moules froids et chauds
Études de cas classiques de l'impression 3D dans l'industrie du moulage par injection
Ces études de cas classiques mettent en évidence l’impact significatif de l’impression 3D dans l’industrie des moules à injection, permettant une production plus rapide, des capacités de conception améliorées et une personnalisation rentable.
encaisser un
Remplacement de l'acier moulé traditionnel par des moules imprimés en 3D et des canaux de refroidissement conformes
Les dimensions réduites du produit dans des rainures profondes rendent difficile l'intégration de canaux d'eau traditionnels, ce qui entraîne une importante accumulation de chaleur.
Conception du refroidissement des outils
Les dimensions réduites du produit dans des rainures profondes rendent difficile l'intégration de canaux d'eau traditionnels, ce qui entraîne une importante accumulation de chaleur.
L'insert de moule original utilisait du cuivre au béryllium avec des canaux d'eau traditionnels. Cependant, la dureté et la résistance limitées du cuivre-béryllium ont entraîné des problèmes tels que des fissures et de l'usure. Par conséquent, des solutions alternatives, telles que l’acier dissipant la chaleur ou des canaux de refroidissement conformes, sont à l’étude.
Canaux d'eau traditionnels
Canaux de refroidissement conformes
Analyse de flux de moule
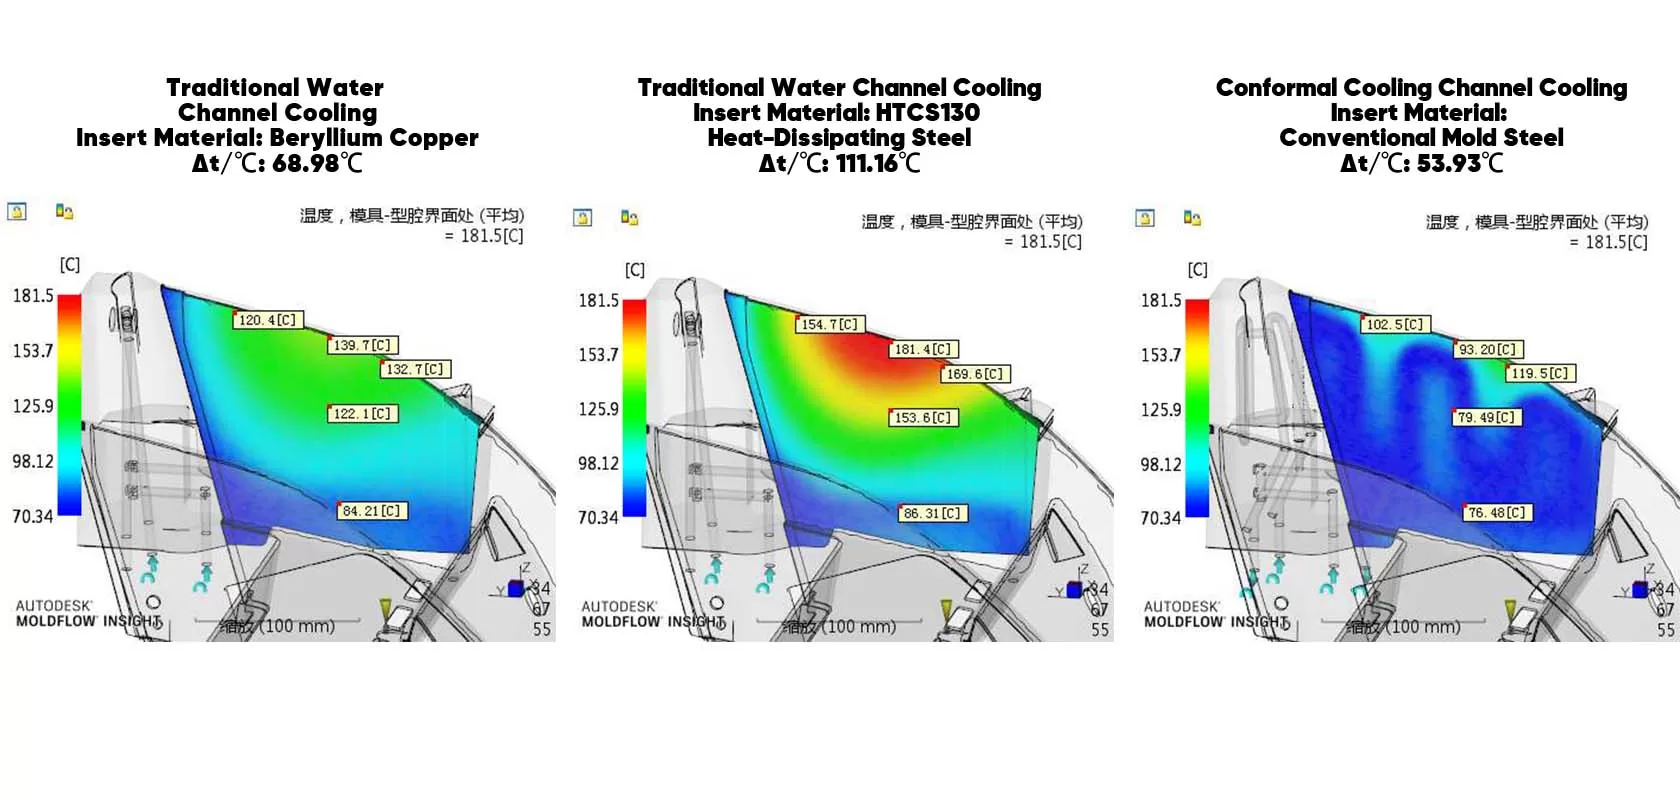
Comparaison de trois formes différentes de refroidissement des canaux d'eau sous la même température de moule :
Caniveaux d'eau traditionnels, cuivre au béryllium
Caniveaux d'eau traditionnels, acier dissipateur de chaleur HTCS130
Canaux de refroidissement conformes, acier moulé 1.2709
Dureté du matériau (HRC)
HRC30-35
Pas de données
HRC48-52
Température de la partie moyenne (℃)
122.1
153.6
79.5
Température du point le plus chaud (℃)
139.7
181.4
119.5
Différence de température de surface (Δt/℃)
68.98
111.16
53.93
Prenez contact avec nous
Remplissez ce formulaire ou cliquez sur le service en ligne, toutes les questions trouveront une réponse.
Nous trouver
Étage 2, Centre national de surveillance et d'inspection de la qualité des produits de moules,
No. 10 Lianhu Road, ville de Chang'an, ville de Dongguan, province du Guangdong