
O que é impressão SLS?
A Sinterização Seletiva a Laser (SLS) é um processo industrial de impressão 3D ideal para a produção de peças de uso final. No SLS, um laser sinteriza seletivamente partículas de pó de polímero, fundindo-as para construir uma peça, camada por camada. Com algumas das maiores bases de impressão, as máquinas SLS podem produzir peças plásticas funcionais com propriedades mecânicas isotrópicas para prototipagem detalhada ou produção de baixo volume de peças de uso final. SLS é um método de produção econômico que nossos clientes escolhem regularmente para as peças mais complexas e que exigem ampla personalização.
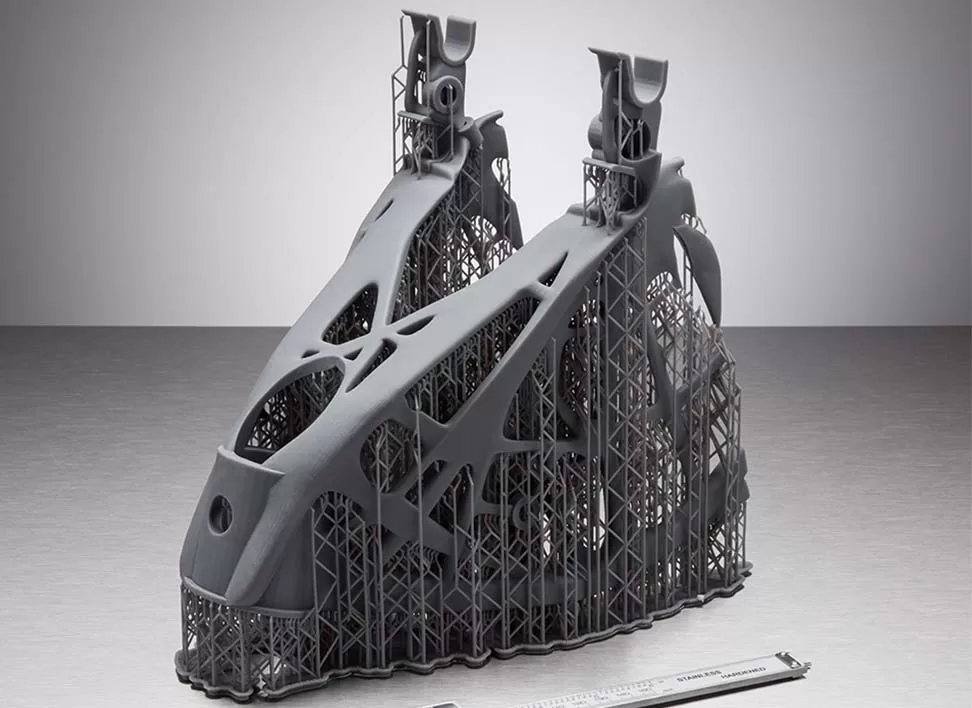
Capacidades SLS
A Sinterização Seletiva a Laser (SLS) é uma tecnologia de impressão 3D que usa um laser de alta potência para fundir seletivamente material em pó, normalmente plástico ou náilon, para criar objetos sólidos e tridimensionais.
| Tamanho máximo de compilação | Prazo de execução padrão | Precisão dimensional | Espessura da camada | Tamanho mínimo do recurso |
|---|---|---|---|---|
| 395 x 500 x 395 mm (15.53 "x 19.68" x 15.53 ") | dias úteis 3 | ± 0.3% com um limite inferior de ± 0.3 mm (± 0.012 pol.) | 100μm | 0.5 mm (0.0196 ”) |
Materiais SLS
A impressão 3D SLS utiliza materiais em pó robustos que são ideais para prototipagem funcional e produção de baixo a médio volume de peças de uso final.
| Material | Cor | Resolução | Resistência à Tração | Alongamento na ruptura | Temperatura de deflexão térmica | Aplicação |
|---|---|---|---|---|---|---|
| Náilon (PA 12) | Branco, tingido de preto | 100 μm | 41-50 MPa | 11-36% | 146-180 ° C | Protótipos, peças detalhadas e complexas, modelos totalmente funcionais e produtos finais. |
| Nylon preenchido com vidro (PA 12) (somente nos EUA) | Off white | 100 μm | 30-48 MPa | 6.3-9.3% | 152-179 ° C | Gabinetes e alojamentos, gabaritos, acessórios, ferramentas |
Acabamento de superfície SLS
Melhore as propriedades mecânicas e as características estéticas de suas peças impressas em 3D SLS com essas opções de pós-processamento.
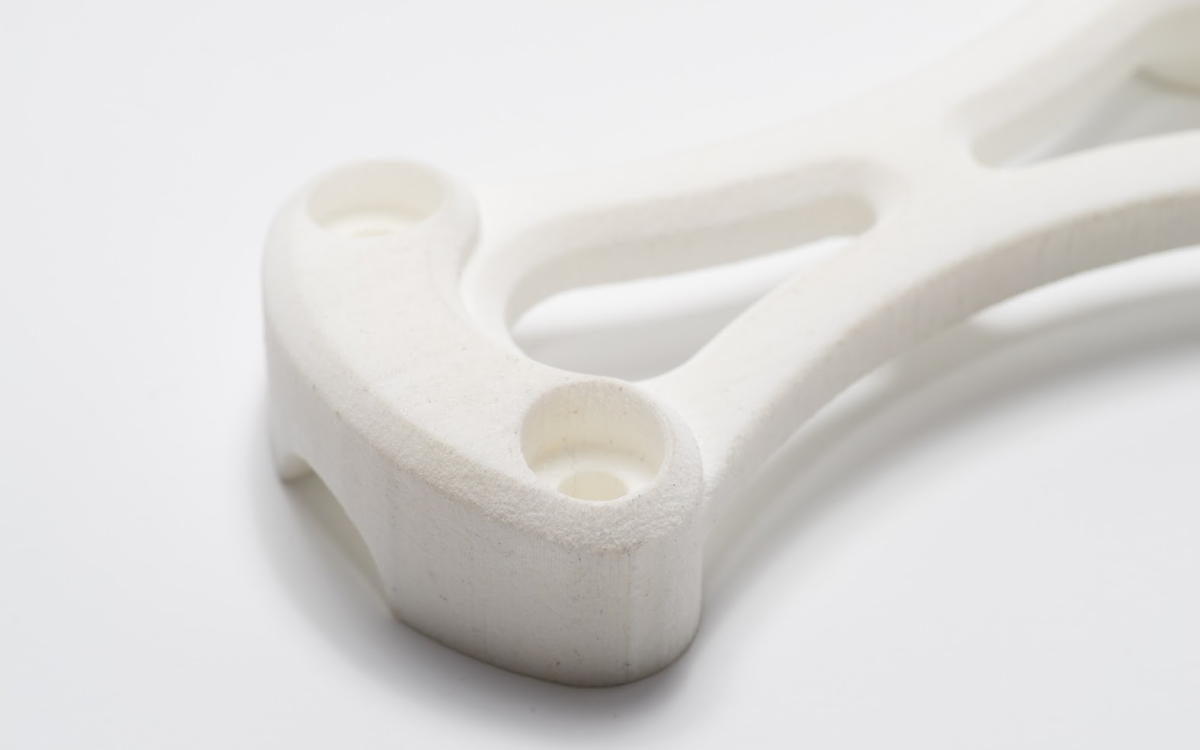
Como impresso
Normalmente branco ou cinza pedra, superfície lisa, textura em pó, sem camadas visíveis.
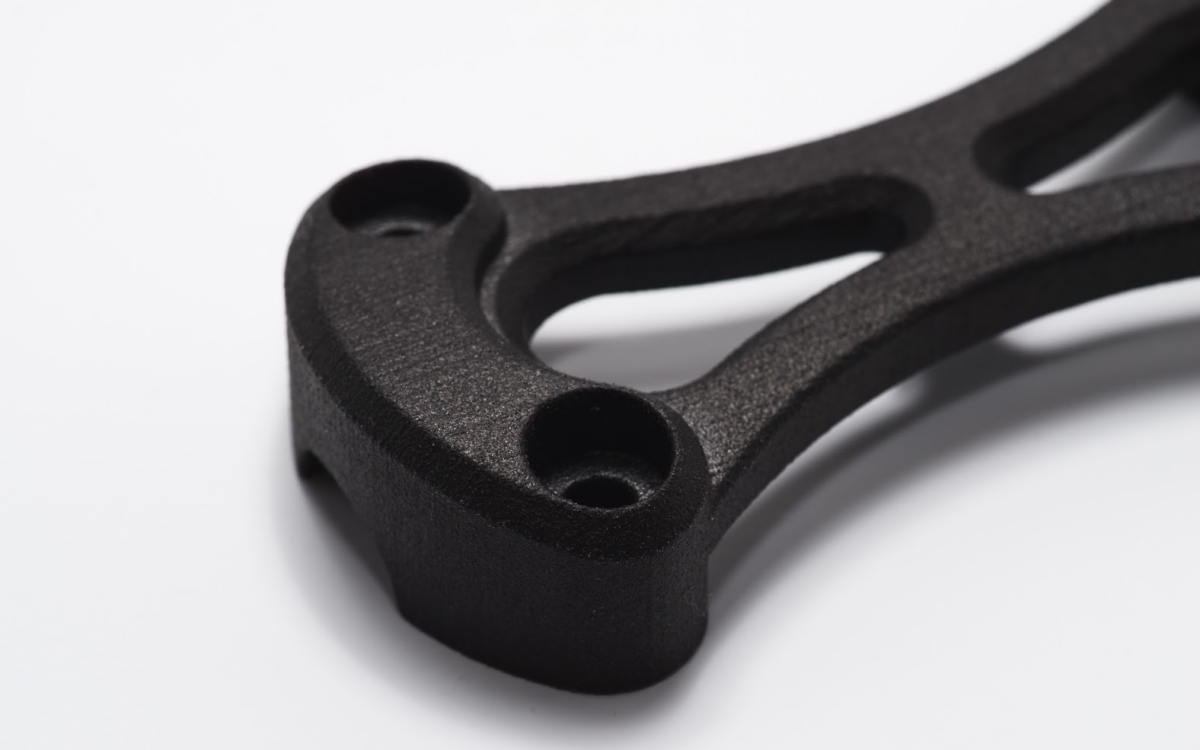
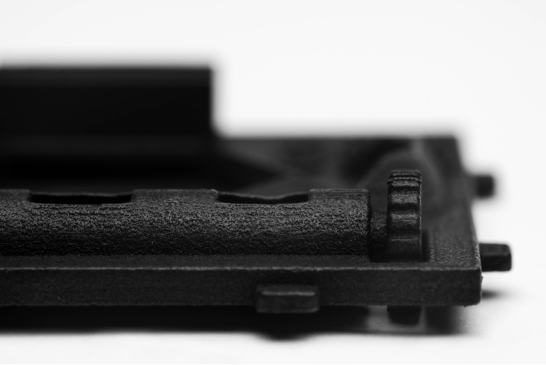
Tingido (preto)
Tingido de preto por imersão em banho quente de tintura. A cor penetra até uma profundidade de aproximadamente 0.5 mm e cobre todas as superfícies.
Caindo
As peças são colocadas em um copo contendo pequenas lascas de cerâmica que corroem gradualmente a superfície até obter um acabamento polido e moldado por injeção.
Como o SLS se compara a outras tecnologias de impressão 3D
| Precisão dimensional | Pontos fortes | Volume de construção | Espessura da camada | mín. tamanho do recurso | |
|---|---|---|---|---|---|
| FDM | ± 0.5% com um limite inferior em ± 0.5 mm | Baixo custo, ampla gama de materiais | 500 x 500 x 500 mm (19.68 "x 19.68" x 19.68 ") | 100-300μm | 2.0 mm (0.0787 '') |
| FDM industrial | ± 0.25% com um limite inferior: ± 0.25 mm (± 0.010") | Alto nível de repetibilidade, materiais de grau de engenharia | 406 x 355 x 406 mm (15.98" x 13.97" x 15.98") | 100-330μm | 2.0 mm (0.0787 '') |
| SLA de prototipagem | ± 0.5% com limite inferior de ± 0.15 mm (± 0.006")/ | Acabamento de superfície suave, detalhes de recursos finos | 145 x 145 x 175 mm (5.7" x 5.7" x 6.8") | 50-100μm | 0.2 mm (0.00787 '') |
| SLA Industrial | ± 0.2% com um limite inferior de ± 0.127 mm (±0.005") | Acabamento de superfície suave, detalhes de recursos finos, grande área de impressão | 500 x 500 x 500 mm (19.68 "x 19.68" x 19.68 ") | 50-100μm | 0.2 mm (0.00787 '') |
| SLS | ± 0.3% com um limite inferior de ± 0.3 mm (± 0.012”) | Flexibilidade de design, suportes não necessários | 395 x 500 x 395 mm (15.53 "x 19.68" x 15.53 ") | 100μm | 0.5 mm (0.0196 ”) |
| CMJ | ± 0.3% com um limite inferior em ± 0.3 mm (0.012'') | Flexibilidade de design, suportes não necessários | 380 x 285 x 380 mm (14.9'' x 11.2'' x 14.9'') | 80μm | 0.5 mm (0.0196 ”) |
Padrões de fabricação para peças impressas em 3D SLS
Fabricamos suas peças personalizadas de acordo com padrões de fabricação rígidos, garantindo que todas as peças e processos estejam em conformidade com o padrão V1. Uma análise completa desses requisitos está incluída em nosso relatório de inspeção que enviamos com cada pedido.
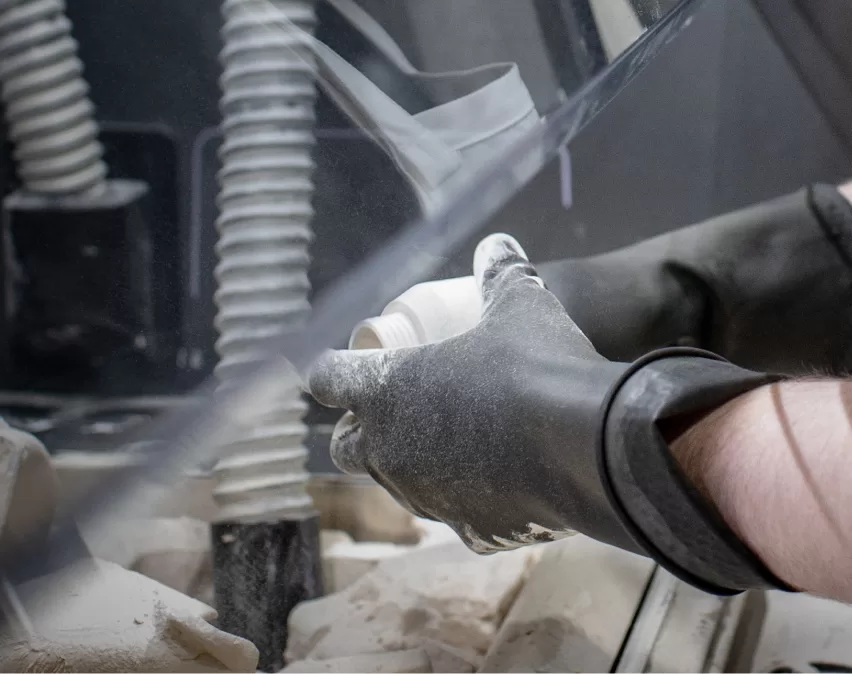
- Após a impressão, as peças são jateadas e depois jateadas com ar para remover o excesso de pó da superfície.
- Acabamentos adicionais podem ser aplicados para melhorar a aparência da peça, como tingimento, alisamento a vapor ou tombamento.
Vantagens e desvantagens da impressão 3D SLS
No geral, a impressão SLS é adequada para produção e prototipagem de baixo volume e pode imprimir componentes funcionais e produtos plásticos técnicos. No entanto, tem uma velocidade de impressão mais lenta, requer pós-processamento significativo para acabamento superficial e tem limitações quanto ao tamanho máximo de impressão.
Vantagens
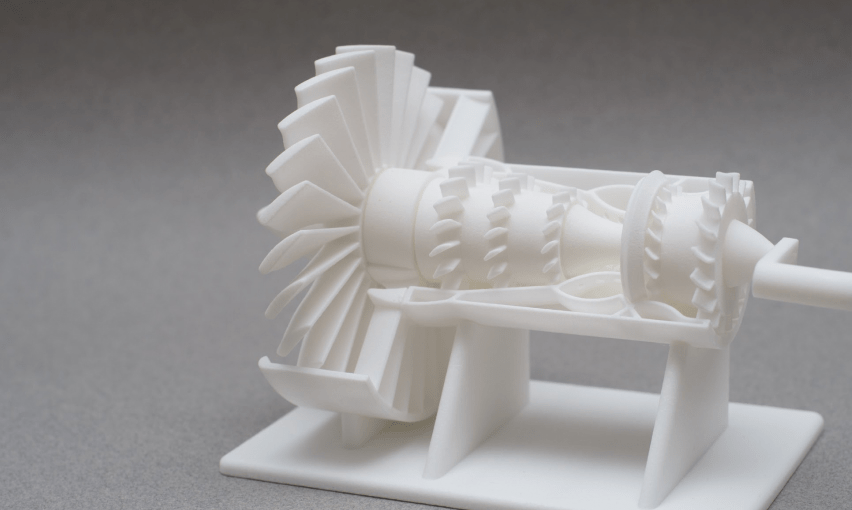
Flexibilidade de projeto: O SLS permite a criação de geometrias complexas e estruturas internas intrincadas que podem ser difíceis ou impossíveis de serem alcançadas com métodos de fabricação tradicionais. Oferece liberdade de design e permite a produção de peças altamente customizadas.
Não são necessárias estruturas de suporte: Ao contrário de outras tecnologias de impressão 3D, o SLS não necessita de estruturas de suporte durante o processo de impressão. O material em pó que envolve a peça atua como seu próprio suporte, tornando o SLS adequado para a produção de peças com geometrias complexas e canais internos.
Ampla Gama de Materiais: O SLS pode trabalhar com uma variedade de materiais, incluindo diferentes tipos de termoplásticos, metais e até materiais compósitos. Essa versatilidade permite a produção de protótipos funcionais e peças de uso final com propriedades de materiais específicas.
Capacidade de produção em lote: O SLS é adequado para produção em lote ou fabricação em pequena escala. Várias peças podem ser impressas simultaneamente na câmara de construção, maximizando a produtividade e reduzindo os custos por unidade.
Boas Propriedades Mecânicas: As peças SLS normalmente apresentam boas propriedades mecânicas, incluindo resistência, durabilidade e resistência ao calor. O processo de sinterização resulta em peças com alta densidade e boa integridade estrutural.
desvantagens
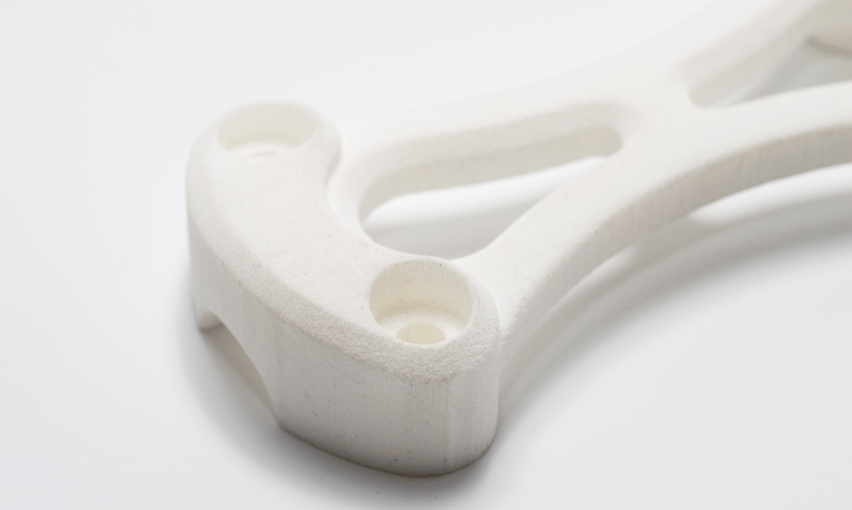
Revestimento de superfície: O acabamento superficial das peças impressas em SLS é geralmente mais áspero em comparação com outras tecnologias como SLA (estereolitografia) ou FDM (modelagem de deposição fundida). Etapas adicionais de pós-processamento podem ser necessárias para obter um acabamento superficial mais liso.
Precisão Dimensional Limitada: SLS tem menor precisão dimensional em comparação com algumas outras tecnologias de impressão 3D. A precisão pode ser afetada por fatores como tipo de material, tamanho da peça e parâmetros de impressão. Detalhes finos e recursos complexos podem ser difíceis de reproduzir com precisão.
Custos mais elevados de equipamentos e materiais: As impressoras 3D SLS e os materiais associados podem ser relativamente caros em comparação com algumas outras tecnologias de impressão 3D. Este factor de custo pode limitar a sua acessibilidade para determinadas aplicações ou indústrias.
Requisitos de pós-processamento: Após a impressão, as peças SLS geralmente exigem etapas de pós-processamento, como jateamento, lixamento ou tratamento de superfície para melhorar o acabamento da superfície e remover o excesso de pó. Essas etapas adicionais podem adicionar tempo e trabalho ao processo geral de produção.
Manuseio de pó e considerações de segurança: SLS envolve o uso de materiais em pó, que requerem manuseio cuidadoso e precauções de segurança. As partículas finas podem ser perigosas se inaladas, e ventilação adequada e equipamento de proteção individual são necessários ao trabalhar com sistemas SLS.
Diretrizes de design para SLS
A tabela abaixo resume os valores recomendados e tecnicamente viáveis para as características mais comuns encontradas em peças impressas em 3D SLS.
| Característica | Tamanho recomendado |
|---|---|
| Paredes sem suporte | 1.0 mm (0.040") |
| Paredes suportadas | 0.8 mm (0.031") |
| Tamanho mínimo do detalhe | 0.8 mm (0.031") |
| Tamanho mínimo do furo | 1.0 mm (0.040") |
| Partes móveis | 0.5 mm (0.020") |
| Folga de montagem | 0.4 mm (0.016") |
| Espessura máxima da parede | 20 mm (0.8") |
Nossos outros processos de impressão 3D
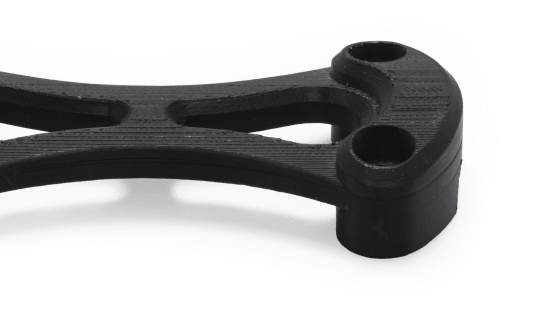
FDM
Prototipagem rápida e acessível
- Precisão dimensional de ± 0.05% com um limite inferior: ± 0.05 mm
- Prazos a partir de 1 dias úteis
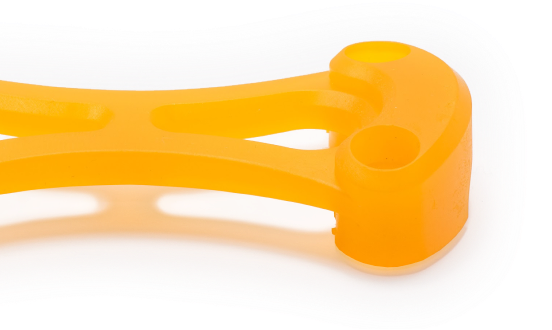
SLA
Prototipagem visual
Precisão dimensional de ± 0.5% com limite inferior de ± 0.15 mm (± 0.006″)
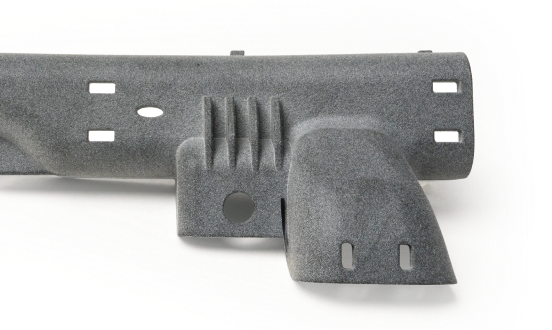
CMJ
Prototipagem funcional e produção de baixa tiragem
Precisão dimensional de ± 0.3% com limite inferior de ± 0.3 mm
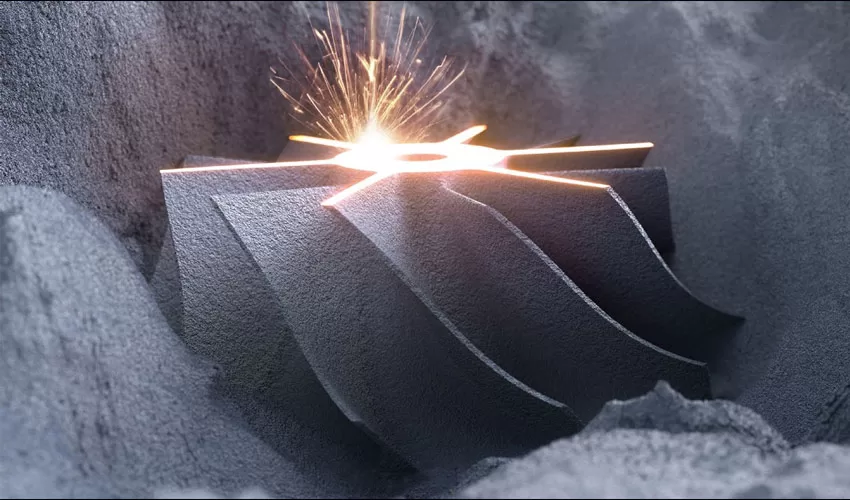
SLM
Fabricação de metais de alta precisão
- Precisão dimensional de ± 0.1% com um limite inferior: ± 0.1 mm
- Adequado para peças metálicas complexas e detalhadas
- Prazos de entrega de 2 a 3 dias úteis