O sistema de água de resfriamento do molde é um sistema de tubulação interna dentro do molde que circula a água de resfriamento ou outro meio de resfriamento para controlar a temperatura do molde e melhorar a eficiência da produção e a qualidade do produto durante o processo de moldagem por injeção.
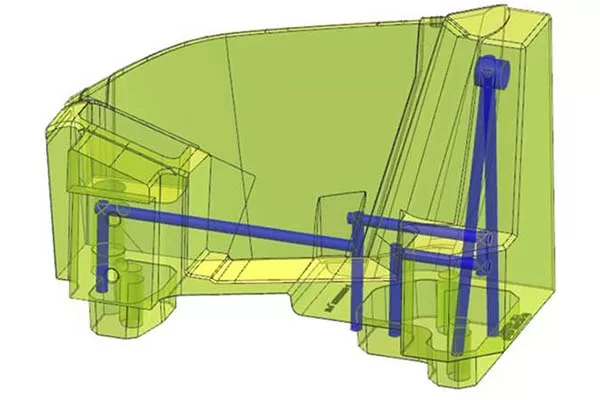
Projeto Tradicional de Canal de Água
• Canais de resfriamento em linha reta posicionados longe ou mais longe da cavidade do molde. • Requer acessórios adicionais para montagem do canal de água. • Contém mais zonas mortas com baixa eficiência de resfriamento/aquecimento. • Requer corte e montagem de múltiplas peças, levando a erros cumulativos e menor vida útil do molde.
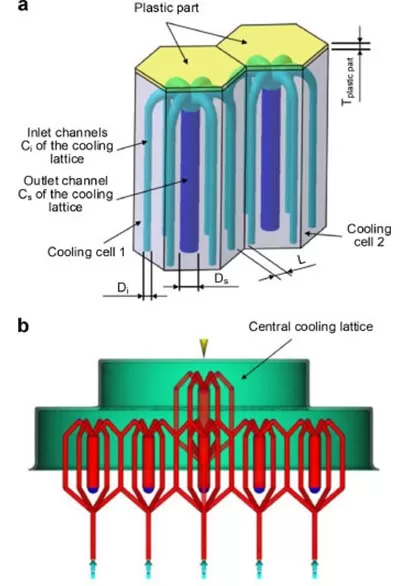
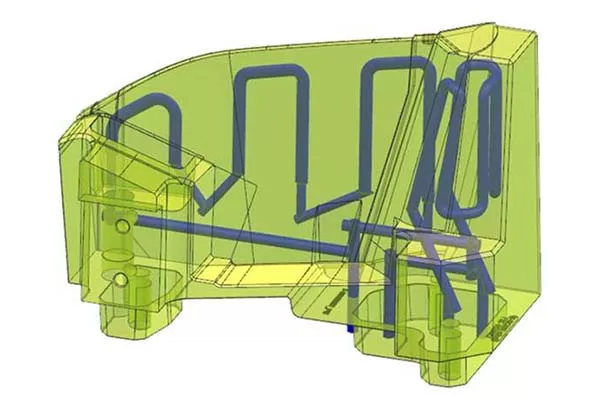
Projeto de canal de água conformado
• Canais de água projetados para se adaptarem à superfície da cavidade do molde, garantindo proximidade uniforme. • Evita ângulos retos para um fluxo suave e maior eficiência. • Permite diferentes formatos de seções transversais dos canais de água conforme necessário. • Permite o projeto de múltiplos circuitos de resfriamento para melhorar a uniformidade da dissipação de calor.
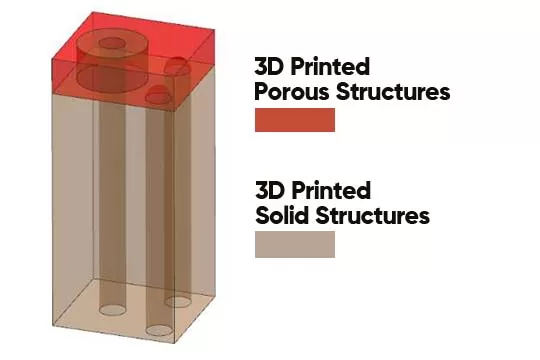
Estrutura de ventilação
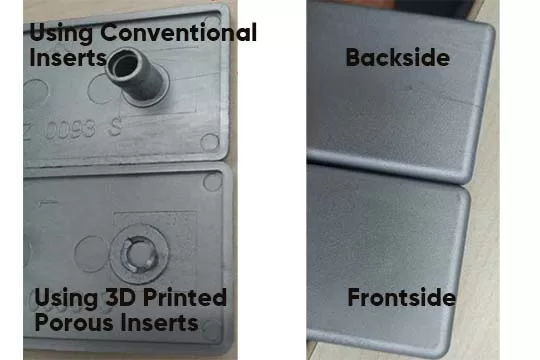
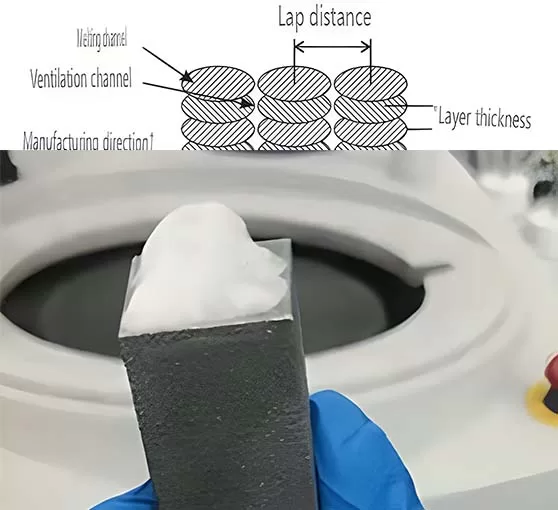
Estruturas de ventilação são incorporadas aos moldes para facilitar o escape de ar ou gases durante o processo de moldagem por injeção. Ajudam a evitar aprisionamentos de ar, garantindo o preenchimento completo da cavidade do molde e reduzindo defeitos no produto final.
Resolve problemas como enchimento inadequado de produto, queima e soldagem superficial causada pelo acúmulo de gases no interior da cavidade do molde.
Permite o design livre de formas e estruturas com base nos requisitos do produto.
Baixo risco de bloqueio durante a usinagem de precisão.
A porosidade pode ser ajustada no processo de impressão com base no material de moldagem por injeção.
Tecnologia de impressão
Tecnologia de impressão de sobreposição rotacional
Cada camada é girada no processo de impressão existente para eliminar a anisotropia, garantindo uma fusão uniforme entre as camadas. Isto garante um canal de ventilação contínuo e claro em escala microscópica, mantendo ao mesmo tempo uma boa permeabilidade do material em nível macroscópico.
Fabricação de aditivos híbridos
A Manufatura Aditiva Híbrida combina usinagem tradicional com impressão 3D. Começa com uma peça de aço usinada e usa impressão 3D para adicionar mais camadas de metal, criando uma peça completa com formas complexas e recursos personalizáveis. Essa abordagem aumenta a flexibilidade do projeto e o desempenho geral.
Aprimorando Moldes de Injeção com Impressão Híbrida 3D
UM300 (1.2709)
Material de aço para molde de uso geral padrão
Extremamente alta resistência e tenacidade
Dureza até 52-54 HRC
Excelente desempenho de polimento
Boa capacidade de soldagem
Boa usinabilidade
Processo simples de tratamento térmico
Não resistente à corrosão
Anco-X (Corrax)
Material especial resistente à corrosão para moldes com canais de água de pequeno diâmetro
Aço inoxidável martensítico de alto desempenho
Excelente resistência à corrosão
Dureza até 48-50 HRC
Excelente desempenho de polimento
Boa capacidade de impressão híbrida
UH100 (H13)
Adequado para moldes de fundição sob pressão e moldes de injeção (alto teor de fibra de vidro)
Resistência extremamente elevada à fadiga térmica
Dureza até 52-54 HRC
Excelente resistência ao impacto e resistência à oxidação
Boa usinabilidade
Sem necessidade de tratamento térmico
Não resistente à corrosão
Adequado para moldes frios e quentes
Estudos de caso clássicos de impressão 3D na indústria de moldes de injeção
Esses estudos de caso clássicos destacam o impacto significativo da impressão 3D na indústria de moldes de injeção, permitindo uma produção mais rápida, recursos de design aprimorados e personalização econômica.
dinheiro um
Substituição do molde de aço tradicional por molde impresso em 3D e canais de resfriamento conformados
As pequenas dimensões do produto em ranhuras profundas dificultam a incorporação de canais de água tradicionais, resultando em um acúmulo significativo de calor.
Projeto de resfriamento de ferramentas
As pequenas dimensões do produto em ranhuras profundas dificultam a incorporação de canais de água tradicionais, resultando em um acúmulo significativo de calor.
A inserção do molde original utilizava cobre-berílio com canais de água tradicionais. No entanto, a dureza e a resistência limitadas do cobre-berílio levaram a problemas como rachaduras e desgaste. Portanto, soluções alternativas, como aço com dissipação de calor ou canais de resfriamento conformados, estão sendo exploradas.
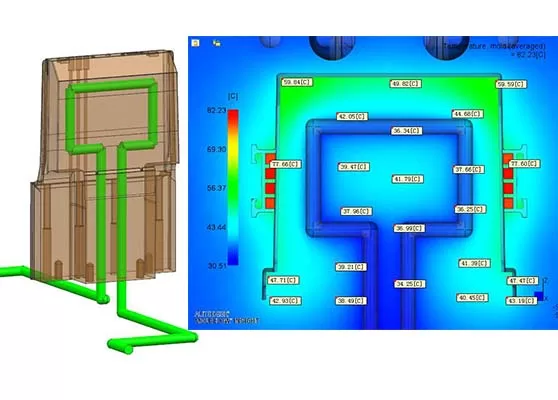
Canais de água tradicionais
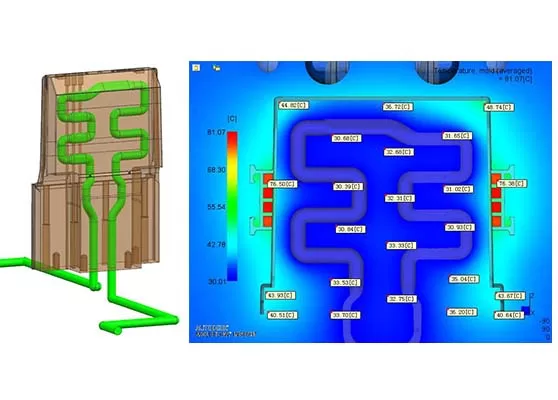
Canais de resfriamento conformados
Análise de fluxo de molde
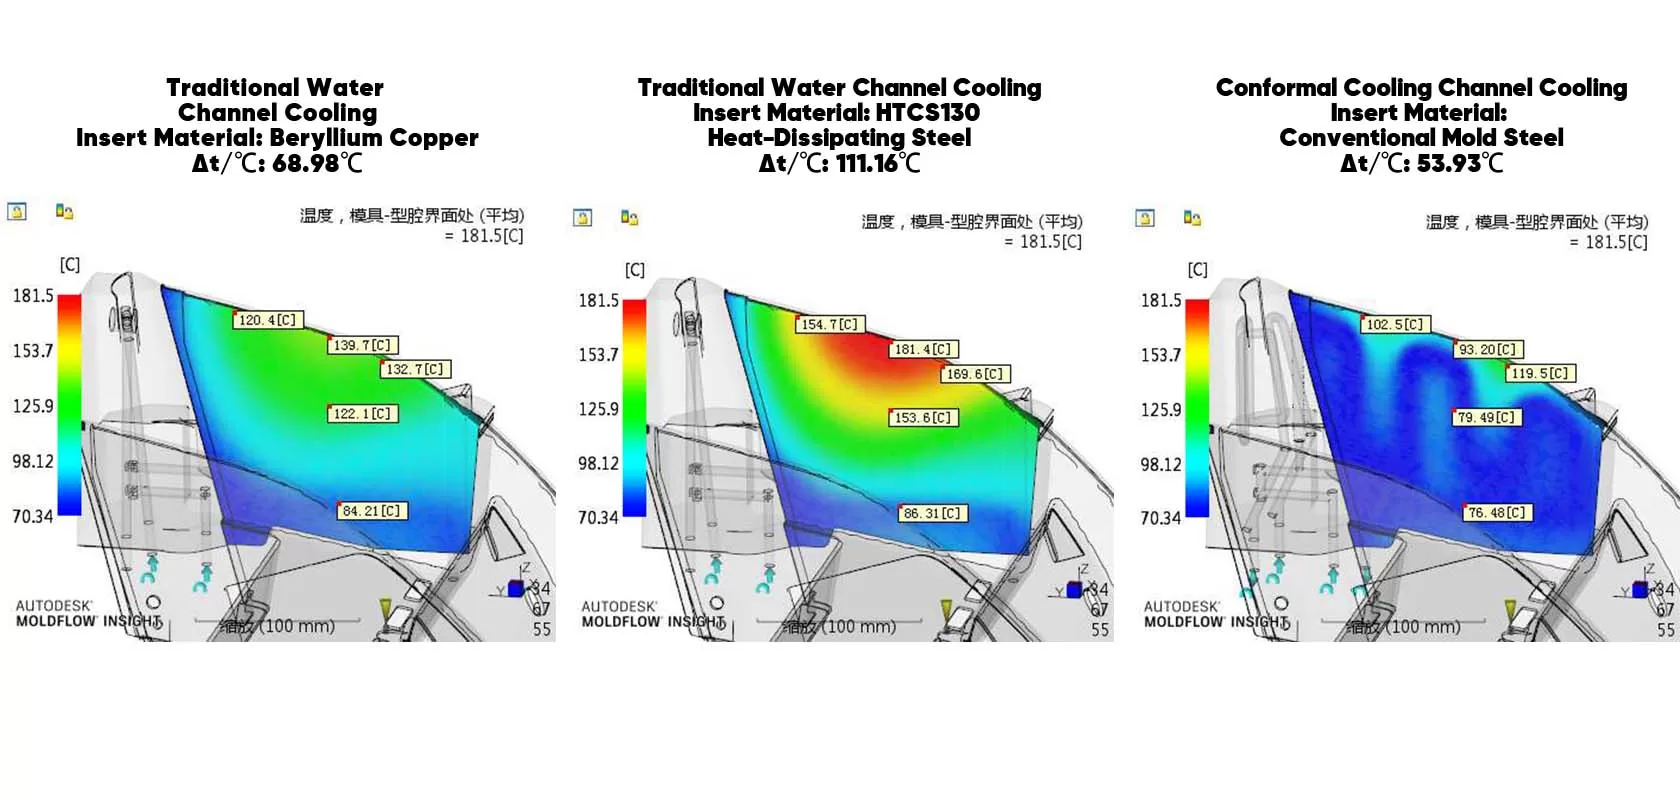
Comparando três formas diferentes de resfriamento de canal de água sob a mesma temperatura de molde:
Canais de água tradicionais, cobre-berílio
Canais de água tradicionais, aço dissipador de calor HTCS130
Canais de resfriamento conformados, aço para molde 1.2709
Dureza do Material (HRC)
HRC30-35
Não existem dados
HRC48-52
Temperatura média da peça (℃)
122.1
153.6
79.5
Temperatura do ponto mais quente (℃)
139.7
181.4
119.5
Diferença de temperatura de superfície (Δt/℃)
68.98
111.16
53.93
Entre em contato conosco
Preencha este formulário ou clique no atendimento online, todas as dúvidas serão respondidas.
Visite-Nos
Piso 2, Centro Nacional de Supervisão e Inspeção de Qualidade de Produtos de Moldes,
Nº 10 Lianhu Road, cidade de Chang'an, cidade de Dongguan, província de Guangdong