什么是 SLA 3D 打印?
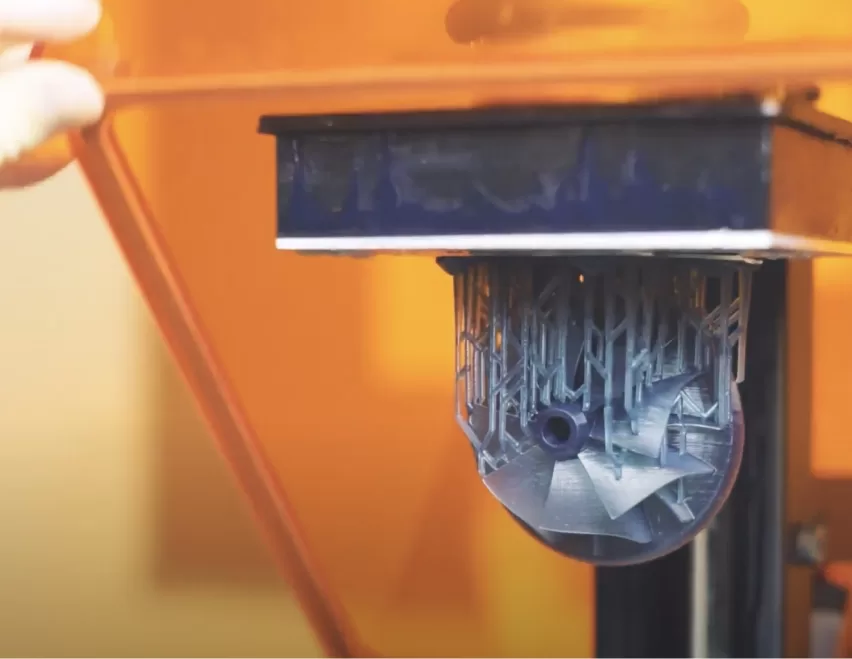
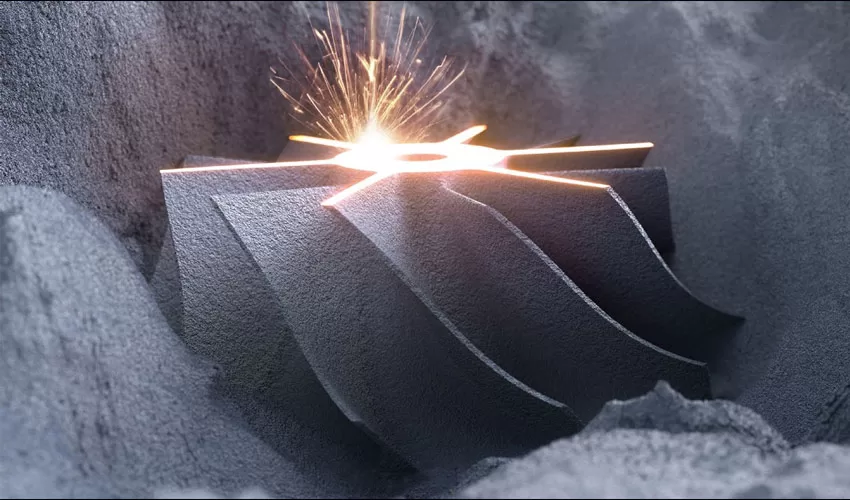
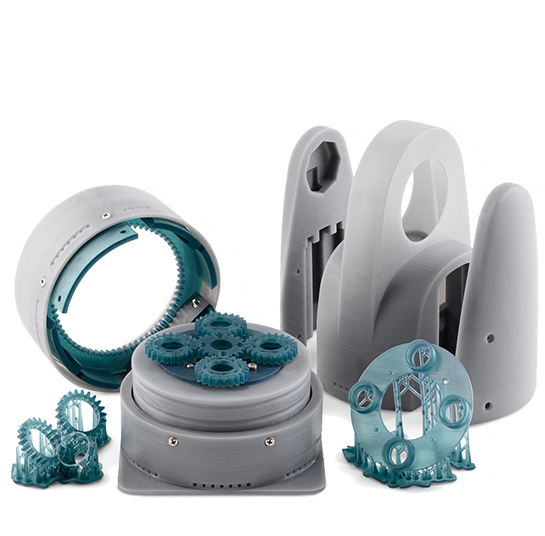
立体光刻(SLA),也称为树脂3D打印,是一种3D打印技术,可生产具有高分辨率和精度、精细细节和光滑表面光洁度的零件。 SLA 技术是还原光聚合打印系列的一部分,它使用光敏热固性聚合物来生产定制零件。 我们使用 Formlabs 材料进行快速原型制作,使用 3D Systems Accura 材料进行大规模生产。
SLA 3D 打印机功能
SLA 3D 打印有两个不同的类别:原型(桌面)SLA 和工业 SLA。 这些是每种技术的关键功能。
| 最大构建大小 | 标准交货时间 | 尺寸精度 | 层高 | 最小特征尺寸 | |
|---|---|---|---|---|---|
| 原型设计(桌面)SLA | 145 × 145 × 175 毫米(5.7 英寸 x 5.7 英寸 x 6.8 英寸) | 3个工作日起 | ± 0.5%,下限为 ± 0.15 毫米(± 0.006 英寸) | 50-100μm | 0.2 毫米 |
| 工业SLA | 500 x 500 x 500 毫米(19.68 英寸 x 19.68 英寸 x 19.68 英寸) | 3个工作日起 | ± 0.2%,下限为 ± 0.127 毫米(±0.005 英寸) | 50-100μm | 0.2 毫米 |
SLA 3D 打印零件有多种材料可供选择
需要快速迭代或更快获得坚固的工业塑料零件的领先公司和工程师使用 V1 作为我们的原型设计和生产材料系列。
原型制作(桌面)SLA 材料
非常适合具有光滑表面光洁度的精确视觉原型。
- 标准树脂:
- 类ABS树脂——模仿ABS塑料的特性
- 用于视觉原型制作的树脂——适用于概念模型
- 树脂草图——经济高效的装配测试方案
- 工程树脂:
- 高强度树脂——抗冲击原型
- 耐久树脂——具有更高耐温性的功能原型
- 可浇注树脂——金属铸造工艺的脱蜡剂
- 牙科树脂:
- 模型树脂——用于制作牙冠、牙桥、隐形矫正器等牙科模型
- 导板树脂——用于牙科手术的导板
- 试戴树脂——临时牙冠和牙桥
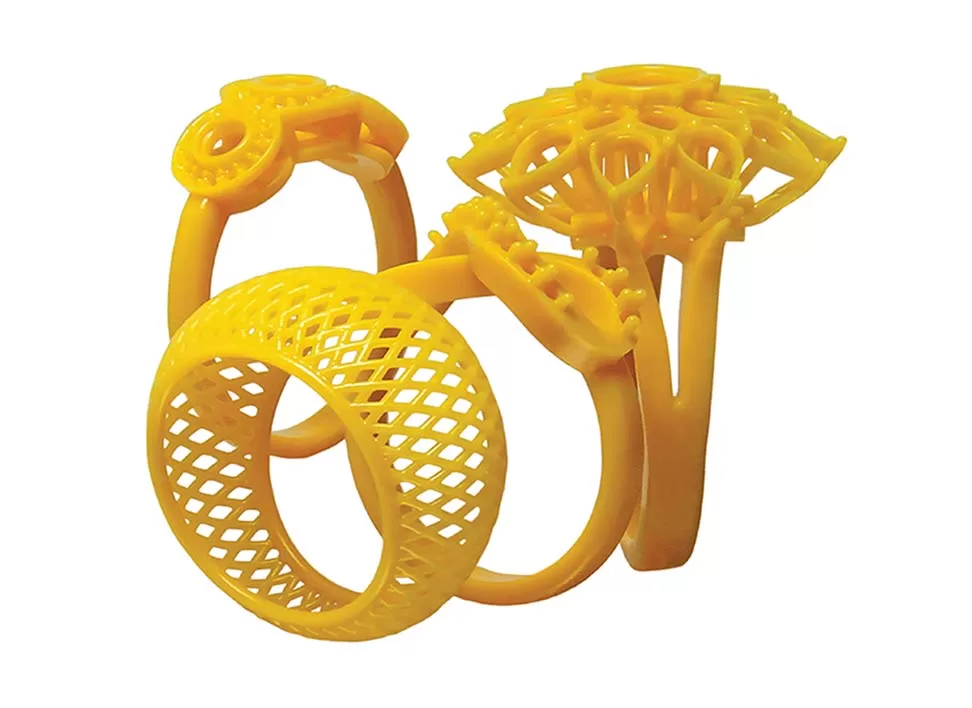
- 珠宝树脂:
- 可浇铸蜡树脂——用于珠宝失蜡铸造的脱蜡料
- 可塑性蜡树脂——用于制作蜡模
- 特种树脂:
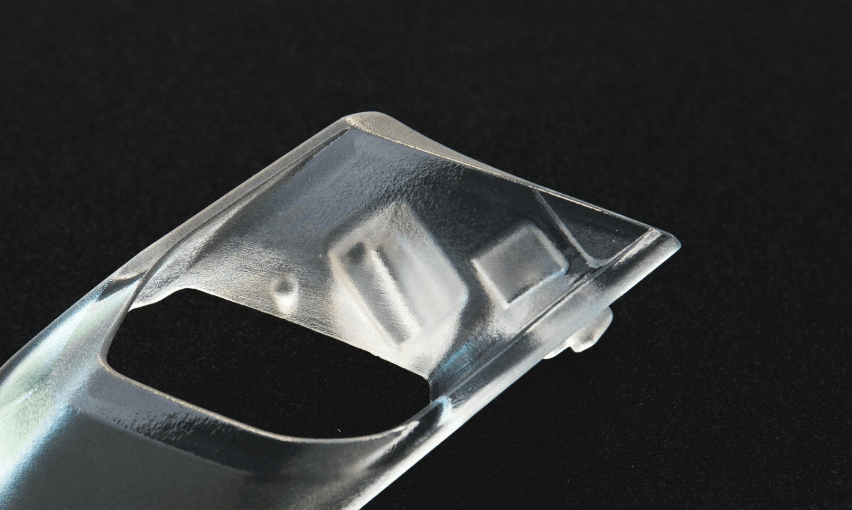
- 透明树脂——光学透明部件
- 柔性树脂——用于卡扣连接的橡胶状树脂
- 耐热树脂——适用于需要更高耐温性的原型制作
工业SLA材料
非常适合耐用的功能原型和具有光滑表面光洁度的高精度零件。
- 标准树脂:
- Accura系列——Accura 25、60、48LT、Xtreme、Bluestone,适用于通用原型制作
- 工程树脂:
- Somos PerFORM – 耐高温性和韧性
- Somos Element – UL 94 V-0 阻燃等级
- Somos NeXt – 高刚度和耐热性
- 牙科树脂:
- NextDent 模型 – 用于制作牙冠、假牙等牙科模型
- NextDent SG – 用于牙科牙龈面罩的弹性材料
- NextDent Cast – 金属铸造用脱蜡材料
- 珠宝树脂:
- Solidscape 可铸造蜡 – 用于珠宝铸造的高精度蜡
- 最终用途生产树脂:
- MED610 – 符合美国药典 (USP) VI 级和 ISO 10993 标准的医疗器械认证
- 流域 11122XC – 低水分吸收和长期环境稳定性
- Siraya Tech Blu – 耐热耐湿树脂
- 复合树脂:
- 碳纤维增强复合材料部件——强度提升35%
- 玻璃纤维增强高刚度复合材料原型
SLA 后处理
标准(无额外后处理)
对于 SLA(立体光刻)3D 打印,可能需要典型的后处理步骤才能实现所需的最终外观和属性。这些步骤包括:
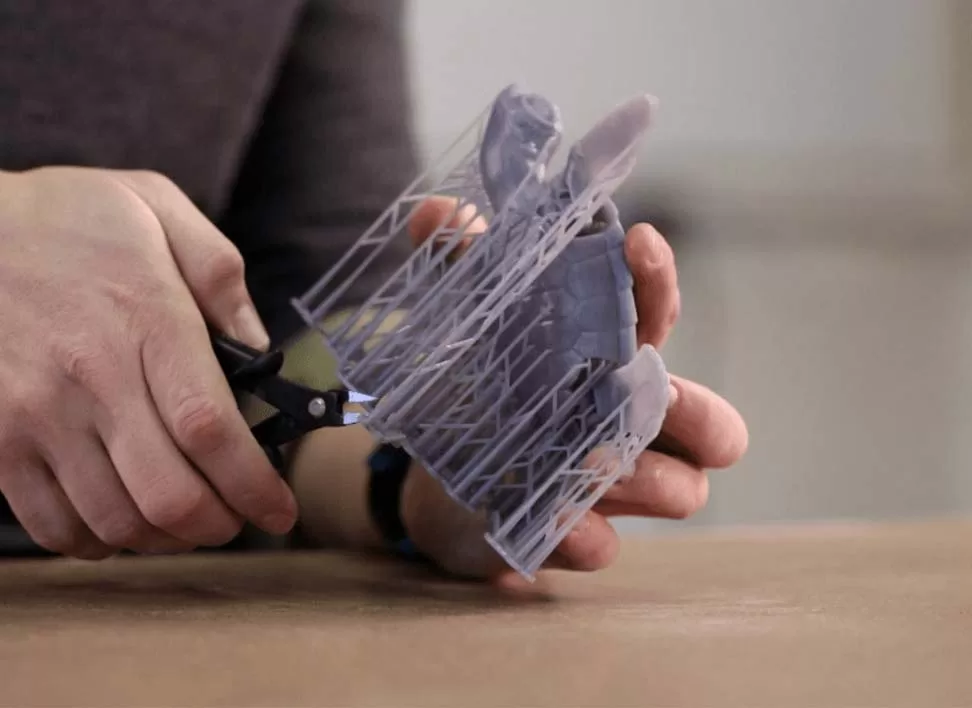
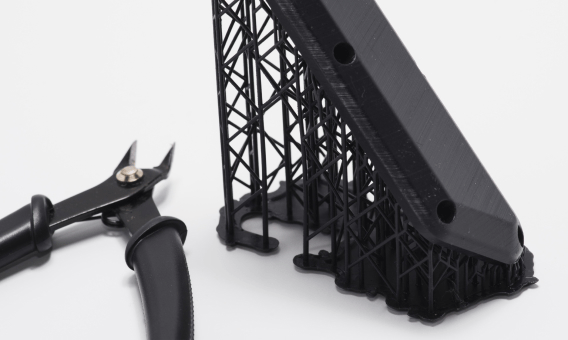
去除支撑:使用镊子或钳子等工具小心去除打印过程中产生的支撑结构。打磨光滑任何剩余的支撑销或粗糙边缘。
抛光(对于透明树脂):透明树脂印刷品可能需要额外的抛光步骤以提高透明度。这涉及使用抛光油或专门技术来消除表面缺陷。
固化:UV 固化对于 SLA 打印来说是必要的,以最大限度地提高强度和稳定性。印刷品在固化室或特定设备中使用紫外线固化。
SLA 与其他 3D 打印技术相比如何
| 尺寸精度 | 我们的强项 | 建造量 | 层厚度 | 分钟特征尺寸 | |
|---|---|---|---|---|---|
| FDM | ±0.5%,下限为±0.5mm | 成本低,材料范围广 | 500 x 500 x 500 mm(19.68“x 19.68”x 19.68“) | 100-300μm | 2.0 毫米(0.0787 英寸) |
| 工业FDM | ± 0.25%,下限:± 0.25 mm (± 0.010") | 高水平的可重复性、工程级材料 | 406 x 355 x 406 毫米(15.98” x 13.97” x 15.98”) | 100-330μm | 2.0 毫米(0.0787 英寸) |
| 原型设计 SLA | ± 0.5%,下限为 ± 0.15 mm (± 0.006") | 光滑的表面光洁度,精细的特征细节 | 145 × 145 × 175 mm (5.7" x 5.7" x 6.8") | 50-100μm | 0.2 毫米(0.00787 英寸) |
| 工业SLA | ± 0.2%,下限为 ± 0.127 mm (±0.005") | 光滑的表面光洁度、精细的特征细节、大的印刷面积 | 500 x 500 x 500 mm(19.68“x 19.68”x 19.68“) | 50-100μm | 0.2 毫米(0.00787 英寸) |
| SLS | ± 0.3%,下限为 ± 0.3 毫米 (± 0.012”) | 设计灵活,无需支撑 | 395 x 500 x 395 mm(15.53“x 19.68”x 15.53“) | 100μm | 0.5 毫米(0.0196 英寸) |
| MJF | ± 0.3%,下限为 ± 0.3 mm (0.012'') | 设计灵活,无需支撑 | 380 x 285 x 380 毫米(14.9 英寸 x 11.2 英寸 x 14.9 英寸) | 80μm | 0.5 毫米(0.0196 英寸) |
我们对 SLA 3D 打印有高标准
我们根据严格的制造标准制造您的定制零件,并确保所有零件和流程均符合 V1 标准。 我们随每个订单一起提供的检验报告中包含对这些要求的彻底验证。
- 零件在发货前已完全固化,符合材料制造商的规格。
- 排出中空部分多余的树脂。
- 所有支撑材料均已去除,并且支撑笔尖必须打磨光滑。
SLA 3D打印的优点和缺点
优势
- 高精准度:SLA 3D 打印提供出色的尺寸精度和高分辨率打印,使其适合需要复杂细节和精细特征的应用。
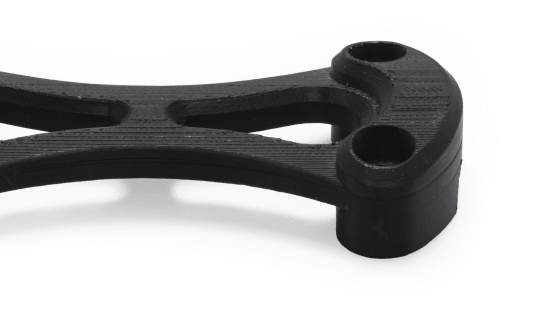
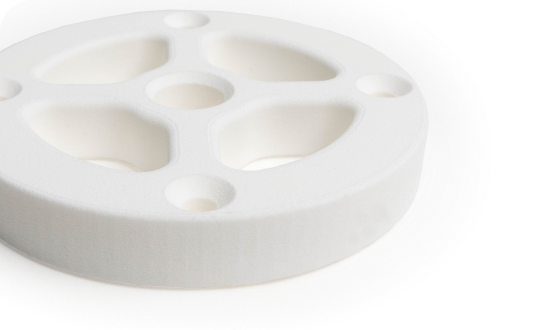
- 光滑的表面光洁度:SLA 打印通常具有光滑和抛光的表面光洁度,减少了大量后处理的需要,并提供了具有视觉吸引力的最终产品。
- 广泛的材料兼容性: SLA 打印机可以使用各种树脂材料,包括具有透明性、柔韧性或耐高温性等特定属性的树脂材料,从而具有广泛的应用范围。
- 支撑结构: SLA 打印机可以生成打印后可以轻松移除的支撑结构,从而能够生产复杂的几何形状和悬垂结构,而不会影响最终打印的质量。
- 快速打印速度: 与其他 3D 打印技术相比,SLA 3D 打印机可以相对较快地打印出打印件,因为它们能够一次性固化整个层。
缺点
- 有限的构建体积:与其他 3D 打印技术相比,SLA 打印机的构建体积通常较小,这可能会限制可打印对象的尺寸。
- 材料处理和安全:打印过程中使用的 SLA 树脂材料可能很混乱,需要小心处理和存储。 此外,某些树脂由于其化学特性可能需要考虑安全因素,需要适当的通风和个人防护设备。
- 后处理要求:SLA 打印通常需要后处理步骤,例如支撑去除、清洁和固化,这会增加打印过程的额外时间和精力。
- 材料成本:与其他 3D 打印技术中使用的线材材料相比,SLA 树脂材料可能更昂贵,从而使得 SLA 打印的总体成本更高。
- 机械强度有限:虽然 SLA 打印可提供高精度和光滑的表面光洁度,但与使用 FDM(熔融沉积成型)等其他 3D 打印技术制成的打印件相比,它们的机械强度可能较低。
SLA 3D 打印设计指南
该表总结了 SLA 3D 打印零件最常见特征的建议值和技术上可行的值。
| 特性 | 推荐尺寸 |
|---|---|
| 无支撑墙 | 1.0毫米(0.0393中) |
| 支撑墙 | 0.5毫米(0.0197中) |
| 最小特征尺寸 | 0.2毫米(0.00787中) |
| 最小孔径 | 0.5毫米(0.0197中) |
| 最小逃生孔直径 | 4.0毫米(0.157中) |