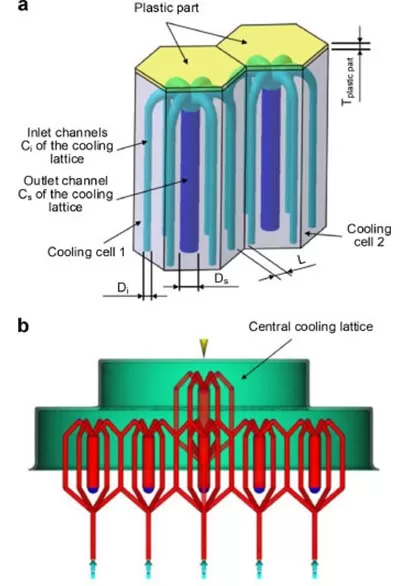
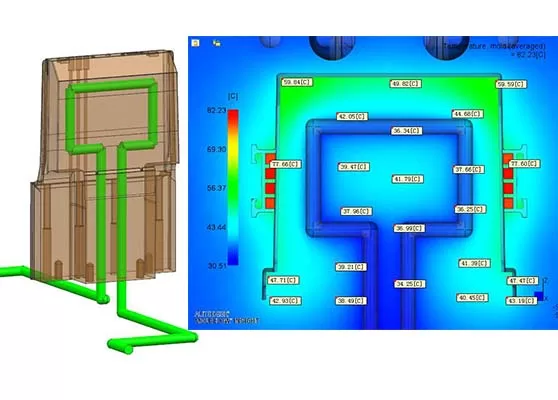
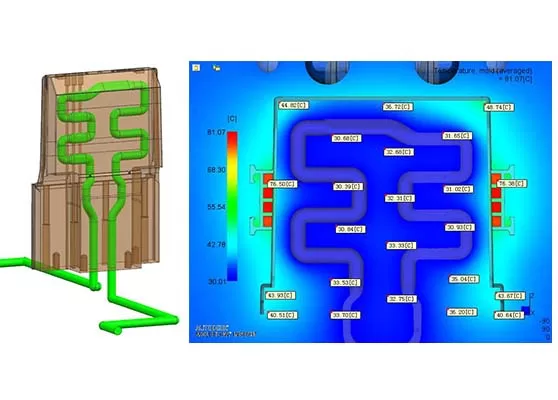
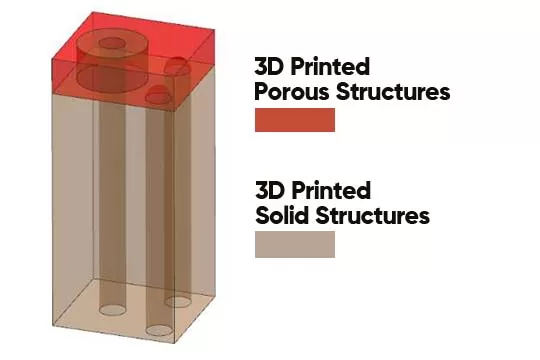
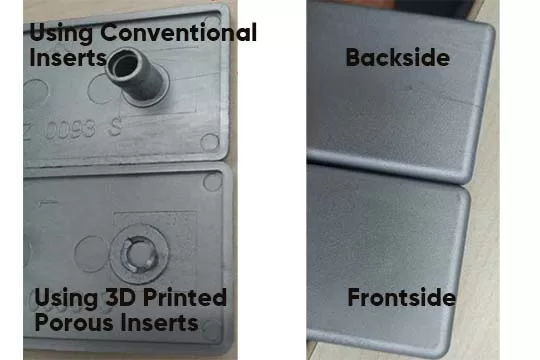
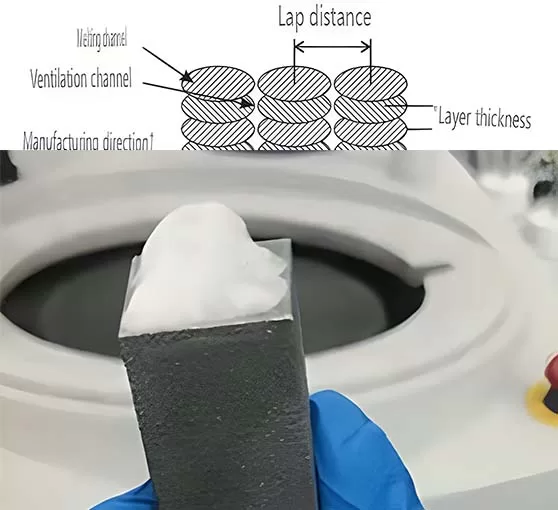
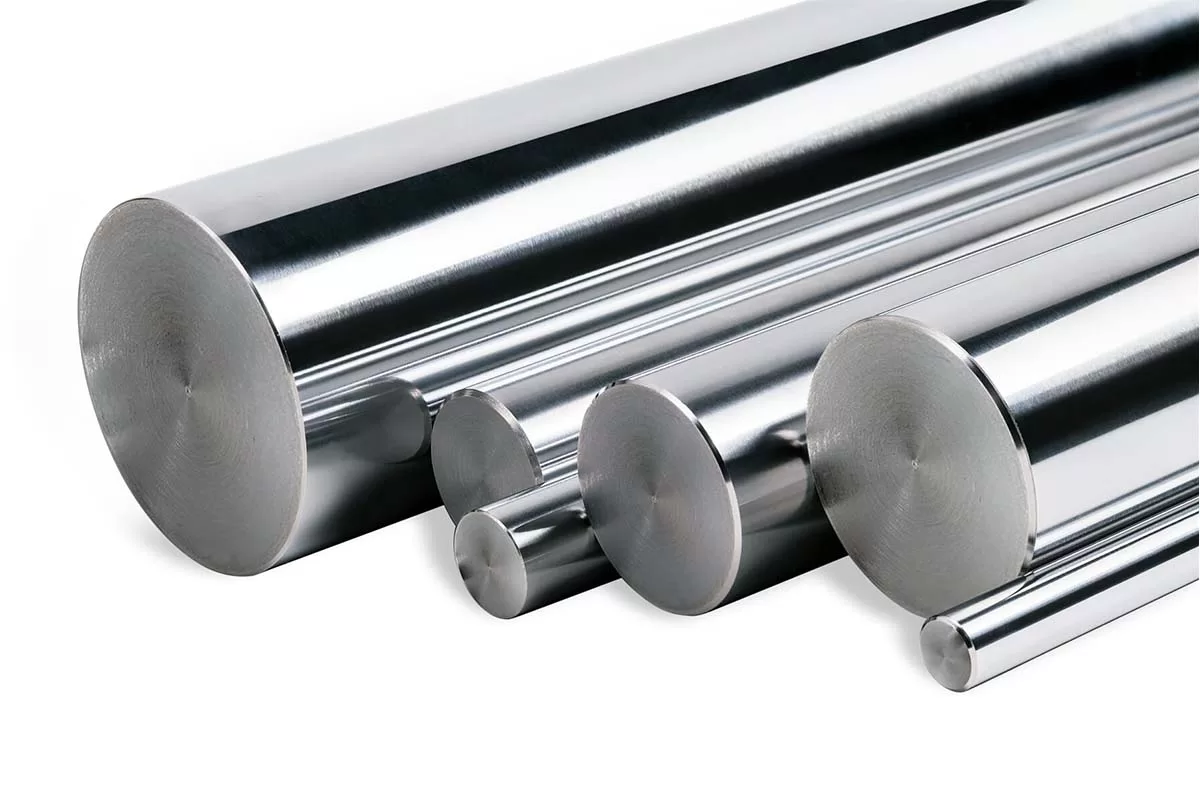
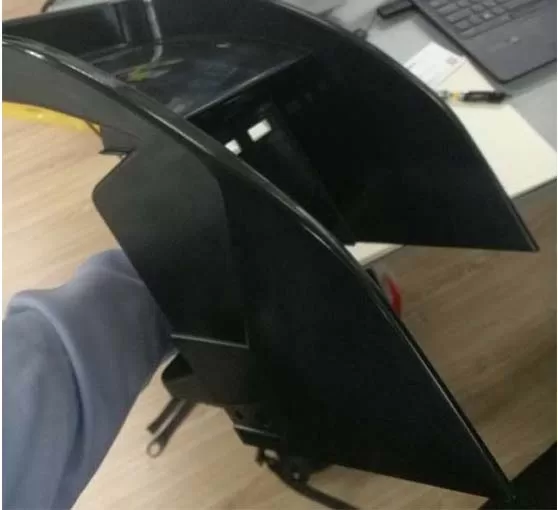
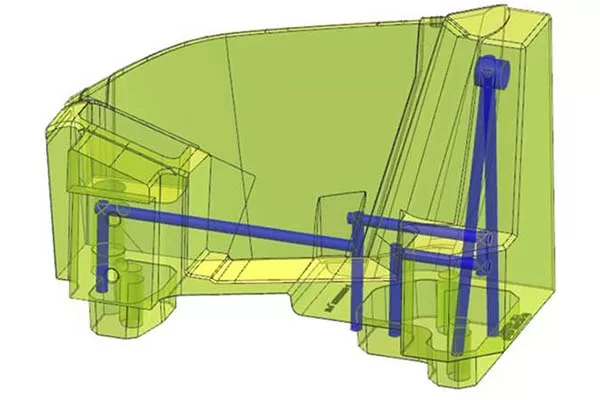
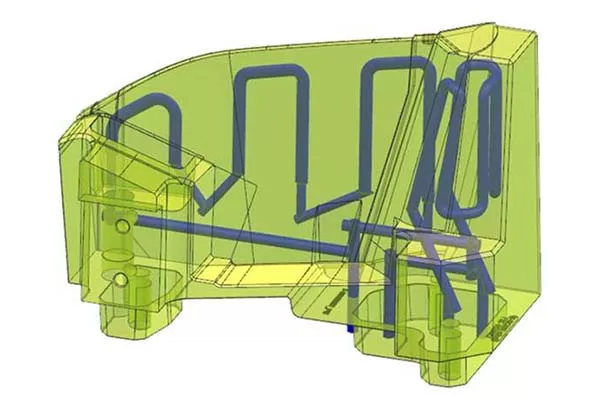
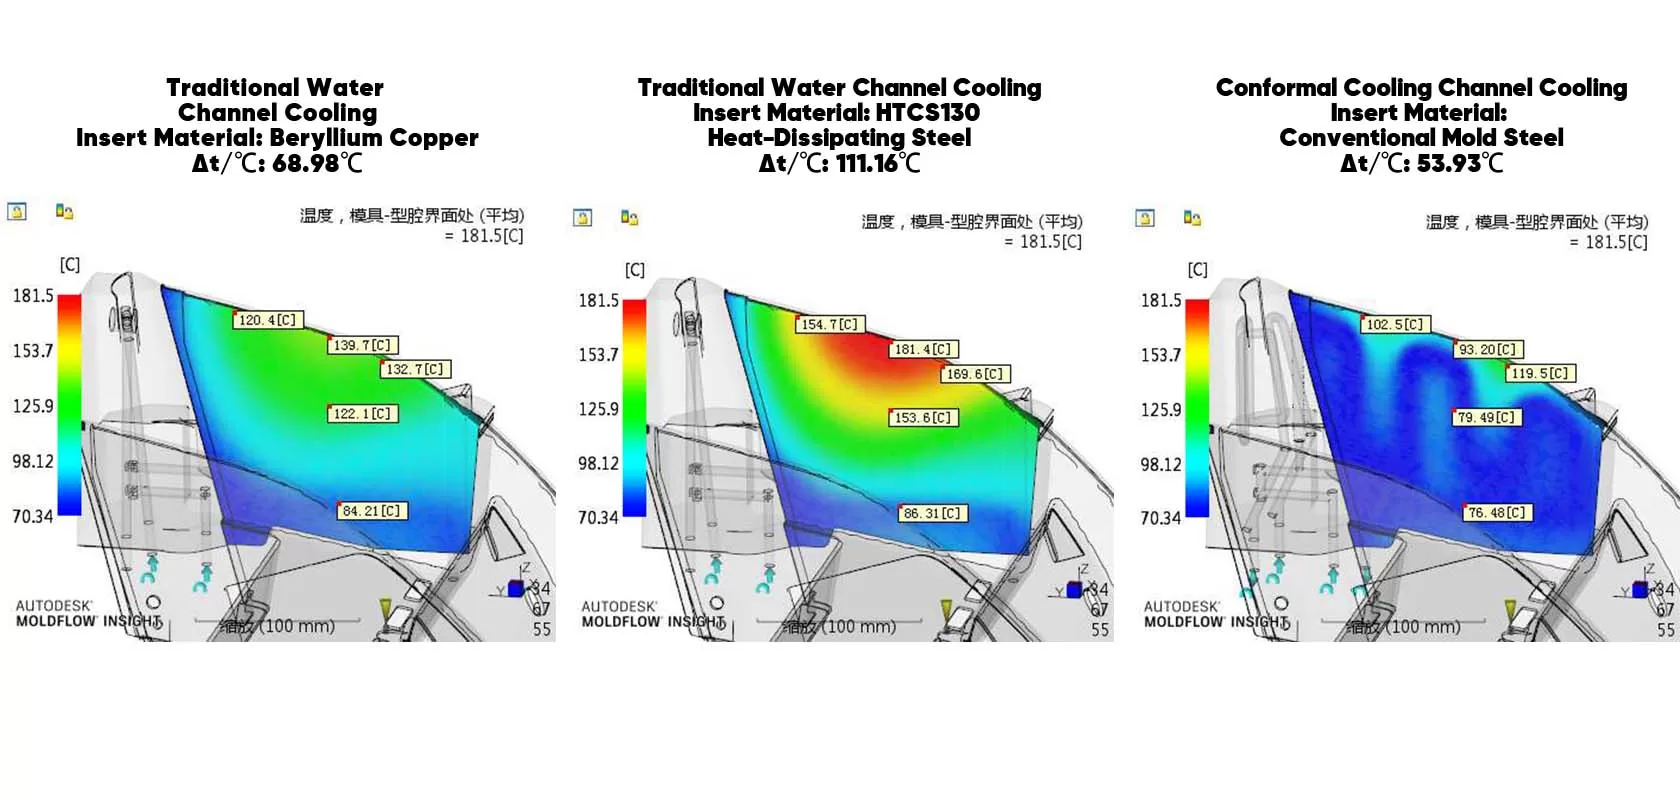
向下滚动 模具冷却水系统 模具冷却水系统是模具内部循环冷却水或其他冷却介质的管道系统,以控制模具温度,提高注塑过程中的生产效率和产品质量。 传统水道设计 • 距离模具型腔较远或较远的直线冷却通道。• 需要额外的配件来组装水道。• 死区较多,冷却/加热效率较差。• 需要切割和组装多个部件,导致累积错误并缩短模具寿命。 保形水道设计 • 水道设计符合模具型腔表面,确保均匀接近。• 避免直角,以实现平稳流动并提高效率。• 允许根据需要改变水道的横截面形状。• 支持多冷却回路设计,提高散热均匀性。 通风结构 排气结构被纳入模具中,以促进注射成型过程中空气或气体的逸出。它们有助于防止气穴,确保完全填充模具型腔并减少最终产品的缺陷。 解决因模腔内气体堆积而引起的产品填充不足、烧焦、表面熔焊等问题。 可以根据产品要求自由设计形状和结构。 精密加工过程中堵塞的风险低。 可以根据注塑材料在打印过程中调整孔隙率。 成型工艺 旋转重叠印刷技术 在现有的打印工艺中,每一层都会旋转,以消除各向异性,确保层与层之间的均匀融合。这保证了微观层面上连续、清晰的排气通道,同时在宏观层面上保持了良好的材料渗透性。 混合增材制造 混合增材制造将传统加工与 3D 打印相结合。它从机加工钢工件开始,使用 3D 打印添加更多金属层,创建具有复杂形状和可定制功能的完整零件。这种方法增强了设计灵活性和整体性能。 通过 3D 混合打印增强注塑模具 混合印刷的优点 降低成本 缩短加工周期 混合印刷方法 相同材料混合:Anco-X(印刷)+ Corrax(底座) 异材混合:UM300(印刷)+H13/8407/1.2344(底座) 印刷工艺 必备的低应力印刷工艺,有效降低开裂风险。 高光技术 UM300 (1.2709) 标准通用模具钢材质极高的强度和韧性硬度高达 52-54 HRC优异的抛光性能良好的焊接能力良好的可加工性热处理工艺简单不耐腐蚀 Anco-X(科拉克斯) 小直径水道模具用耐腐蚀特种材料高性能马氏体不锈钢优异的耐腐蚀性硬度高达 48-50 HRC优异的抛光性能良好的混合印刷能力 UH100 (H13) 适用于压铸模具和注塑模具(高玻纤含量)极高的抗热疲劳性硬度高达 52-54 HRC优异的冲击韧性和抗氧化性良好的可加工性无需热处理不耐腐蚀适用于冷模和热模 注塑模具行业3D打印经典案例 这些经典案例研究凸显了 3D 打印在注塑模具行业中的重大影响,可实现更快的生产、改进的设计能力和经济高效的定制。 现金一 用 3D 打印模具和随形冷却通道替代传统模具钢 该产品尺寸小,凹槽深,难以融入传统的水道设计,导致热量大量积聚。 工装冷却设计 该产品尺寸小,凹槽深,难以融入传统的水道设计,导致热量大量积聚。最初的模具镶件采用铍铜和传统的水道。然而,铍铜有限的硬度和强度导致了开裂和磨损等问题。因此,正在探索替代解决方案,例如散热钢或随形冷却通道。 传统水道 随形冷却通道 模流分析 相同模温下三种不同水道冷却形式对比: 传统水道,铍铜 传统水道,HTCS130散热钢 随形冷却通道,1.2709 模具钢 材料硬度(HRC) HRC30-35 无数据 HRC48-52 中部温度(℃) 122.1 153.6 79.5 最热点温度(℃) 139.7 181.4 119.5 表面温差(Δt/℃) 68.98 111.16 53.93 请与我们联系 填写此表格或点击在线服务,所有问题都会得到解答。 地址 国家模具产品质量监督检验中心二楼 广东省东莞市长安镇莲湖路10号 发送邮件 3dprinting@v-1.com 联系我们 +86-134-1413-2535 LinkedIn式 TikTok 微信 姓名 电子邮件地址* 电话号码 国家及地区 留言 档 提交表单